
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Ein nach dem Schneiden und Formen lackiertes Aluminiumband kostet fast immer mehr pro Quadratmeter als das gleiche lackierte Band, während es sich noch um ein Band in einer Endloslinie handelt. Diese wirtschaftliche Tatsache erklärt, warum vorlackiertes Aluminium den größten Teil des Marktes für Verkleidungen, Dächer, Beschilderungen und Aluminiumverbundplatten ausmacht.
Die Qualität beschichteter Aluminiumspulen hängt von drei Faktoren ab: Wie sauber das Band ist, wenn es den Beschichtungskopf erreicht, wie genau dieser Kopf den Film dosiert und wie gleichmäßig der Ofen die Aushärtung durchführt. Farbe, Glanz und Lebensdauer ergeben sich aus diesen dreien, nicht allein aus der Lackmarke.
So funktioniert die kontinuierliche Beschichtung von Aluminiumspulen
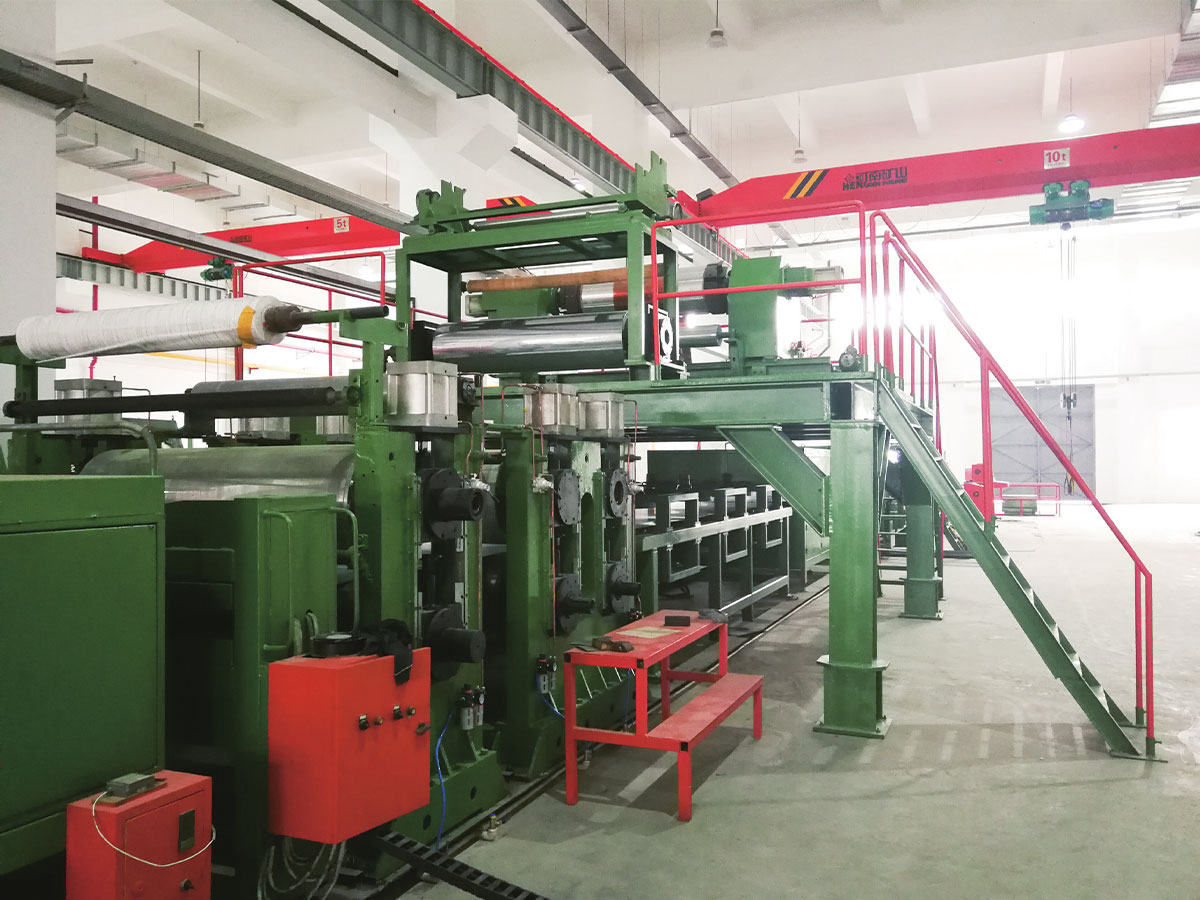
Beim Coil-Coating handelt es sich um einen kontinuierlichen, automatisierten Prozess, der eine organische Beschichtung auf ein Metallband aufträgt, bevor das Band geschnitten oder geformt wird. Aluminium kommt als Coil an, wird abgewickelt, gereinigt, chemisch vorbehandelt, beschichtet, ausgehärtet, abgekühlt und als vorlackiertes Coil wieder aufgewickelt. Da das Band während des gleichmäßigen Laufs nicht stoppt, werden Filmdicke, Aushärtung und Aussehen durch Maschinenparameter und nicht durch das Gefühl des Bedieners bestimmt. Architekturlinien laufen üblicherweise mit 20 bis 60 Metern pro Minute, mit Streifenbreiten von 600 bis 1600 Millimetern und einer Gesamttrockenschicht von 20 bis 27 Mikrometern inklusive Grundierung.
- Abwickeln und Nähen: Das Ende der laufenden Spule wird mit dem Kopf der nächsten verbunden, und die Naht muss ohne Markierungsrollen durch die Linie verlaufen.
- Akkumulation: Ein Eingangsspeicher speichert das Band, sodass der Beschichtungskopf und der Ofen während eines Spulenwechsels weiterlaufen.
- Reinigung und Vorbehandlung: alkalische Reinigung, Spülung, chemische Konversionsbeschichtung und Trockenofen. Diese Phase entscheidet mehr als jede andere über die Haftung.
- Grundierung und Deckschicht: Walzenauftragsmaschinen tragen die Grundierung auf, eine Ablüftstrecke entfernt das Lösungsmittel, dann folgt die Deckschicht.
- Aushärten: Ein Mehrzonenofen bringt das Metall, nicht nur die Luft, auf die höchste Metalltemperatur, die die Chemie benötigt.
- Abschrecken und Aufwickeln: Durch Abkühlen wird das Band auf Handhabungstemperatur gebracht und das fertige Coil wird unter kontrollierter Spannung wieder aufgewickelt.
Die Streifenvorbereitung entscheidet über die meisten Klebeergebnisse
Eine unvollständige Reinigung verhindert, dass sich die Konversionsschicht gleichmäßig bildet, und der Fehler macht sich später als Schichtverlust entlang einer Biegung oder einer Schnittkante bemerkbar. Der Reinigungsabschnitt muss daher lang genug für die tatsächlich laufende Liniengeschwindigkeit sein, und Nassabschnittwalzen benötigen einen Reinigungsplan, da getrocknete Chemikalienrückstände als Streifen direkt auf das Band übertragen werden.
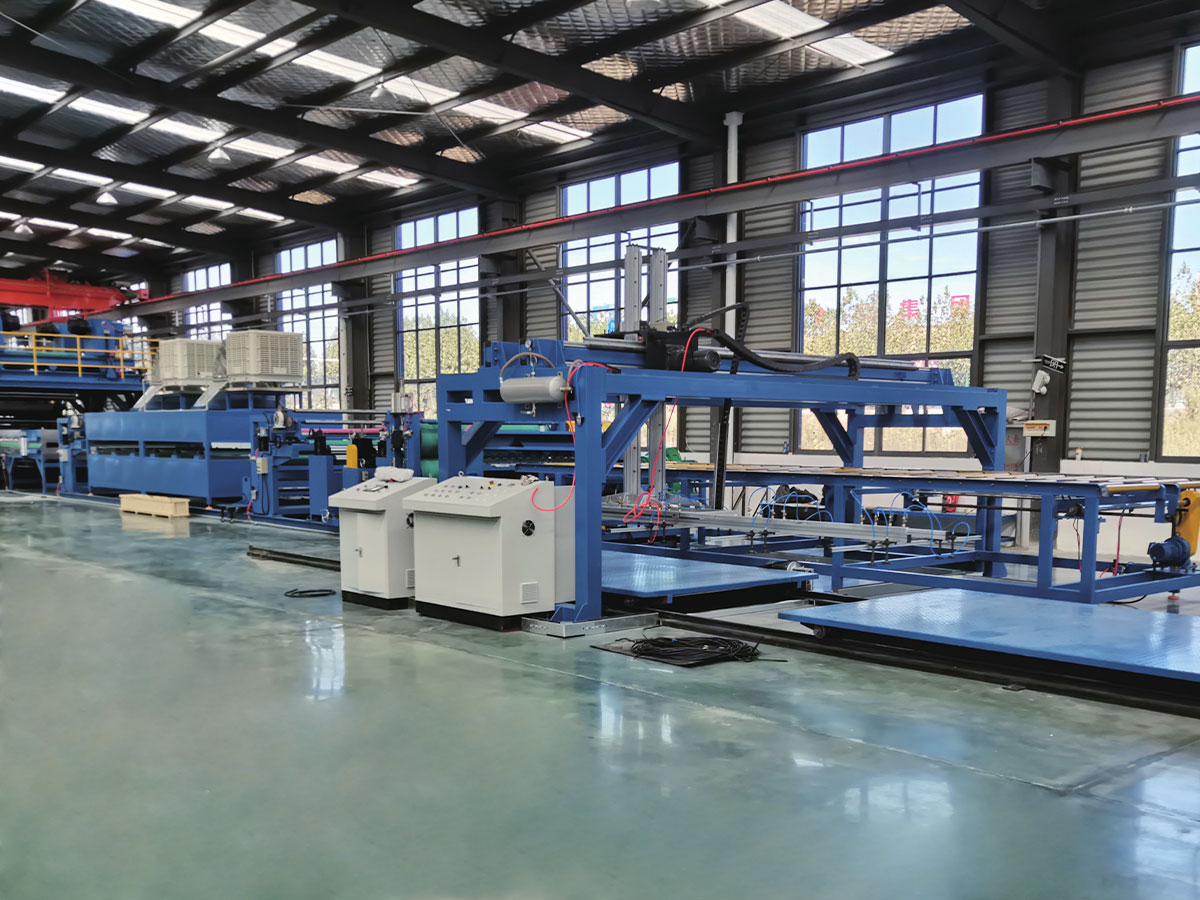
 Vorbehandlungs-Reinigungslinie Die Sauberkeit von Metalloberflächen und die Qualität chemischer Konversionsbeschichtungen beeinflussen direkt die Korrosionsbeständigkeit, Lackhaftung und Endproduktqualität. Produkt anzeigen →
Beschichtungsköpfe, Filmkontrolle und Aushärtung
Die Anlagen nutzen Drei- oder Vierwalzenköpfe. Drei-Rollen sind einfacher zu warten, während Vier-Rollen sehr dünne Filme feiner steuern und für Linien geeignet sind, die auch drucken. Die Filmdicke wird durch das Geschwindigkeitsverhältnis zwischen Applikator und Streifen bestimmt, daher stehen eine stabile Geschwindigkeit und eine stabile Spannung an erster Stelle. Im weiteren Verlauf geht eine unzureichende Aushärtung auf Kosten der Lösungsmittelbeständigkeit und Flexibilität, während eine übermäßige Aushärtung Farbe und Duktilität beeinträchtigt. Die Kontrollvariable ist die maximale Metalltemperatur, gemessen am Band, typischerweise etwa 230 bis 249 Grad Celsius für PVDF und 216 bis 232 Grad Celsius für Polyester. Bestätigen Sie das Fenster mit dem Beschichtungslieferanten, bevor Sie den Ofen einstellen.
Beschichtungssysteme und wo sie jeweils passen
Es gibt keine einzelne Beschichtung, die jede Belichtung abdeckt. Die Wahl hängt von der Umgebung ab, der das fertige Produkt ausgesetzt sein wird, von der anschließenden Formung der Spule und davon, wie lange Farbe und Glanz erhalten bleiben müssen.
| Beschichtungssystem | Typischer vollständig trockener Film | Heilungsfenster | Am besten geeignet für | Haupteinschränkung |
|---|---|---|---|---|
| Polyester | 18 bis 25 Mikrometer | 216 bis 232 °C | Innenverkleidungen, Beschilderung, leichte Verkleidungen | Auskreiden und Ausbleichen im Freien |
| Silikonmodifizierter Polyester | 20 bis 25 Mikrometer | 220 bis 235 °C | Dacheindeckung und Wandverkleidung in gemäßigten Klimazonen | Schwächere Lösungsmittelbeständigkeit als PVDF |
| PVDF | 23 bis 27 Mikrometer | 230 bis 249 °C | Außenfassaden, Küsten- und Industriefassaden | Höhere Kosten, engeres Aushärtungsfenster |
| Polyurethan | 20 bis 25 Mikrometer | 210 bis 230 °C | Folienkaschierung und hochwertige Innenausstattung | Feuchtigkeitsempfindlichkeit bei der Lagerung |
| Epoxidgrundierung | 5 bis 7 Mikrometer | Fixiert durch den Decklack | Haft- und Korrosionsgrundschicht | Kreiden, wenn sie unbeschichtet bleiben |
Es folgen zwei Regeln. Eine PVDF-Deckschicht über einer dünnen oder ungleichmäßigen Grundierung versagt immer noch an der Schnittkante, weil die Korrosion am freiliegenden Metall beginnt. Und eine Beschichtung, die am unteren Rand des Fensters ausgehärtet ist, kann eine visuelle Prüfung bestehen und trotzdem am selben Tag einen Lösungsmittelreib- oder Biegetest nicht bestehen.
Tests, die eine beschichtete Spule freigeben
Release-Tests sind schnell, destruktiv und spezifisch. Die Proben stammen vom Kopf, der Mitte und dem Ende jeder Spule, denn eine Charge, die richtig aussieht, kann immer noch einen der folgenden Punkte nicht erfüllen.
- Trockenfilmdicke , auf dem Streifen mit einem Magnet- oder Wirbelstrommessgerät mit einer Toleranz von etwa plus oder minus 2 Mikrometern ablesen.
- T-Bogen-Haftung , bei dem ein Coupon auf sich selbst zurückgebogen und am Klebeband abgezogen wird, um den Beschichtungsverlust zu überprüfen; Außenprodukte müssen normalerweise 1T oder 2T bestehen.
- MEK-Doppelreibungen , die eher den Grad der Aushärtung als die langfristige chemische Leistung anzeigen.
- Umgekehrter Aufprall Dies bestätigt, dass die Beschichtung plötzliche Verformungen übersteht und nicht nur eine langsame Biegung.
- Glanz bei 60 Grad und Farbunterschied , gemessen am zugelassenen Muster, wobei Delta E normalerweise bei etwa 1,0 oder weniger für Panels liegt, die nebeneinander liegen.
- Salzsprühnebel oder Feuchtigkeitseinwirkung , normalerweise 1000 Stunden, wird zur Qualifizierung und nicht für jede Charge verwendet.
Diese Prüfungen sind kostengünstig und wiederholbar, ersetzen jedoch keine externen Bewitterungsdaten und sollten niemals eine Beschichtung freisetzen, die außerhalb des angegebenen Zeitfensters ausgehärtet ist.
Spezifikation einer Beschichtungslinie: Auf die Zahlen kommt es an
Linienkäufe beginnen in der Regel mit dem Preis und enden mit den Details, die über den Ertrag entscheiden. Es lohnt sich, diese Punkte vor Vertragsabschluss schriftlich zu klären.
- Bandbreiten- und Dickenbereich , einschließlich der schmalsten Breite, die Sie tatsächlich fahren werden, da sich Rollenkronen an den Rändern eines Bereichs unterschiedlich verhalten.
- Liniengeschwindigkeit und Spulenwechselzeit , da die Akkukapazität bestimmt, wie lange die Leitung zwischen den Spulen verläuft.
- Konfiguration des Beschichtungskopfes , Dreiwalzen oder Vierwalzen, und wie viele Köpfe für Grundierung, Decklack und eventuellen Trägerlack vorhanden sind.
- Zoneneinteilung des Ofens und Kontrolle der Spitzenmetalltemperatur , einschließlich der Möglichkeit, das Aushärtungsfenster sowohl bei der niedrigsten als auch bei der höchsten Liniengeschwindigkeit zu halten.
- Länge und Chemie des Vorbehandlungsabschnitts , angepasst an die Liniengeschwindigkeit, damit die Kontaktzeit nicht zu kurz kommt.
- Spannungsnivellierung und Bandspannungsregelung , die sich auf die Ebenheit, die Gleichmäßigkeit der Beschichtung und auf Splitter aus der Naht auswirken.
- Farbwechselzeit und Ersatzteilunterstützung , Zahlen, die selten in einem Zitat vorkommen, aber in jeder Schicht auftauchen.
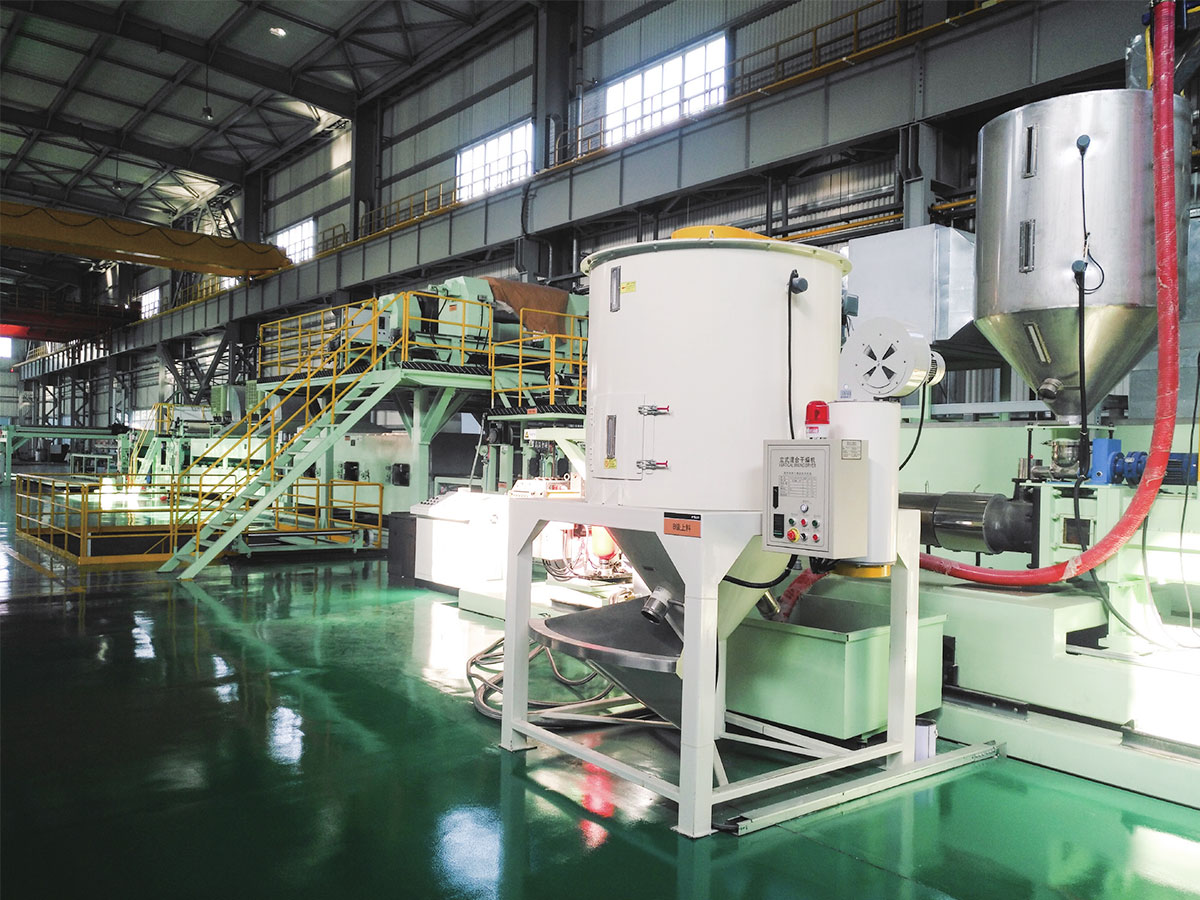
 Farbbeschichtungslinie Durch automatisierte und intelligente Prozesse bietet die Beschichtungsproduktionslinie ästhetisch ansprechende, langlebige und funktionale Oberflächenbeschichtungen für eine Vielzahl von ... Produkt anzeigen →
Käufer sollten sich auch fragen, wie die Linie einen Wechsel von einer Beschichtungschemie zur anderen bewältigt und ob dieselbe Ausrüstung für den Druck oder die Folienlaminierung geeignet ist, da diese Optionen den Produktmix im Laufe der Lebensdauer der Maschine verändern. Die Nenngeschwindigkeit allein entscheidet nur sehr wenig, weshalb die Produktionsvorteile einer Metallbandbeschichtungsanlage lassen sich besser anhand der Jahresleistung und des Umrüstverlusts beurteilen als anhand einer Broschürenzahl.
Mängel, Ursachen und erste Korrekturen
Die meisten Beschichtungsprobleme wiederholen sich und sind größtenteils auf die Sauberkeit des Streifens, die Filmdosierung oder die Aushärtung zurückzuführen.
| Defekt | Wahrscheinliche Ursache | Erste Korrektur |
|---|---|---|
| Die Beschichtung hebt sich entlang einer Schnittkante ab | Dünne Grundierung am Rand oder unvollständige Vorbehandlung | Überprüfen Sie die Kontaktzeit des Primerfilms und der Reinigung |
| In Spulenrichtung verlaufende Streifen | Verunreinigte Walze oder eingetrocknete Chemikalienrückstände | Beschichtungs- und Nassteilwalzen reinigen |
| Aussehen einer Orangenschale | Lösungsmittelretention oder ungleichmäßige Filmspaltung | Ablüftzone und Walzengeschwindigkeit anpassen |
| Farbdrift über eine Charge hinweg | Maximale Schwankung der Metalltemperatur zwischen den Spulen | Protokollieren Sie die Streifentemperatur pro Spule und überprüfen Sie das Aushärtungsfenster erneut |
| Blasenbildung nach dem Aushärten | Feuchtigkeit auf dem Streifen oder unzureichende Aushärtung | Überprüfen Sie den Trockenofen und die Spülmittel |
| Schlechte Biegehaftung | Überhärten oder Grundierung außerhalb des Dickenbereichs | Senken Sie die Spitzentemperatur des Metalls und überprüfen Sie den Primerfilm |
Auswahl eines Lieferanten für eine Beschichtungslinie
Zwei Lieferanten können die gleiche Liniengeschwindigkeit und Bandbreite angeben und dennoch sehr unterschiedliche Geräte liefern. Daher lohnt es sich zu fragen, was ein Hersteller außer der Beschichtungslinie herstellt. Ein Lieferant, der auch die nachgelagerten Materialien bereitstellt, versteht, wie sich die Ausrüstung in der Produktion verhält und nicht nur, wie sie entnommen wird.
JiangSu XieCheng Intelligent Equipment Co., Ltd. mit Sitz in der Jinhu Economic Development Zone in Huai'an, Jiangsu, baut Metallbandbeschichtungs- und Drucklinien, Vorbehandlungsreinigungslinien, PUR- und Folienlaminierlinien sowie kombinierte Walzen- und Sprühbeschichtungslinien. Der Hintergrund des Maschinenparks reicht bis ins Jahr 2004 zurück, als das Vorgängerunternehmen mit der Produktion von Laminiermaschinen für Aluminiumverbundplatten und Farbbeschichtungsanlagen begann. Das Unternehmen fungiert nun als hundertprozentige Maschinentochter von Jiangsu Aludeco New Materials und liefert außerdem A2-Feuerkernspulen, vorbeschichtete Aluminiumspulen und Polymerklebefolien, sodass die Ingenieure die beschichteten Spulen von beiden Seiten der Maschine sehen können.
Innerhalb der größeren ALMINE-Gruppe ist der Betrieb als provinzielles Forschungszentrum für Ingenieurtechnologie für Aluminium-Verbundplatten und Produktionsanlagen der Brandschutzklasse A2 anerkannt und verfügt über ein Qualitätsbonitätsrating der Klasse AA. Seine Aluminium-Verbundplattenlinie der Güteklasse A2 wurde als erstes Set von Großgeräten und Schlüsselkomponenten in Jiangsu ausgezeichnet. Das breitere Sortiment umfasst Linien für Metallverbundplatten, SPC-Bodenbelagslinien, PVC- und PU-Lederbeschichtungslinien, CFRT-Verbundlinien und nicht standardmäßige kundenspezifische Geräte, die nach der Lieferung durch Fernunterstützung, Vor-Ort-Service und Ersatzteile unterstützt werden.
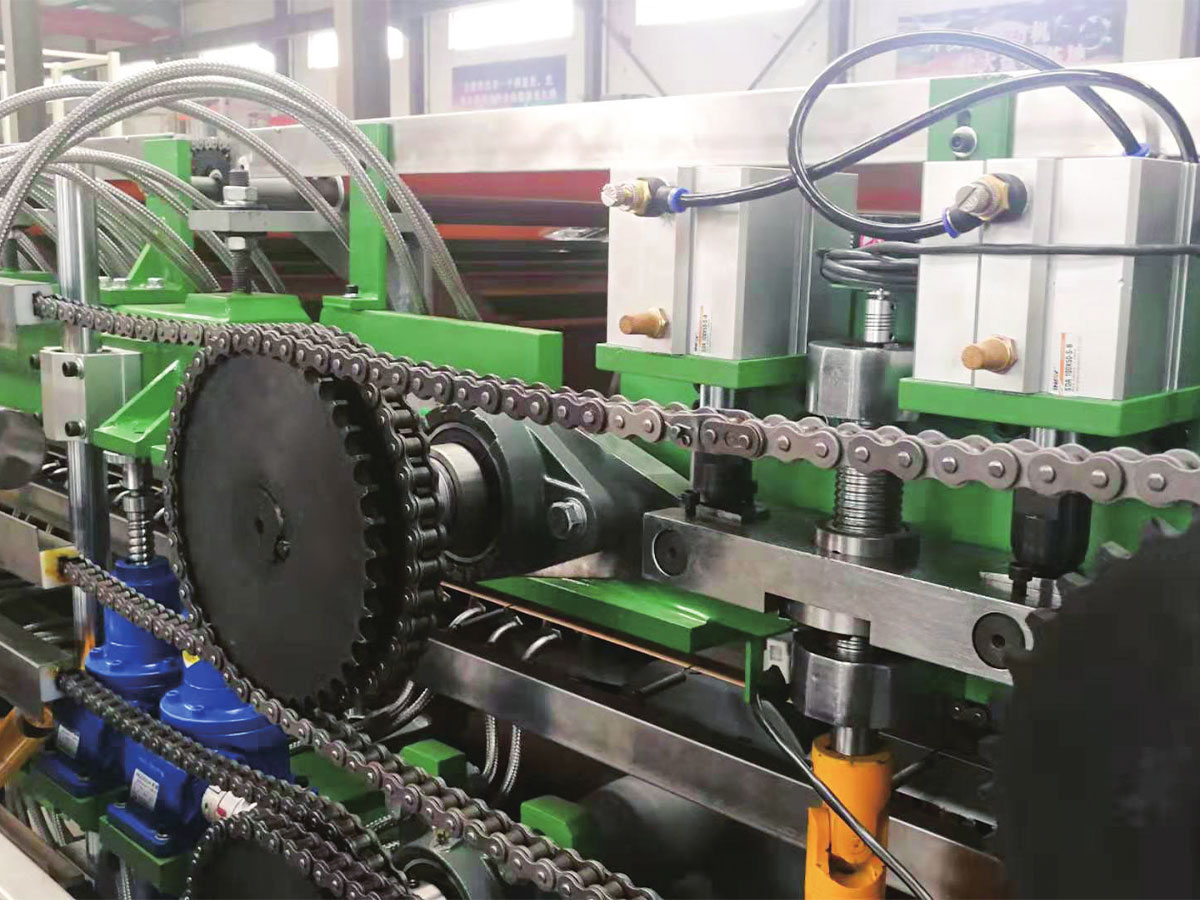
 Aluminium/Stahl-Coil-Beschichtungs- und Drucklinie Ausrüstungszubehör Produkt anzeigen →
Wenn Sie Angebote vergleichen, legen Sie die obige Spezifikationsliste neben die angebotene Ausrüstung und fragen Sie, wie die Spitzentemperatur des Metalls und die Folientoleranz im Werk vor dem Versand überprüft werden. Dieses Gespräch unterscheidet in der Regel seriöse Bauunternehmer von Katalogverkäufern. Das Engineering-Team ist über erreichbar Kontaktseite um die Bandbreite, die Beschichtungschemie und die angestrebte Leistung für ein bestimmtes Projekt zu besprechen.
Bei der Beschichtung von Aluminiumbändern gilt in jeder Anlage die gleiche Disziplin: kontinuierlicher Betrieb vor dem Formen, mit strenger Kontrolle der Bandreinheit, Filmdosierung und Aushärtung. Eine allein über den Preis gekaufte Linie zeigt ihre Schwächen oft erst zwei bis drei Jahre später in Form von Umrüstzeiten, Farbbeanstandungen und Kantenkorrosion.
Machen Sie diese drei Variablen richtig und der Rest folgt. Die Farbe bleibt erhalten, Biegungen bleiben erhalten, Schnittkanten bleiben erhalten und die Spule verlässt die Linie mit dem versprochenen Verhalten, wenn sie die Fassade erreicht.