
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Ein gewalztes Aluminium-Coil, das am Kopfende zwei Prozent schwer und am Ende ein Prozent leicht ankommt, kostet weit mehr als ein Ausschuss-Coil. Der Beschichter fängt an, die Liniengeschwindigkeit zu verfolgen, um die Aushärtung aufrechtzuerhalten, der Ofen driftet, und an gegenüberliegenden Enden desselben Coils geschnittene Platten weisen am Ende einen sichtbaren Farbunterschied auf, den sich niemand dem Kunden erklären kann. Aluminiumwalzwerke legen die Stärke, Ebenheit, Wölbung und Oberflächenbeschaffenheit fest, die jede nachgeschaltete Maschine übernimmt, weshalb die Coilqualität eher ein Produktionsproblem als ein Kaufdetail ist.
Die Schlussfolgerung zunächst: Ein Walzwerk ist eine Maschine zur Dickenreduzierung, aber was ein Käufer tatsächlich kauft, ist Wiederholbarkeit. Eine Mühle, die bei jedem Coil enge Toleranzen einhält, ermöglicht den Betrieb einer Beschichtungs- oder Verbundstofflinie nach einem festen Rezept. Eine Mühle, die nicht jede Schicht zur manuellen Korrekturübung macht. Auf den folgenden Seiten wird erläutert, wie sich Warm-, Kalt- und Folienwalzen unterscheiden, welche Coil-Parameter in eine Kaufspezifikation gehören und wie diese Parameter durch Beschichtung, Laminierung und Plattenveredelung übertragen werden.
Was ein Aluminiumwalzwerk tatsächlich verändert
In einem Walzwerk wird Metall zwischen einem oder mehreren Walzenpaaren transportiert. Jeder Durchgang verringert die Dicke und verändert gleichzeitig die Kornstruktur, Härte, Ebenheit und Oberflächentextur. Das Warmwalzen beginnt bei einer Gussbramme bei etwa 300 bis 500 Grad Celsius und bringt den Barren auf eine Transferdicke. Durch Kaltwalzen, üblicherweise auf einem Reversier- oder Tandemwalzwerk, wird die endgültige Dicke zusammen mit den vom Kunden bestellten mechanischen Eigenschaften erzielt. Beim Folienwalzen werden gestapelte Rollen verwendet, um Dicken im Mikrometerbereich zu erreichen, wobei die Oberflächenqualität wichtiger ist als die Festigkeit.
Anteil der eingehenden Dicke wird in einem Durchgang entfernt
Die Balken zeigen, wie viel von der eingehenden Dicke in einem einzigen Durchgang in jeder Phase verschwindet, und die Unterschiede erklären, warum nachgelagerte Käufer warmgewalzte und kaltgewalzte Coils als unterschiedliche Materialien und nicht als unterschiedliche Größen desselben Materials behandeln sollten. Beim Warmwalzen wird pro Durchgang eine große Menge Metall entfernt, es bleibt jedoch eine Oberfläche zurück, die immer noch Zunder, Walzspuren und ein deutlich breiteres Dickenband aufweist. Beim Kaltwalzen wird in absoluten Zahlen weniger Metall pro Durchgang entfernt, doch es ist die Phase, in der tatsächlich Dickentoleranzen und Ebenheit erzeugt werden, weshalb kaltgewalzte Coils das normale Ausgangsmaterial für Beschichtungs- und Laminierlinien sind. Beim Folienwalzen sind die größten prozentualen Reduzierungen von allen zu verzeichnen, allerdings nur, weil das Band bereits dünn ist und der Walzenstapel es auf beiden Seiten eng stützt. Wenn in einer Spezifikation einfach „kaltgewalzt“ steht, ohne eine Toleranzklasse zu nennen, kann das Werk überall innerhalb dieses breiten Bandes liefern, und die Beschichtungslinie gleicht den Unterschied stillschweigend durch Ausschuss und Nacharbeit aus.
Spulenparameter, die über den Downstream-Ertrag entscheiden
Sechs Zahlen verursachen den größten Schaden, wenn sie driften. Die folgende Tabelle listet sie mit Werten auf, die ein gut kontrolliertes Werk normalerweise halten kann, zusammen mit dem Symptom, das in der Produktionshalle auftritt, wenn sie sich außerhalb des Bandes bewegen.
| Parameter | Praktisches Ziel | Downstream-Symptom, wenn es driftet |
|---|---|---|
| Messgerätetoleranz | Innerhalb von 1 Prozent des Nennwerts über die gesamte Spule | Beschichtungsgewicht und Aushärtungsverschiebung, Liniengeschwindigkeit wird Spule für Spule angepasst |
| Krone | Unter 1 Prozent der Streifenbreite | Streifenführungsfehler, ungleichmäßiger Laminierdruck, Kantenwelle |
| Ebenheit | Innerhalb von 10 I-Einheiten | Falten im Akkumulator, Kratzer an den Führungsrollen |
| Sturz | Unter 3 mm über 2 m Länge | Diagonale Abweichung auf der Linie, schlechte Registrierung bei gedruckten Oberflächen |
| Oberflächenrückstände | Unter 20 mg pro Quadratmeter Öl | Haftungsverlust, Blasenbildung nach dem Aushärten, Ablösen der Beschichtung |
| Innendurchmesser und Gewicht der Spule | Abgestimmt auf Abwickler und Dorn | Rückspulstopps, Teleskopieren, unsichere Handhabung |
Dickenabweichung während einer Walzkampagne mit zehn Coils
Die beiden Linien verfolgen die Messabweichung über eine Kampagne von zehn Spulen, und die Form der Kurven ist wichtiger als jeder einzelne Messwert. Die obere Linie stellt ein Walzwerk dar, das lange Kampagnen zwischen den Walzenwechseln durchführt, so dass die Abweichung innerhalb der Toleranz beginnt und dann stetig ansteigt, wenn die Arbeitswalzen verschleißen und sich thermische Balligkeit aufbaut. Die untere Linie gehört zu einem Werk, das die Rollen häufiger wechselt, wodurch die Abweichung gering bleibt und der Kunde in Spule zehn fast das gleiche Produkt erhält wie in Spule eins. Eine Beschichtungslinie kann den Unterschied zwischen diesen beiden Werken anhand einer einzelnen Probe nicht erkennen, da beide möglicherweise die Eingangskontrolle am ersten Coil einer Kampagne bestehen. Der Unterschied wird nur in der Ausschussrate über einen Monat sichtbar, weshalb bei der Eingangskontrolle Kopf-, Mittel- und Endproben mehrerer Coils aus derselben Kampagne beprobt werden sollten, anstatt ein Coil gründlich zu testen.
Wo das gewalzte Coil in die Beschichtungs- und Laminierlinie gelangt
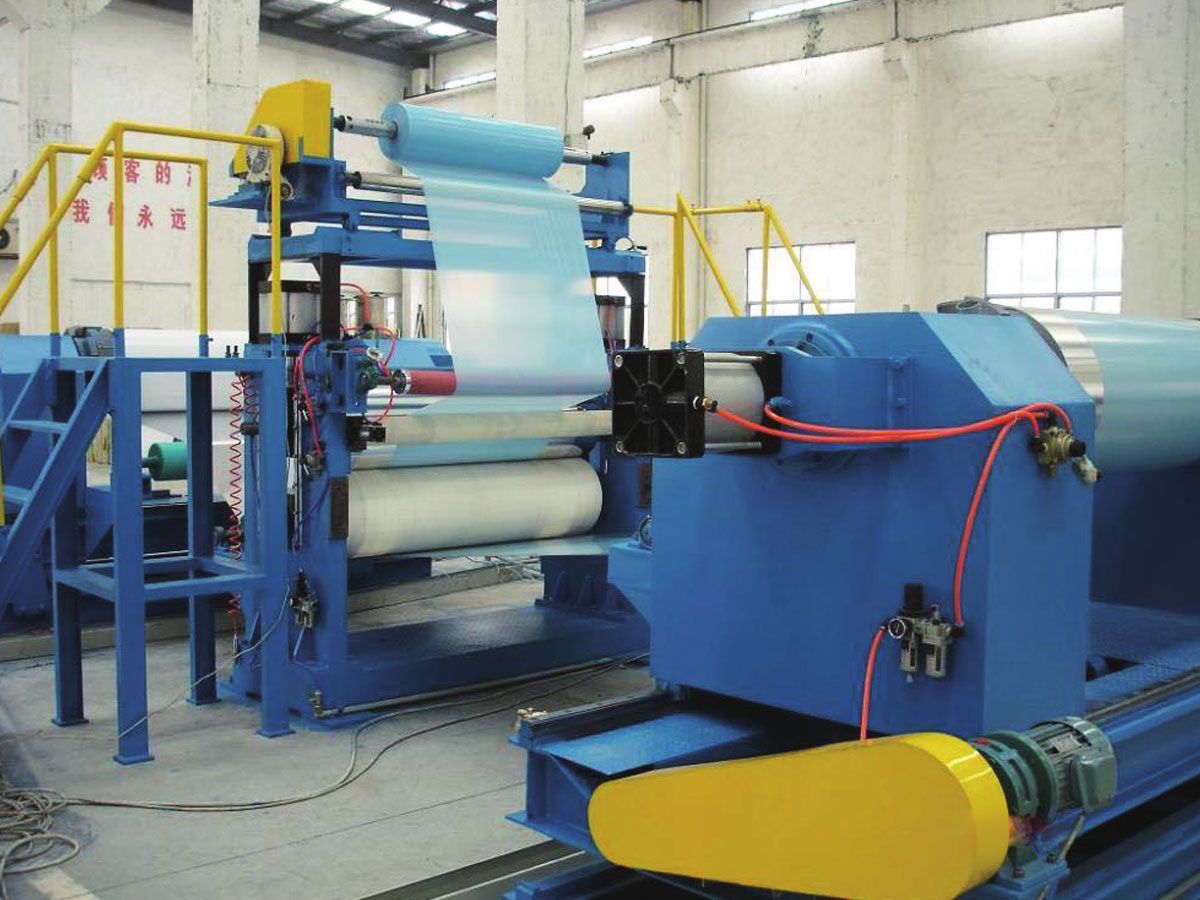
Bei den meisten Architektur- und Transportanwendungen ist das gewalzte Coil nicht das fertige Produkt. Es durchläuft zunächst eine Beschichtungslinie: alkalische Reinigung, eine Konversionsbeschichtung, eine Grundierung, dann eine im Ofen ausgehärtete Deckschicht, optional mit Druck oder Folienlaminierung vor dem Aufrollen. Jeder dieser Schritte reagiert auf die Metalloberfläche, die das Werk liefert, was der praktische Grund dafür ist, dass die Vorbehandlung in einer modernen Beschichtungsanlage so sorgfältig spezifiziert wird.
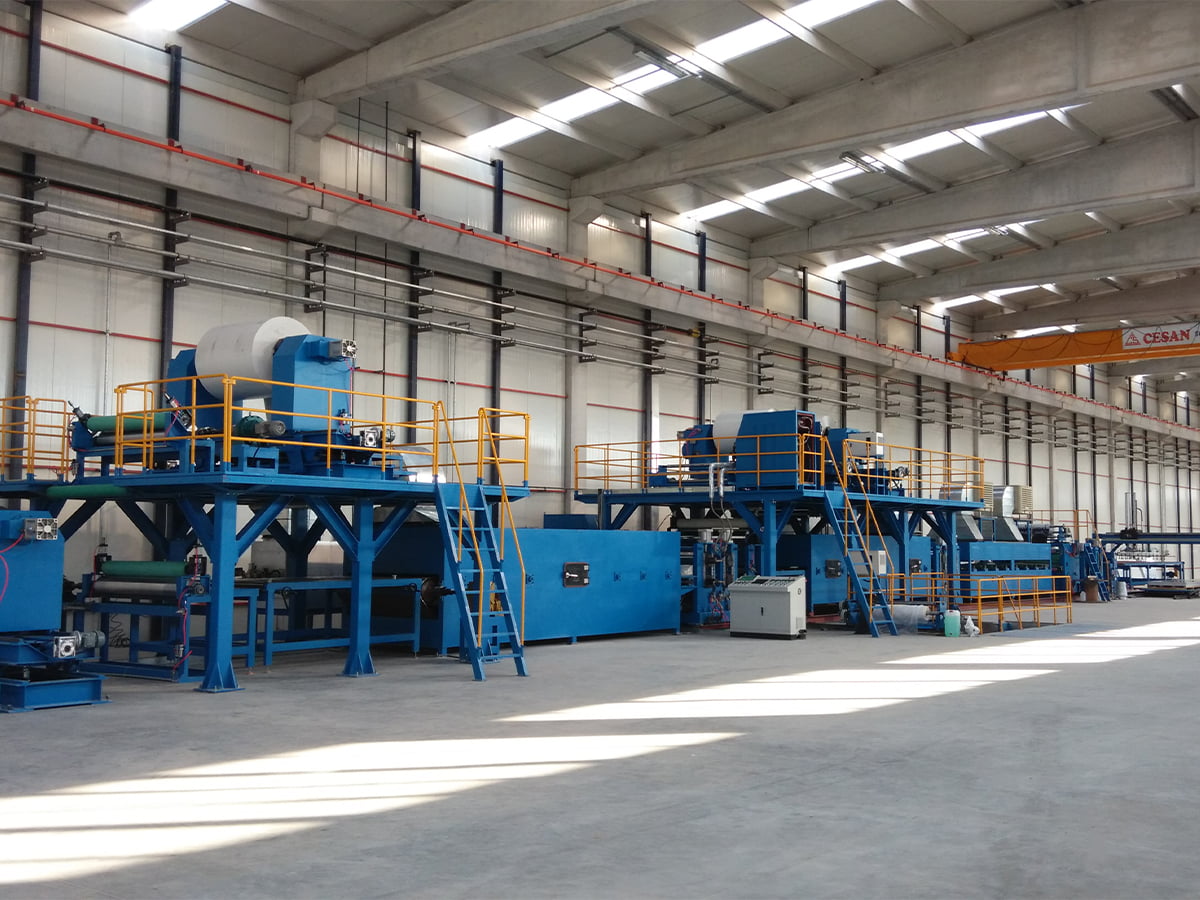
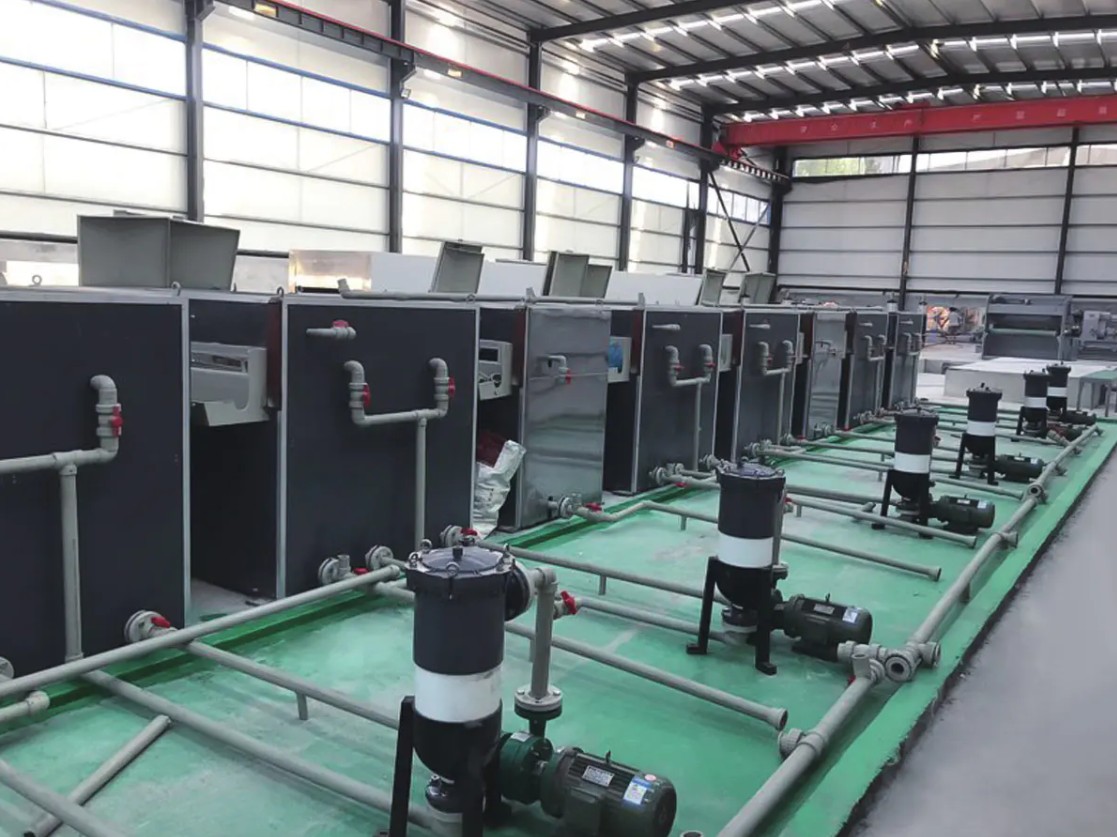
 Aluminium/Stahl-Coil-Beschichtungs- und Drucklinie Ausrüstungszubehör Produkt anzeigen →
Reste von Walzöl, die ein Walzwerk für das Stanzen als völlig akzeptabel erachtete, stellen beim Lackieren des Coils ein Anhaftungsrisiko dar. Emulsionsverschleppung, Oxidflecken und inkonsistente Rauheit zeigen sich allesamt als Benetzungsfehler, die ein guter Reinigungsabschnitt eine Zeit lang verbergen kann und dann überhaupt nicht mehr verbergen kann, wenn die Liniengeschwindigkeit steigt. Aus diesem Grund wird in den Spezifikationen für Beschichtungslinien in der Regel sowohl auf die Chemie der Vorbehandlung als auch auf die Reinheit der eingehenden Oberfläche des Coils hingewiesen, da eine Linie eine Oberfläche, die sie nie vollständig reinigt, nicht ausgleichen kann.
Coilbedingte Ursachen für Ausfallzeiten einer Beschichtungsanlage
Das Säulendiagramm ordnet die Gründe für den Stopp oder die Verlangsamung einer Bandbeschichtungslinie ein. Dabei werden ausschließlich Ursachen berücksichtigt, die auf das eingehende Coil und nicht auf die Linie selbst zurückzuführen sind. Kantenschäden sind der größte Einzelfaktor, da die Spulenkanten den dünnsten Teil des Querschnitts bilden und bei Handhabung und Transport am leichtesten verbeult werden. Die Dickenvariation kommt erst an zweiter Stelle: Jede neue Spule mit einer anderen durchschnittlichen Dicke erzwingt eine neue Geschwindigkeit und einen neuen Ofensollwert, und die Übergangsspulen landen normalerweise als Ausschuss. Oberflächenrückstände stehen an dritter Stelle und sind die trügerischsten in der Gruppe, da die Spule auf dem Boden sauber aussieht und der Fehler erst nach dem Aushärten oder nach dem Biegen der fertigen Platte auftritt. Sturz und Überschlag machen zusammen etwa ein Viertel der Vorfälle aus, und bei beiden handelt es sich sowohl um Transport-, Lager- und Handhabungsprobleme als auch um Rollprobleme.
Vom beschichteten Coil bis zur fertigen Verbundplatte
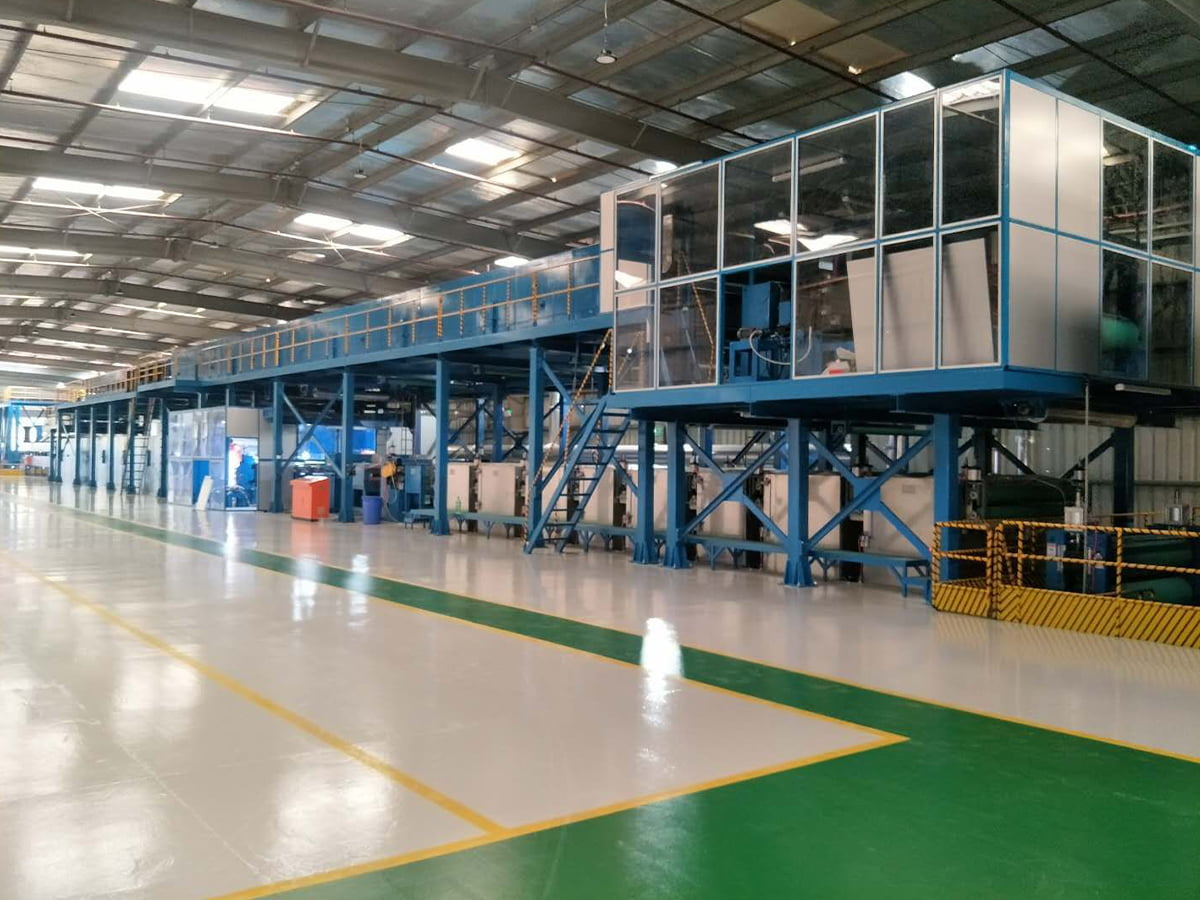
Sobald das Coil lackiert ist, laminiert es eine Verbundplattenlinie auf einen Kern und produziert das flache Blech, das für Fassaden, Beschilderungen, Transportinnenräume und Verkleidungssysteme verwendet wird. Feuerbeständige Produkte wie A2- und B1-Platten erfordern einen mit Mineralien gefüllten Kern und eine kontrollierte Klebeschicht, und die Linie muss bei Produktionsgeschwindigkeit gleichzeitig Dicke und Klebefestigkeit aufrechterhalten. Der Beitrag des Walzwerks wird in dieser Phase indirekt, bleibt aber sichtbar: Die Gleichmäßigkeit der Dicke bestimmt, ob beide Häute mit der gleichen Spannung laminieren, und die Ebenheit bestimmt, ob die fertige Platte nach der Kühlstrecke noch flach ist. Wenn Sie Ausrüstungsoptionen abwägen, lesen Sie diesen Leitfaden weiter So wählen Sie eine leistungsstarke Produktionslinie für Metallverbundplatten aus erklärt die Kompromisse auf Leitungsebene, die zusätzlich zur Spulenqualität auftreten.
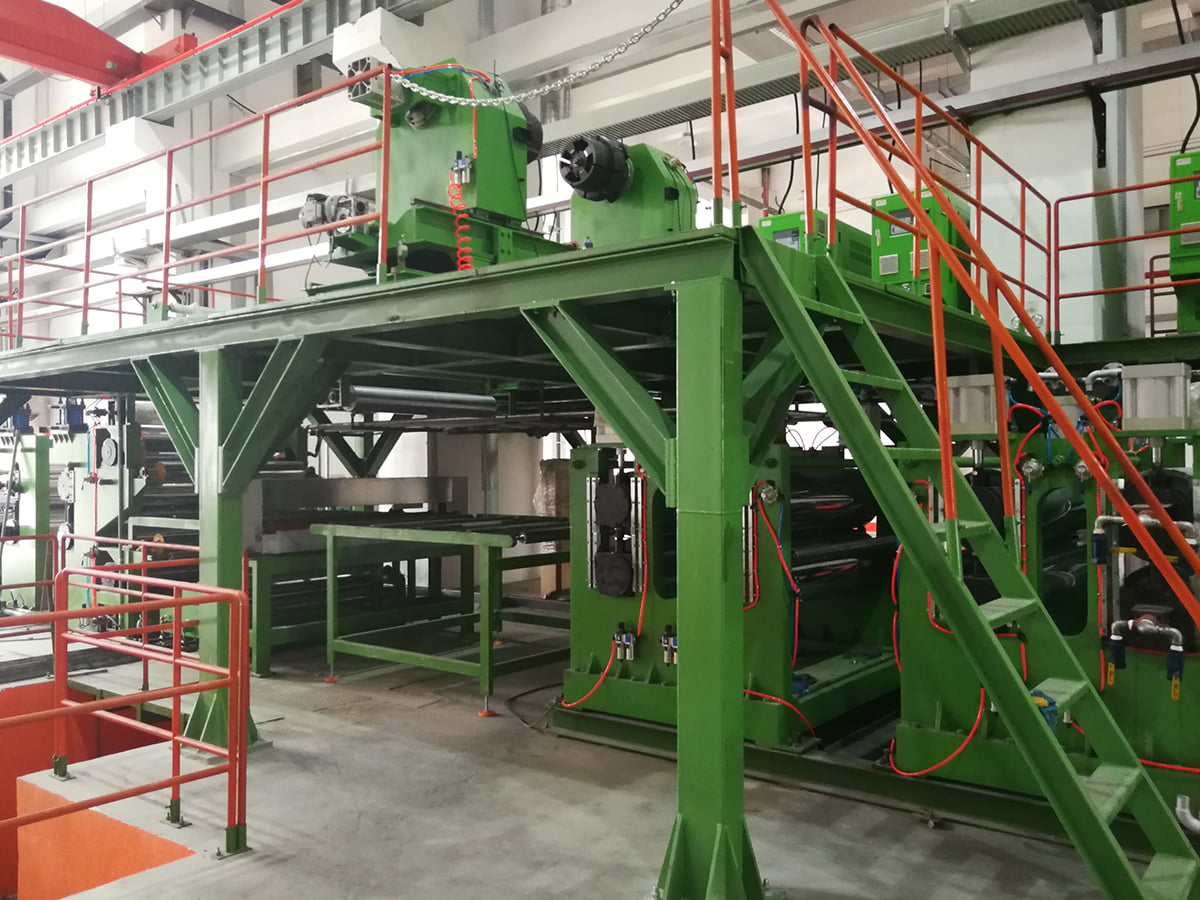
 Produktionslinie für A2-Metallverbundplatten Im Jahr 2012 haben wir unabhängig die A2 Metal Composite Panel Production Line entwickelt, eine kontinuierliche Laminierlinie der zweiten Generation, die speziell für die Herstellung von Cl... entwickelt wurde. Produkt anzeigen →
Praktische Erfahrungen auf diesen Linien lassen immer wieder die gleiche Schlussfolgerung zu: Käufer, die vor der Inbetriebnahme der Anlage die Toleranzen der Spulen festlegen, verbringen ihr erstes Jahr damit, den Ertrag zu steigern, während Käufer, die Spulen als Massenware betrachten, dieses Jahr mit der Brandbekämpfung verbringen. Es ist günstiger, ein Coil im Wareneingang auszuschleusen, als ein fertiges Paneel an einer Fassade auszuschleusen.
Vergleichen Sie Spulenquellen, bevor Sie unterschreiben
Die meisten Hersteller kaufen von mehr als einer Quelle ein und die Profile unterscheiden sich in einer Weise, die nur unter Produktionsdruck auftritt.
Spulenquellenprofil über fünf Kaufkriterien hinweg
Das Radardiagramm vergleicht zwei gängige Spulenquellen anhand der fünf Kriterien, die für eine Beschichtungs- oder Laminierlinie am wichtigsten sind, wobei der äußere Ring für die beste Leistung seiner Klasse steht. Bei der dunkleren Form handelt es sich um ein integriertes Walzwerk, das von einem Standort aus gießt, rollt und versendet, und es punktet stark bei der Dickenkontrolle, da der Walzplan und die Metallurgie von einem einzigen Team verwaltet werden. Bei der leichteren Form handelt es sich um einen Händler oder ein Servicezentrum, das Coils auf dem freien Markt kauft und weiterverkauft, und sein Profil ist naturgemäß schwächer in Bezug auf Dickenkontrolle und Ebenheit, da es keinen Einfluss auf den Walzdurchgangsplan hat. Die Lieferkonsistenz ist die einzige Achse, auf der der Händler mit der Mühle mithalten oder sie übertreffen kann, da ein Servicecenter häufig Lagerbestände hat und eine einzelne Spule schneller versenden kann, als eine Mühle eine Kampagne planen kann. Die praktische Lesart ist einfach: Händler bevorzugen kleine Auflagen und dringend zu ersetzende Coils, während Brandschutzfassaden, bedruckte Oberflächen und Strukturplatten in der Regel den höheren Coilpreis mit einer dokumentierten Walzhistorie rechtfertigen.
- Fordern Sie das Spulenzertifikat mit Schmelznummer, Legierung, Härte und dem angegebenen Dickentoleranzband an.
- Probieren Sie Kopf, Mitte und Ende von mindestens zwei Spulen aus derselben Kampagne, anstatt eine Spule gründlich zu testen.
- Fragen Sie, wie lange die Kampagne zwischen den Rollenwechseln dauert, denn diese einzelne Antwort sagt eine Abweichung des Messgeräts voraus.
- Überprüfen Sie vor der ersten Lieferung den Spuleninnendurchmesser, das Gewicht und die Ösenausrichtung anhand Ihres Abwicklers.
- Überprüfen Sie den Sturz mit einer geraden Kante auf dem Boden, nicht an der Maschine, damit Schäden durch Handhabung nicht verdeckt werden.
Erstellen Sie die Spezifikation anhand Ihrer Linie, nicht anhand der Mühle
Die meisten Streitigkeiten über gewalztes Aluminium gehen auf Spezifikationen zurück, die für die Zweckmäßigkeit des Walzwerks erstellt wurden, und nicht auf die Realität der Endfertigung. Ein Toleranzband, das für einen allgemeinen Hersteller geeignet ist, passt nicht für eine Linie, die ein festes Beschichtungsrezept mit konstanter Geschwindigkeit ausführt, und die Lücke wird immer am Ende des Prozesses ausgeglichen. Das Umgekehrte gilt auch, da eine übermäßige Angabe von Dicke und Ebenheit bei einem Produkt, das in kleine Stücke geschnitten wird, lediglich die Kosten erhöht, ohne die Ausbeute zu erhöhen.
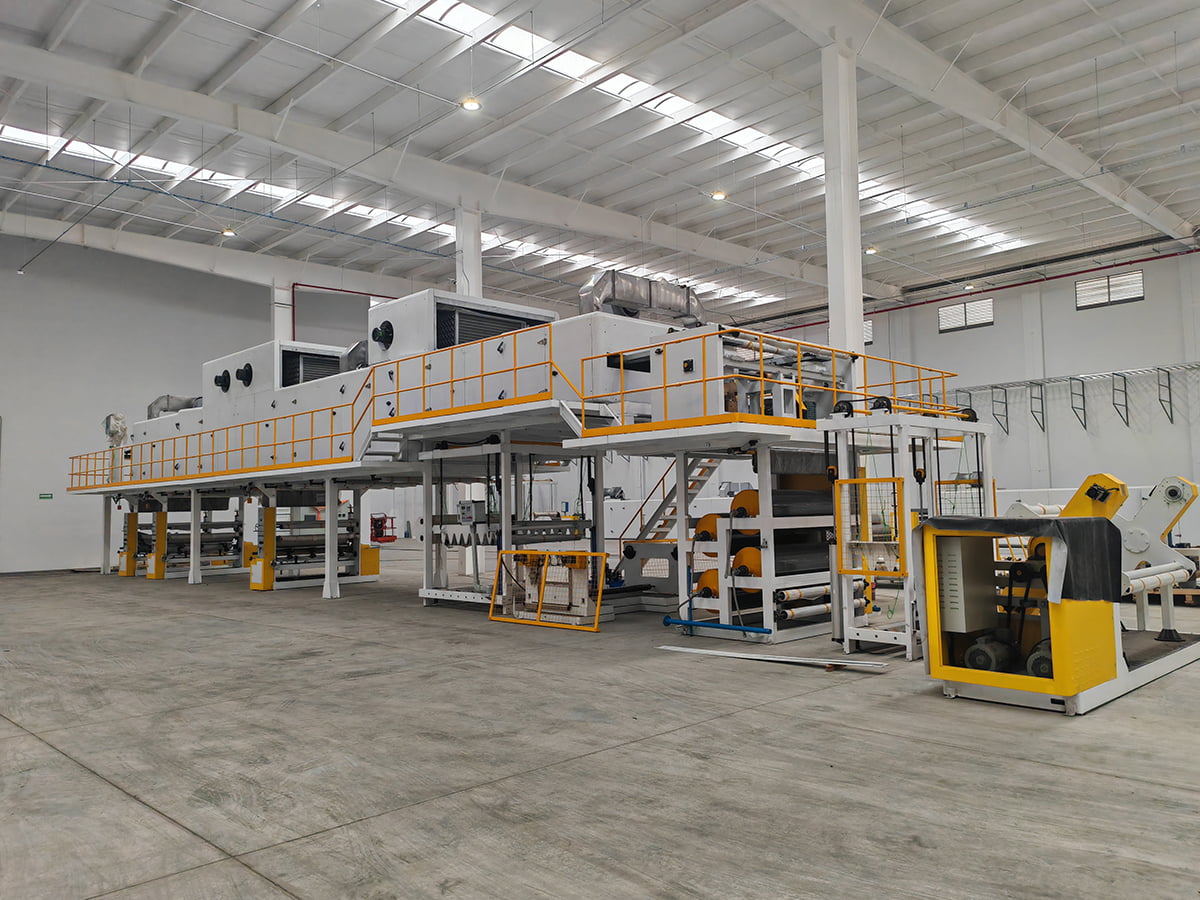
 Produktionslinie für das Umwalzen von Spulen Produkteinführung: Die Nachbearbeitung und Veredelung von Spulenmaterialien ist ein wichtiges Bindeglied zur Sicherstellung der Produktqualität. Die Produktionslinie für die Umspullinie ist eine besondere ... Produkt anzeigen →
Es lohnt sich auch, eine unvollständige Spule einzuplanen, anstatt sie wegzunehmen. Wenn eingehendes Material regelmäßig mit Spulensatz, Teleskopbewegung oder instabiler Wicklung ankommt, ist ein Neuaufrollschritt, der das Spannungsprofil wiederherstellt, in der Regel günstiger als das Verschrotten fertiger Platten oder der Betrieb der Beschichtungslinie eine ganze Schicht lang mit reduzierter Geschwindigkeit. Die gleiche Logik gilt für den Kantenzustand: Eine Online-Trimm- und Kantendelaminierungsstation kann Material retten, das andernfalls herabgestuft würde, vorausgesetzt, der Fehler ist konsistent und nicht zufällig.
Dieses Muster gilt für jedes Material, mit dem wir arbeiten. Die Walzqualität legt die Obergrenze für den Ertrag fest, die Ausrüstungsqualität bestimmt, wie nahe an dieser Obergrenze tatsächlich gefahren wird, und beide müssen zusammen spezifiziert werden. Wenn Sie eine neue Beschichtungs- oder Verbundwerkstofflinie an einen bereits vorhandenen Spulenvorrat anpassen oder umgekehrt, Sprechen Sie mit unseren Ingenieuren bevor die Bestellung ausgestellt wird, denn der günstigste Zeitpunkt zur Behebung einer Toleranzabweichung ist, bevor Stahl oder Aluminium geschnitten wird.