
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Wenn eine Metallbandbeschichtungsanlage angeboten wird, vergleichen die meisten Käufer zuerst die Liniengeschwindigkeit. Es ist auch die Zahl, die am wenigsten darüber entscheidet, ob sich die Investition amortisiert. Eine Linie mit einer Nenngeschwindigkeit von 60 Metern pro Minute, die die Beschichtungsdicke über die gesamte Bandbreite hinweg innerhalb von plus/minus 2 Mikrometern hält, wird eine schnellere Linie mit einer Abweichung von 8 Mikrometern an den Rändern übertreffen, da mehr nutzbare Spulen verkauft werden und weniger Ausschuss entsteht.
Die Rentabilität liegt weiter unten in der Spezifikation, bei der Substratvorbereitung, der Beschichtungsmethode, der Spitzentemperatur des Metalls, der Spannungskontrolle und der Umrüstzeit. In diesem Artikel wird erklärt, wie Beschichtungsanlagen für flache Metall- und Verbundsubstrate zusammengestellt werden, wie eine Methodee an ein Produkt angepasst wird und welche Prüfungen eine zuverlässige Linie von einer teuren Lektion trennen.
Was Beschichtungsausrüstung abdeckt
Unter Beschichtungsanlagen versteht man in der industriellen Metallverarbeitung die Maschinen, die eine funktionelle oder dekorative Schicht auf ein bewegtes Substrat auftragen, aushärten oder laminieren. Für Spulen- und Panelhersteller umfasst diese Familie normalerweise:
- Walzenbeschichtungs- und Druckeinheiten, die Grundierung, Decklack, Rückseitenlack oder gedruckte Muster auf Aluminium- und Stahlbänder auftragen.
- Sprühbeschichtungsstationen werden dort eingesetzt, wo ein schwererer oder gleichmäßigerer Auftrag erforderlich ist, als ein einzelner Walzendurchgang liefern kann.
- PUR- und Folienkaschieranlagen, die Schutz- oder Dekorfolien mit Polyurethankleber auf Spulen verkleben.
- Vorbehandlungs- und Reinigungslinien, die den Untergrund vor der Beschichtung entfetten, spülen und passivieren.
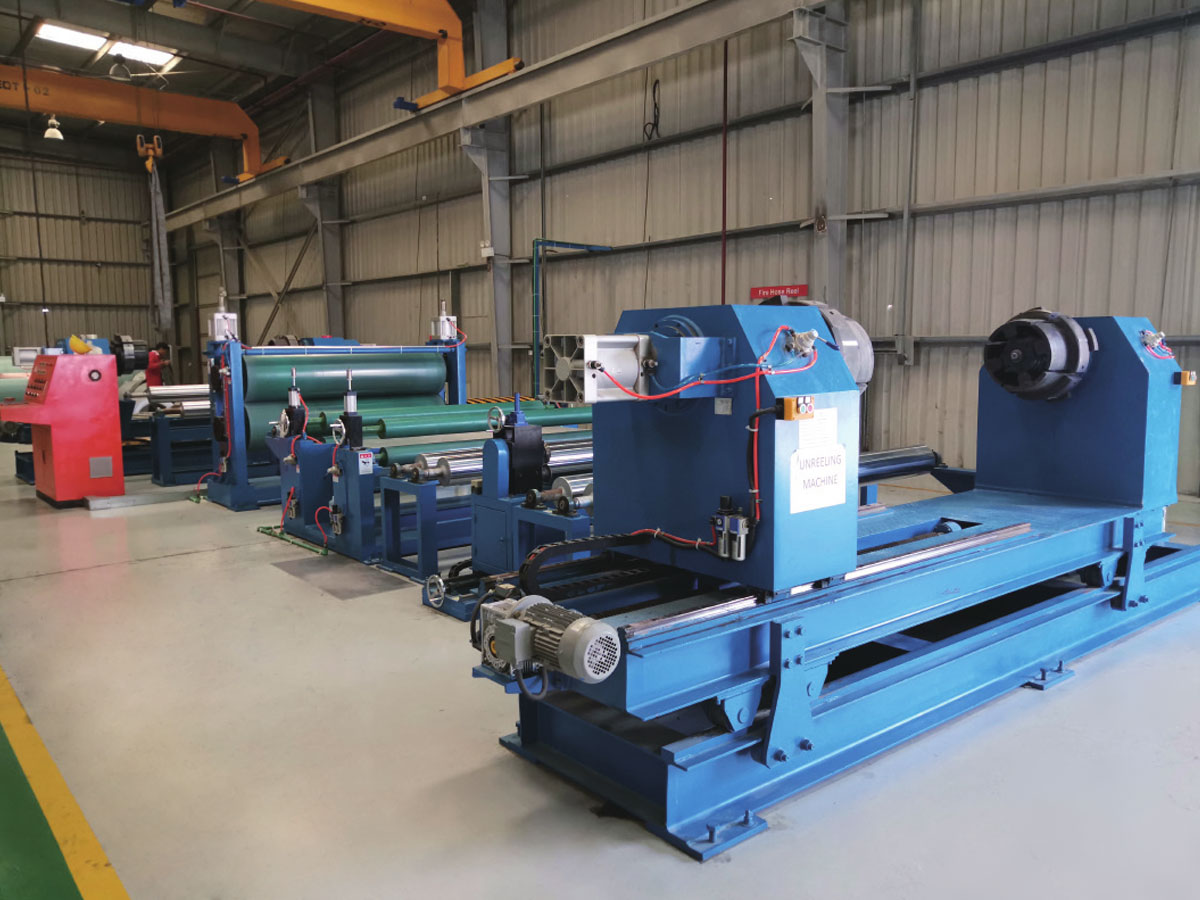
- Zugehörige Endbearbeitungsgeräte wie Prägemaschinen, Coil-Nachwalzlinien und Dreiwalzen-Richtmaschinen.
Derselbe Ausdruck wird auch für Dragierkessel für pharmazeutische Tabletten und Fließbett-Coater verwendet. Dabei handelt es sich um eine separate Gerätefamilie mit unterschiedlichen Materialien, Reinraumanforderungen und Validierungsregeln, auf die hier nichts zutrifft.
Abstimmung der Beschichtungsmethode auf das Produkt
Die meisten Spezifikationsargumente laufen auf eine Frage hinaus: Walzenbeschichtung, Sprühbeschichtung oder Laminierung. Die Antwort hängt von der Trockenfilmdicke ab, die Sie einhalten müssen, vom Aussehensstandard, den Ihr Kunde prüft, und davon, wie viel von der Spule anschließend gebogen, gefaltet oder gestanzt wird.
| Method | Typischer Trockenfilm | Am besten geeignet für | Haupteinschränkung |
|---|---|---|---|
| Direkte Walzenbeschichtung | 5 bis 20 Mikrometer | Grundierungen und dünne Decklacke bei hoher Liniengeschwindigkeit | Filmfehler folgen direkt auf Walzenoberflächenfehler |
| Umkehrwalzenbeschichtung | 10 bis 25 Mikrometer | Glatte Decklacke, bei denen es auf das Aussehen ankommt | Erfordert eine strenge Viskositäts- und Walzendruckkontrolle |
| Sprühbeschichtung | 20 bis 60 Mikrometer | Schwerere Builds, Zwei-Komponenten-Systeme, kleine Auflagen | Overspray, Kabinenabsaugung und Materialverlust |
| Kombiniertes Rollen und Sprühen | Variabel | Linien, die sowohl dünne als auch dicke Schichten erfordern | Höhere Kapitalkosten und längere Umrüstzeiten |
| PUR- und Folienkaschierung | Kleber 3 bis 12 Gramm pro Quadratmeter | Schutzfolie, Dekorfolie, Klebeschichten | Feuchtigkeitskontrolle und Walzendruck bestimmen die Blasenbildung |
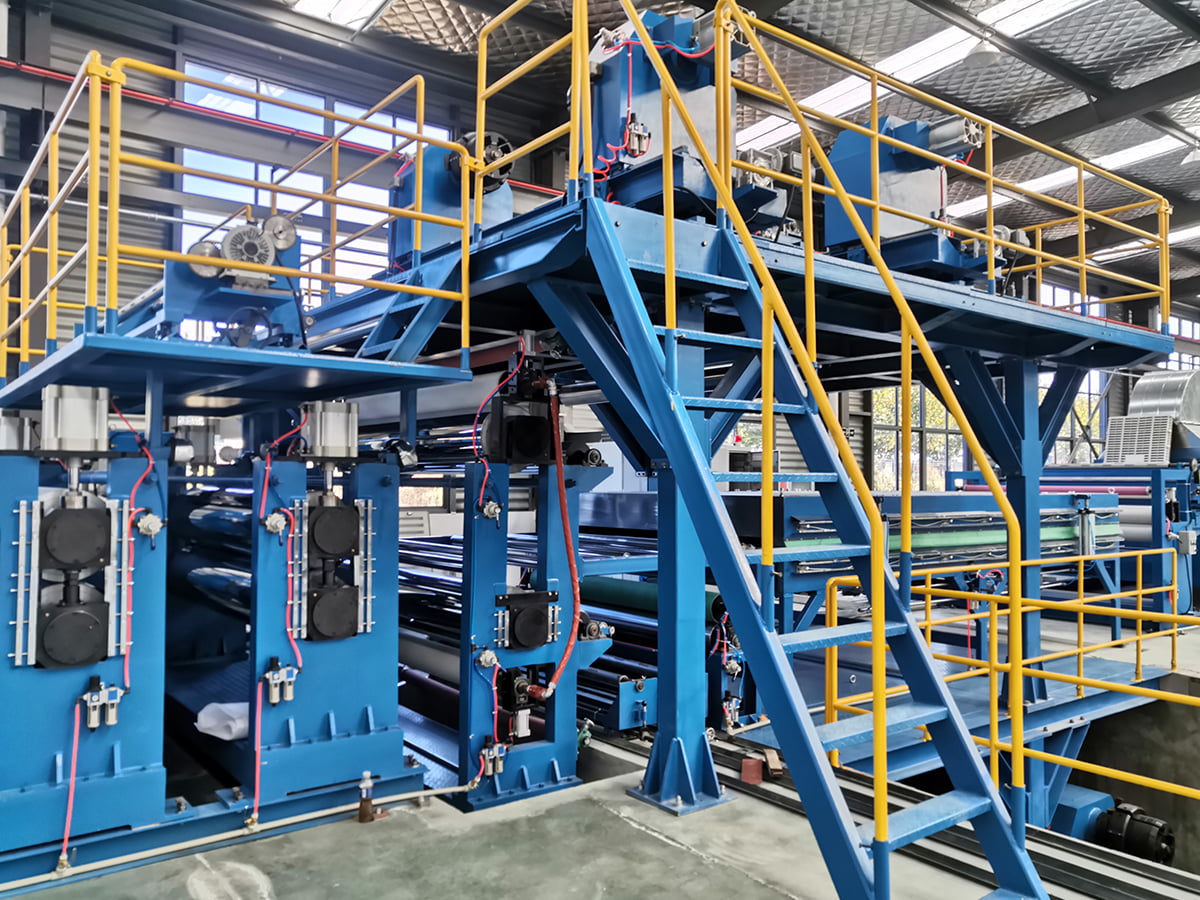
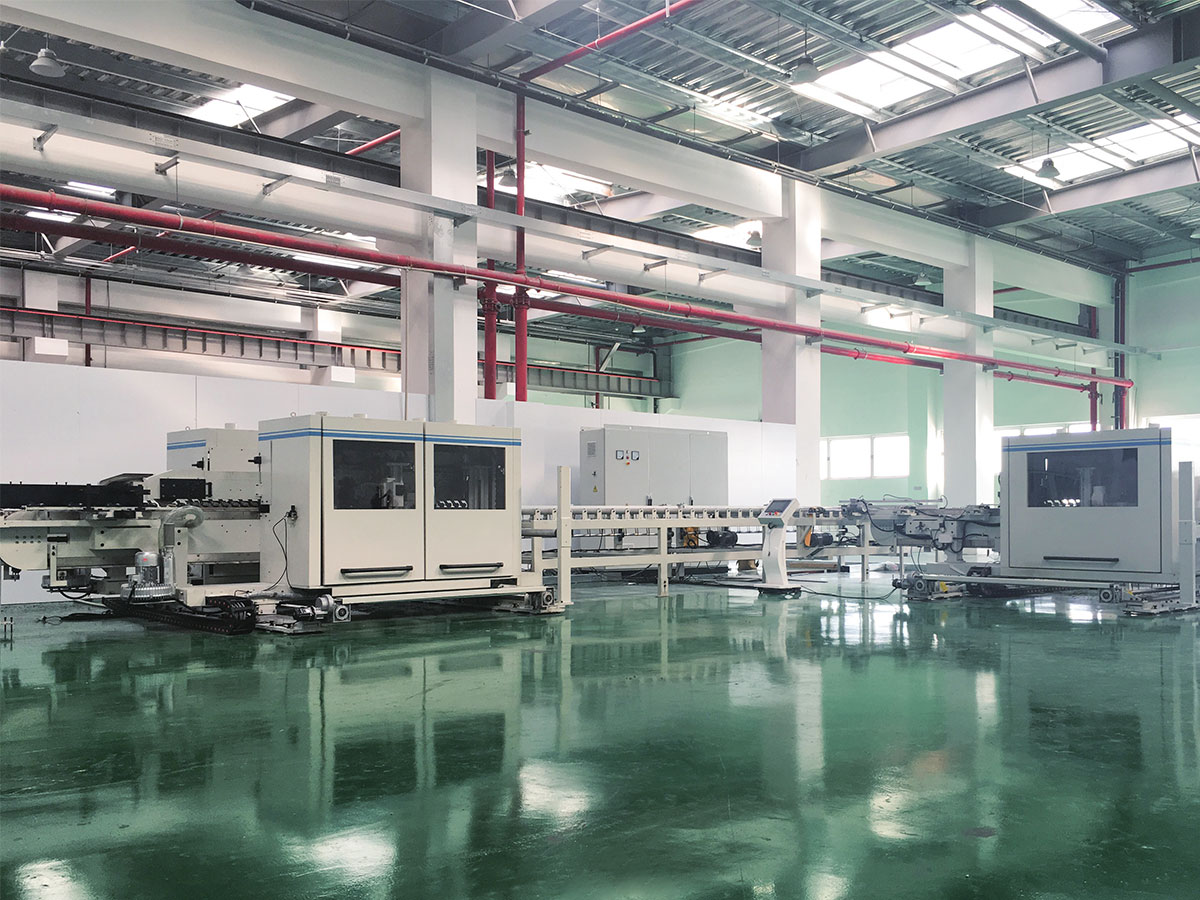
 Farbbeschichtungslinie Durch automatisierte und intelligente Prozesse bietet die Beschichtungsproduktionslinie ästhetisch ansprechende, langlebige und funktionale Oberflächenbeschichtungen für eine Vielzahl von ... Produkt anzeigen →
Eine Farbbeschichtungslinie, die den Walzenauftrag mit einem Mehrzonen-Härtungsofen kombiniert, ist das Standard-Arbeitspferd für vorbeschichtete Aluminium- und Stahlbänder. Wo eine Linie sowohl dünne Grundierungen als auch schwerere Decklackarbeiten abdecken muss, macht eine kombinierte Walzen- und Sprühkonfiguration den Bedarf an zwei Maschinen überflüssig, allerdings auf Kosten einer langsameren Umrüstung und einer sorgfältigeren Flüssigkeitshandhabung.
Untergrundvorbereitung und Aushärtung Richten Sie die Decke ein
Haftungsausfälle beginnen selten am Beschichtungskopf. Sie beginnen auf der Bandoberfläche, wo Walzöl, Oxid oder Reste der Walzemulsion die Reinigungsphase überstehen und sich zwischen dem Metall und der Grundierung befinden. Eine Vorbehandlungs-Reinigungslinie sollte eine alkalische Entfettung, eine zweistufige Spülung, einen auf das Harzsystem abgestimmten Konvertierungs- oder Passivierungsschritt sowie einen Trockner umfassen, der das Band vollständig trocken lässt, ohne dass Flugrost entsteht.
Das Aushärten ist die zweite Decke. Ofensollwerte in Grad Celsius sind von geringerer Bedeutung als die maximale Metalltemperatur, die das Band erreicht, und die Zeit, die es über der Harzaktivierungsschwelle bleibt. Bei unzureichender Aushärtung ergibt sich eine schwache Haftung und eine geringe Lösungsmittelbeständigkeit. Eine übermäßige Aushärtung macht die Folie spröde und reißt bei engen Biegeradien. Fragen Sie nach dem maximalen Metalltemperaturfenster für Ihre Substratdicke, da eine 0,3-mm-Aluminiumspule und eine 1,2-mm-Stahlspule bei derselben Liniengeschwindigkeit nicht die gleiche Temperatur erreichen.
Die Spezifikationszahlen, die über die Amortisation entscheiden
Legen Sie vor dem Preisvergleich die Zahlen fest, die den Auftrag definieren. Diese Werte gehören in die Anfrage und später in den Vertrag:
- Breiten- und Dickenbereich des Substrats, einschließlich der dünnsten Stärke, auf der die Linie faltenfrei verlaufen muss.
- Toleranz der Beschichtungsdicke über die Breite und entlang des Coils, angegeben als Messwert und nicht als Zielwert.
- Liniengeschwindigkeit bei Nenndicke, nicht die maximale Geschwindigkeit, die der Antrieb erreichen kann.
- Maximaler Metalltemperaturbereich und Verweilzeit in jeder Ofenzone.
- Bahnspannungsbereich und die zu seiner Aufrechterhaltung verwendete Steuerungsmethode.
- Spulengewicht, Innendurchmesser und Umrüstzeit zwischen Produkten.
- Abnahmetestmethode, Probenahmehäufigkeit und wer für einen fehlgeschlagenen Test bezahlt.
Ein Zitat, das die Toleranz- und Akzeptanzmethode auslässt, ist nicht mit einem vergleichbar, das diese angibt, egal wie nah die Summen auf dem Papier aussehen.
Wo die Beschichtung in eine Verbundplattenanlage passt
Beschichtungsanlagen stehen selten allein. In einer Aluminium-Verbundplattenanlage produziert die Beschichtungslinie vorbeschichtete Coils, die später in der Laminierungsphase auf einen Klebefilm und einen Kern treffen. Bei beiden Verfahren müssen Oberflächenenergie, Grundierungschemie und Filmdicke übereinstimmen, da eine Beschichtung, die den Klebebandtest alleine besteht, immer noch delaminieren kann, wenn sie mit einem feuerfesten Kern verbunden und zu einer Fassadenplatte gebogen wird.
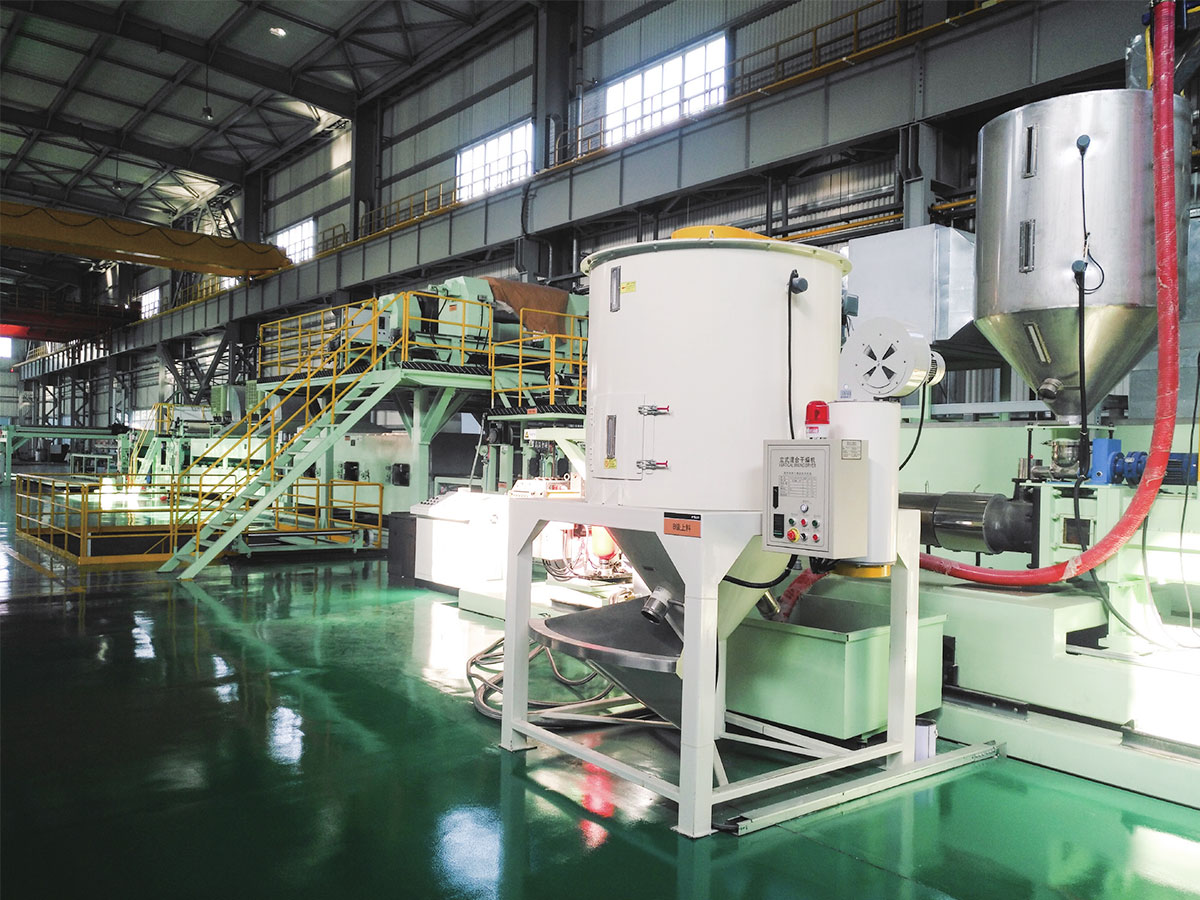
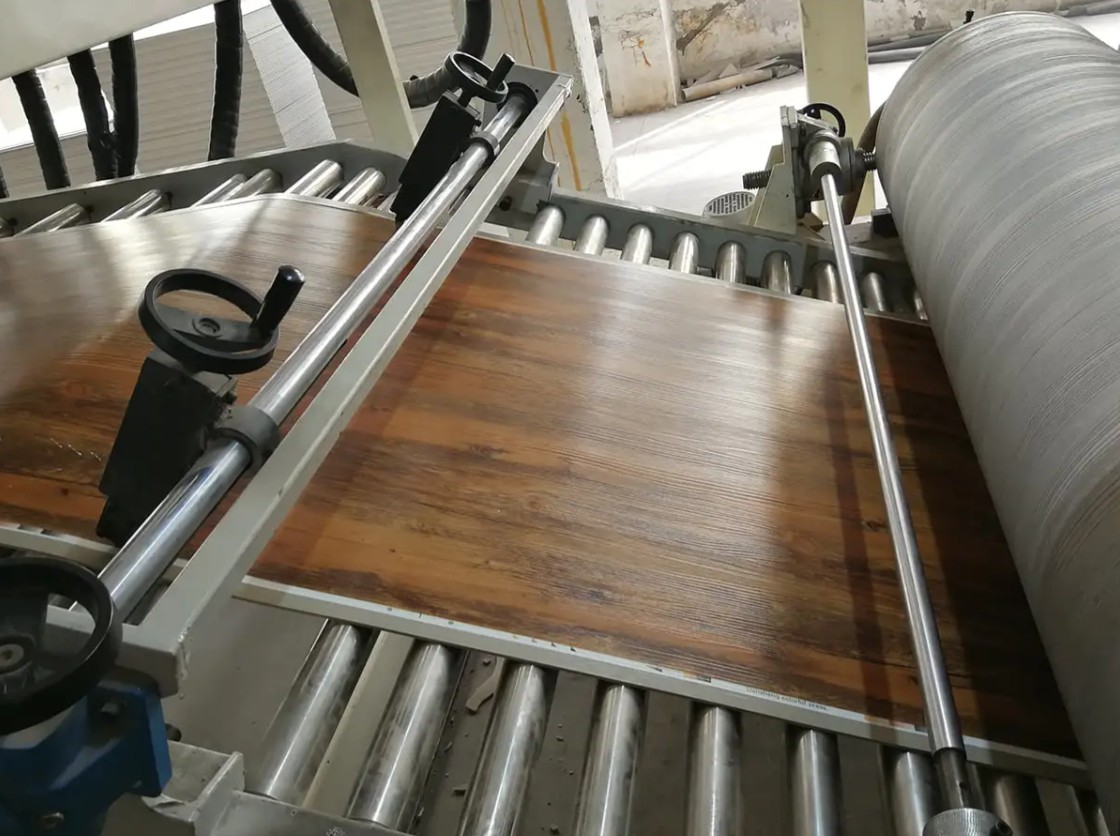
 PUR-Beschichtungs- und Folien-Laminieranlage Die PUR-Beschichtungs- und Laminieranlage dient vorrangig der hochfesten Laminierung verschiedener Funktionsfolien (z. B. Dekorfolien, Schutzfolien und Funktionsfolien). Produkt anzeigen →
Für die Herstellung von Aluminium-Verbundplatten mit Brandschutzklasse A2 und B1 werden die Beschichtungsstufe und die Verbundstufe normalerweise gemeinsam spezifiziert. Kernsorte, Klebefilm und Beschichtungssystem bilden eine Kette, und das schwächste Glied bestimmt das Brandverhalten, das ein Testbericht belegen kann.
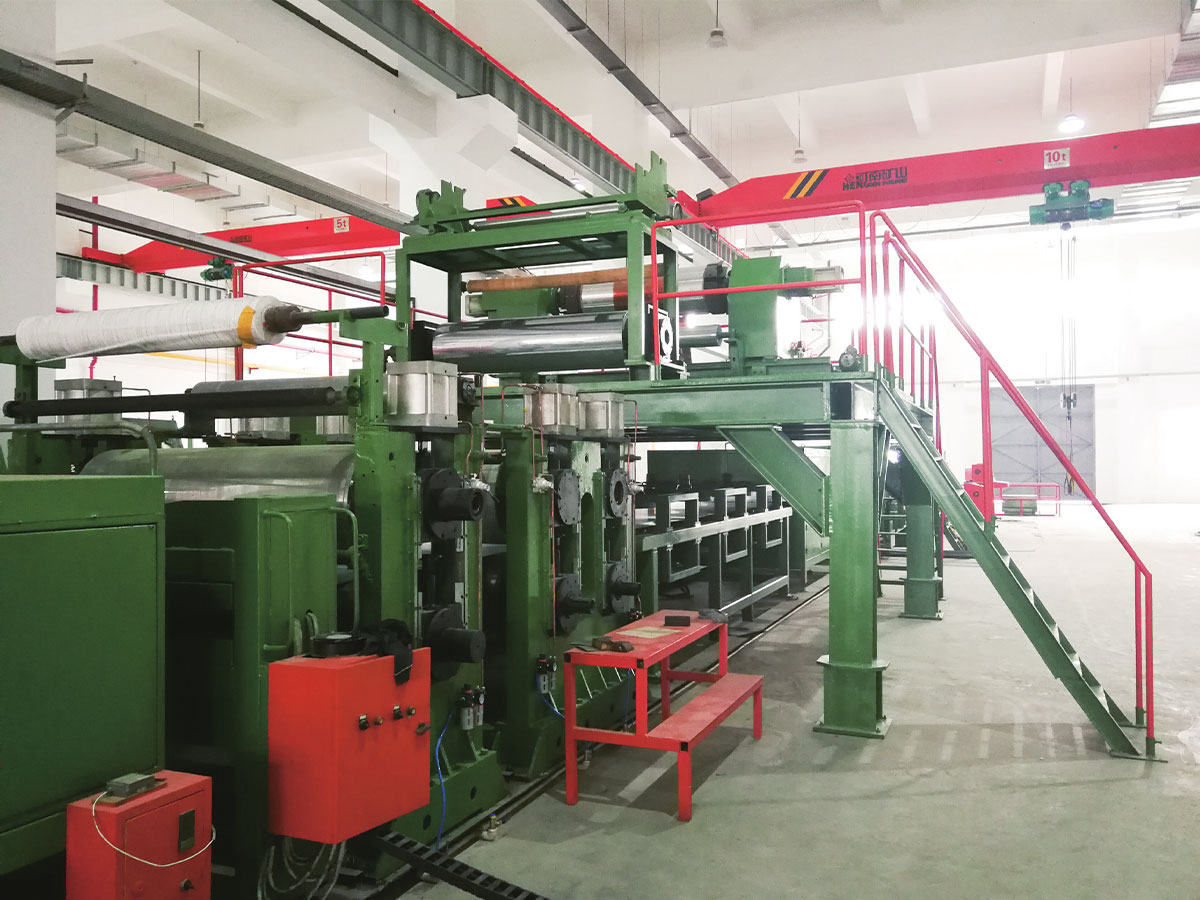
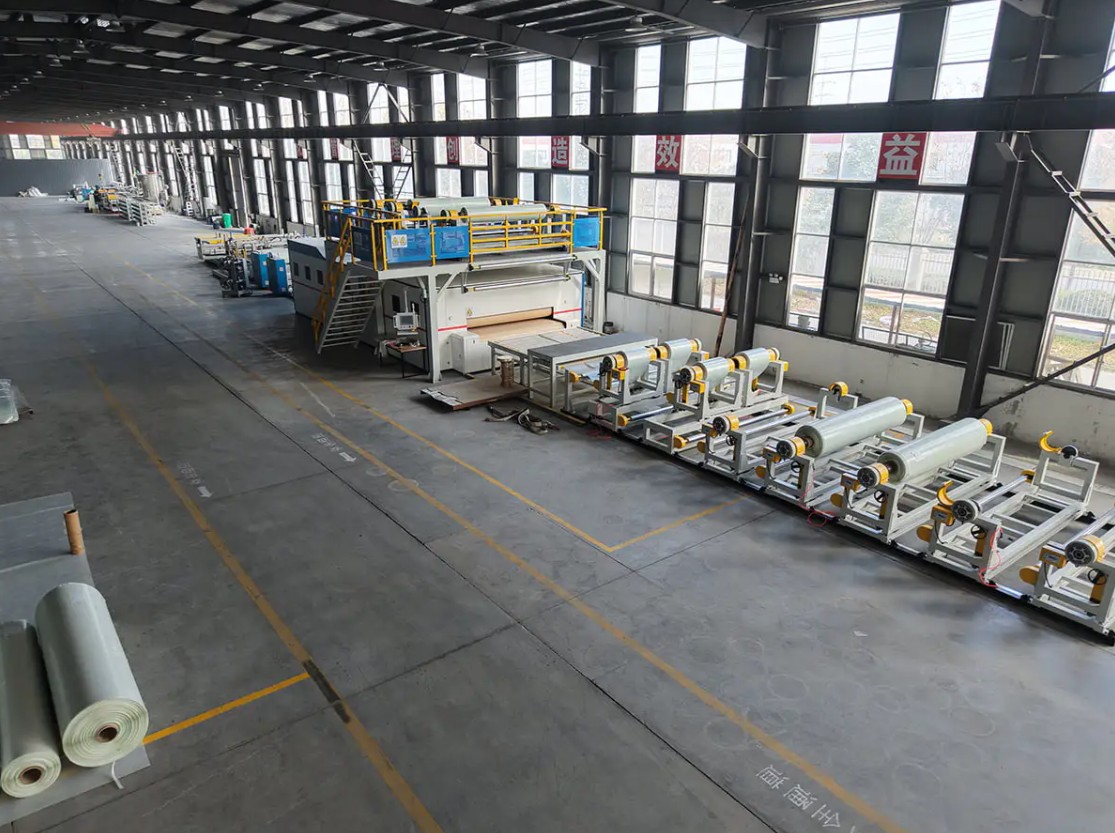
 Produktionslinie für A2-Metallverbundplatten Im Jahr 2012 haben wir unabhängig die A2 Metal Composite Panel Production Line entwickelt, eine kontinuierliche Laminierlinie der zweiten Generation, die speziell für die Herstellung von Cl... entwickelt wurde. Produkt anzeigen →
Anlagen, die auch SPC-Bodenbeläge, PVC- und PU-Leder oder endlosfaserverstärkte thermoplastische Verbundwerkstoffe verarbeiten, sehen sich mit unterschiedlichen Substraten der gleichen Logik gegenüber. Die Beschichtungs- oder Laminiereinheit, der Spannungsbereich und die nachgeschaltete Prägeausrüstung müssen als eine Linie konstruiert werden und nicht aus separaten Angeboten zusammengestellt werden.
Beschaffungsprüfungen, bevor Sie sich verpflichten
Diese Prüfungen kosten einige Wochen und sparen in der Regel weit mehr, als sie kosten:
- Betreiben Sie Ihr eigenes Substrat in Ihrem eigenen Dickenbereich, auf der Referenzlinie des Herstellers oder in einem Partnerwerk.
- Fragen Sie, welche Parameter garantiert sind und wie jeder einzelne bei der Abnahme gemessen wird.
- Bestätigen Sie die Ersatzteilliste, einschließlich der Nachschleifintervalle für die Walzen und der Pumpendichtungen.
- Überprüfen Sie die Härte der Walze und die Oberflächenbehandlung, da eine weiche Walze auf abrasiven Untergründen innerhalb von Monaten ihre Balligkeit verliert.
- Bestätigen Sie die Bodenbelastung, die Fundamentanforderungen und die Versorgungsanschlüsse, die Sie bereitstellen müssen.
- Vereinbaren Sie Installation, Inbetriebnahme, Bedienerschulung und die Supportvereinbarung nach der Übergabe.
Häufige Fehlerquellen und wie man sie vermeidet
- Kantendickendrift: normalerweise Walzenkrone, Walzenspaltdruck oder Beschichtungsviskosität, nicht die Pumpe. Messen Sie die gesamte Breite, nicht die Mitte.
- Orangenhaut und schlechter Verlauf: Überprüfen Sie das Lösungsmittelgleichgewicht, die Beschichtungstemperatur und die Rampe in der ersten Ofenzone.
- Haftungsverlust nach dem Biegen: Normalerweise liegt ein Problem der unzureichenden oder übermäßigen Aushärtung in Kombination mit Vorbehandlungsrückständen vor.
- Streifen und Kratzer: verschlissene Führungswalzen, falsche Bahnspannung oder angetrocknete Beschichtung, die sich von einer Walze angesammelt hat.
- Blasen unter der laminierten Folie: Feuchtigkeit im Substrat, zu hohes Gewicht der Klebstoffschicht oder instabiler Anpressdruck.
Die Aufzeichnung des Beschichtungsgewichts, der Spitzentemperatur des Metalls und der Spannung für jedes Coil ist das günstigste Diagnosetool, das ein Werk zur Verfügung hat. Wenn ein Fehler auftritt, zeigt das Protokoll normalerweise an, welcher Parameter zuerst verschoben wurde.
Wählen Sie einen Bauunternehmer, der die ganze Linie versteht
Beschichtungsgeräte sind ein System und kein Katalogartikel. Vorbehandlung, Anwendung, Aushärtung, Spannung und nachgelagerte Handhabung müssen auf dasselbe Substrat und dasselbe Produktionsziel abgestimmt sein. Ein Bauunternehmer, der auch Verbundplattenlinien, Folienlaminiereinheiten, Prägemaschinen und Nivelliergeräte liefert, ist es gewohnt, die Schnittstellen zwischen ihnen zu lösen, was die Ursache für die meisten Verzögerungen bei der Inbetriebnahme ist. Es ist auch hilfreich, wenn derselbe Lieferant Ihr Material testen und die Spezifikation anpassen kann, bevor der Stahl geschnitten wird.
Die Produktionsvorteile einer Metallbandbeschichtungsanlage werden in Durchsatz- und Ausschusszahlen und nicht in einer Maschinenbroschüre angezeigt. Fragen Sie daher nach der gemessenen Leistung pro Schicht statt nach der installierten Kapazität.
Eine Beschichtungslinie wird anhand der Coils beurteilt, die die Anlage verlassen, nicht anhand der im Angebot angegebenen Geschwindigkeit. Legen Sie den Substratbereich, die Beschichtungsdickentoleranz, das maximale Metalltemperaturfenster und die Akzeptanzmethode fest, bevor Sie den Preis besprechen. Vergleichen Sie Angebote auf dieser Grundlage, und die wesentlichen Unterschiede werden sichtbar.
Wenn Sie eine neue Beschichtungs-, Laminier- oder Verbundplattenlinie planen und die Spezifikation anhand Ihres eigenen Materials überprüfen möchten, Senden Sie die Substratdetails und die Zielausgabe an das Engineering-Team und fragen Sie nach einer Linienkonfiguration mit den in angegebenen Toleranzen