
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Zwei PET/PP-CFRT-Verbundlinien können den gleichen Preis, die gleiche Arbeitsbreite und das gleiche Versprechen von bis zu 1.200 kg/h haben und verhalten sich dennoch in der Werkstatt sehr unterschiedlich. Der Unterschied liegt normalerweise im Extrusionssystem: Schneckendurchmesser und Verhältnis von Länge zu Durchmesser, ob eine Schmelzepumpe den Druck stabilisiert, wie die Düsenlippen eingestellt sind und wie der Walzenstapel Wärme abführt. Jeder nachgeschaltete Schritt, von der Faserbenetzung bis zur Wickelspannung, kann nur die Qualität bewahren, die der Extruder liefert.
Die praktische Regel ist daher einfach: Definieren Sie zuerst das Extrusionssystem und passen Sie den Rest der Linie darum herum an. Eine Beschichtungs-, Laminier- oder Prägestufe, die schneller ist, als der Extruder sie versorgen kann, ist eine Kapazität, für die Sie bezahlen und die Sie nie nutzen. Ein Extruder, der auf die Leistung ausgelegt ist, aber nicht auf das Material, das Sie tatsächlich verarbeiten, führt während der gesamten Lebensdauer der Maschine zu Dickenabweichungen, Gelflecken und vorzeitigem Schneckenverschleiß. In diesem Artikel wird erläutert, was ein Extrusionssystem in einer Verbundwerkstofflinie umfasst, wie man es an PET, PP, PVC und gefüllte Compounds anpasst, welche Toleranzen kommerzielle Bedeutung haben und was vor der endgültigen Zahlung getestet werden muss.
Was zählt als Extrusionssystem auf einer Verbundlinie?
In einer Verbundwerkstoffproduktionslinie ist das Extrusionssystem nicht eine Maschine, sondern eine Kette von Einheiten, die den gleichen Sollwert zusammenhalten müssen: Materialhandhabung und -trocknung, Schnecke und Zylinder, Schmelzpumpe oder Druckregelkreis, Düse, Walzenstapel oder Kühlabschnitt und Abzug, der die Liniengeschwindigkeit festlegt. Die Dicke wird an der Matrize erzeugt, beim Abkühlen eingefroren und dann laminiert, geprägt oder beschichtet.
Die Pflicht ändert sich mit dem Produkt. Eine CFRT-Linie extrudiert eine dünne, heiße Schmelze, die Endlosfasern benetzen muss, während eine Bodenbelagslinie eine stark gefüllte Folie extrudiert, die später auf die Endstärke kalandriert wird. Die folgende Tabelle zeigt, wie sich die Priorität derselben Hardwarekategorie von Produkt zu Produkt ändert.
| Linientyp | Extrusionspflicht | Typisches Polymer | Zuerst überprüfen |
|---|---|---|---|
| PET/PP-CFRT-Verbundlinie | Schmelzimprägnierung von Endlosfasern, anschließende Blattformung und Laminierung | PET, PP, manchmal PA | Gleichmäßige Schmelzetemperatur über die gesamte Düsenbreite und Faserbenetzung bei der Zielliniengeschwindigkeit |
| Produktionslinie für SPC-Bodenbeläge | Extrusion gefüllter PVC-Platten, Kalandrierung und Laminierung auf die Nutzschicht | PVC mit Calciumcarbonat-Füllung | Verschleißfestigkeit von Schnecken und Zylindern, Leistung pro Düsenbreite, Dickenkontrolle nach dem Kalandrieren |
| Präge- und Beschichtungslinie für PVC/PU-Leder | Compound-Plastifizierung und Beschichtung auf Trennpapier oder Stoff | PVC-Verbindung, PU | Wiederholbarkeit der Beschichtungsdicke, Stabilität der Walzentemperatur, Oberflächenfehlerrate |
| Metallverbund- und Bandbeschichtungsanlagen | Klebe- und Beschichtungsschichten statt Massenextrusion | PE-, PUR-, Folienklebstoffe | Ob die Trägerplatte zugekauft oder selbst produziert wird und wie die Haftung validiert wird |
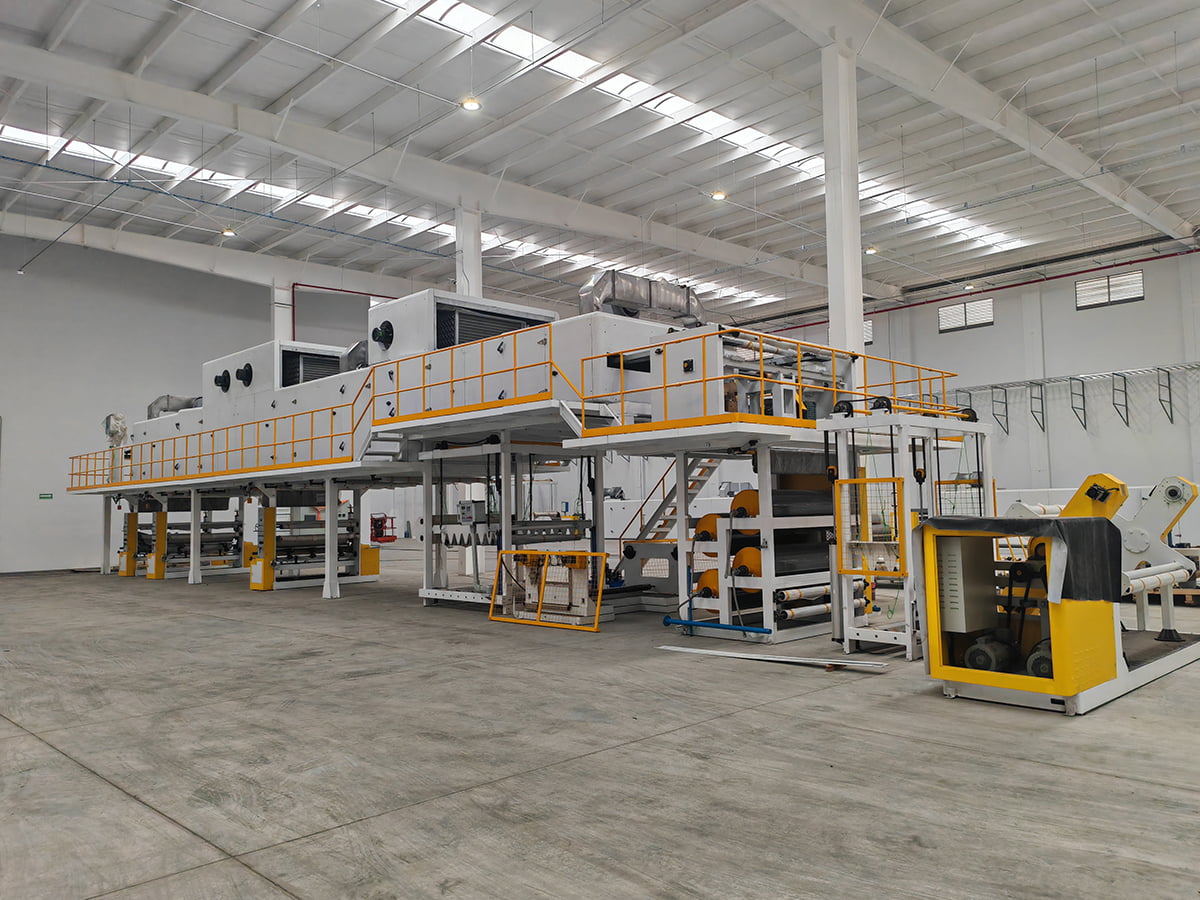
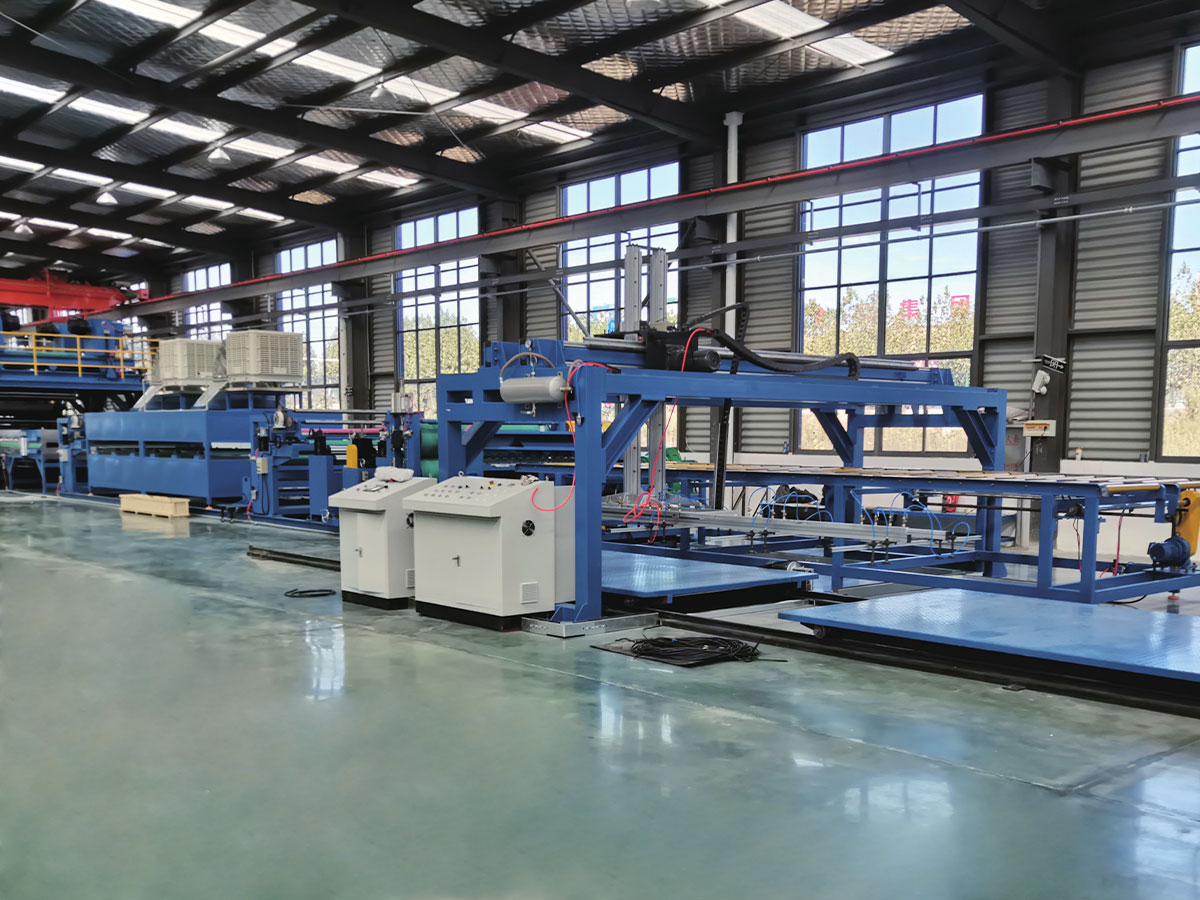
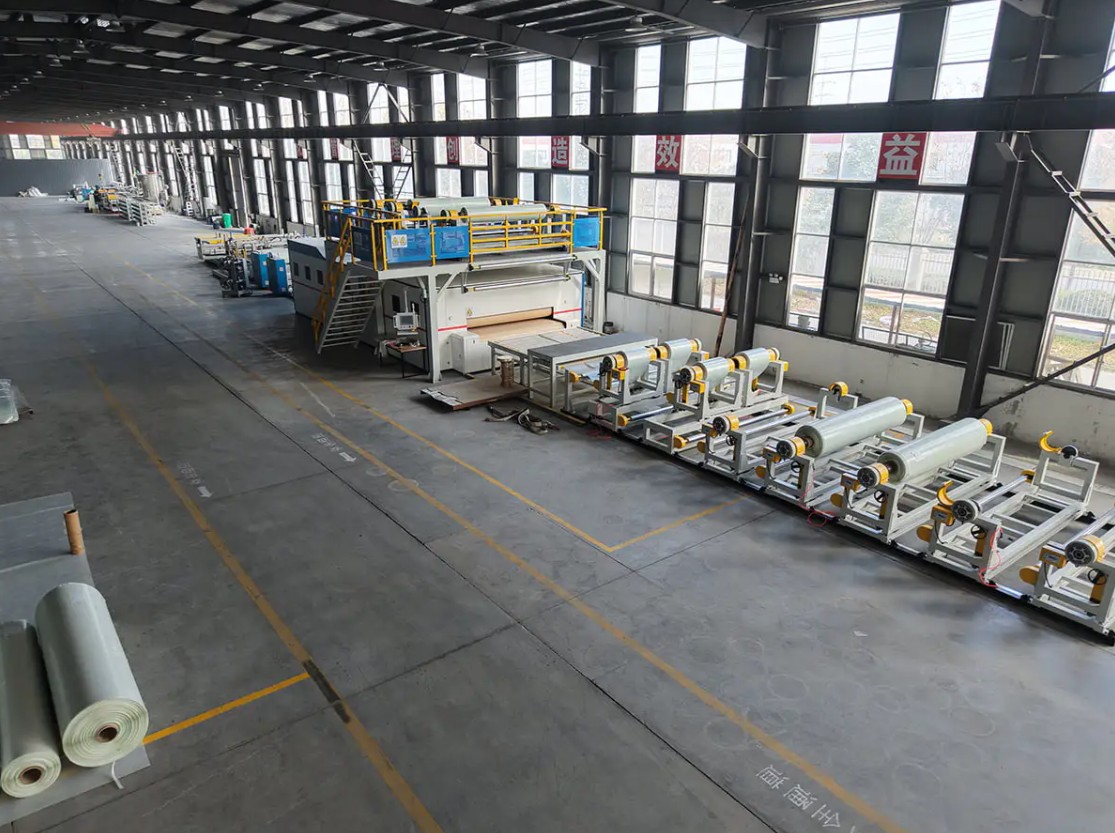
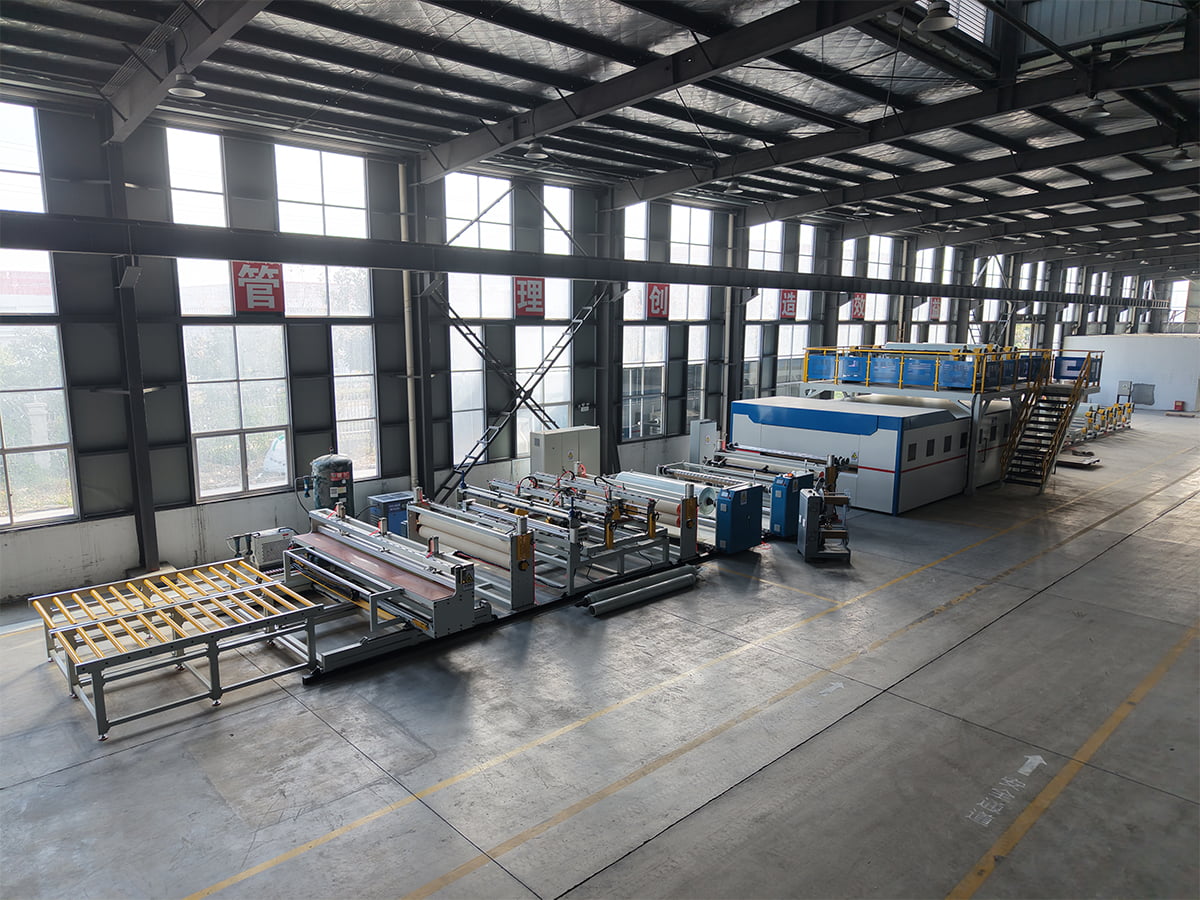 Produktionslinie für PET/PP-CFRT-Verbundwerkstoffe Eine CFRT-Verbundlinie für PET/PP, relevant, wenn bei der Extrusion kontinuierliche Fasern benetzt werden müssen, anstatt gefüllte Bodenplatten zu verarbeiten. Produkt anzeigen →
Passen Sie den Extruder an das Materialverhalten an, nicht nur an die Ausgabe
Angebote werden normalerweise in Kilogramm pro Stunde verglichen. Diese Zahl ist nur aussagekräftig, wenn sie für ein bestimmtes Polymer, eine bestimmte Schneckengeometrie und eine bestimmte Produktdicke angegeben wird. Eine Schnecke, die PET bequem laufen lässt, kann bei einer gefüllten PVC-Mischung verhungern, und eine Schnecke, die für gefüllte Mischungen optimiert ist, kann eine hitzeempfindliche Schmelze übermäßig beschädigen.
Punkte, die darüber entscheiden, ob der Extruder funktioniert
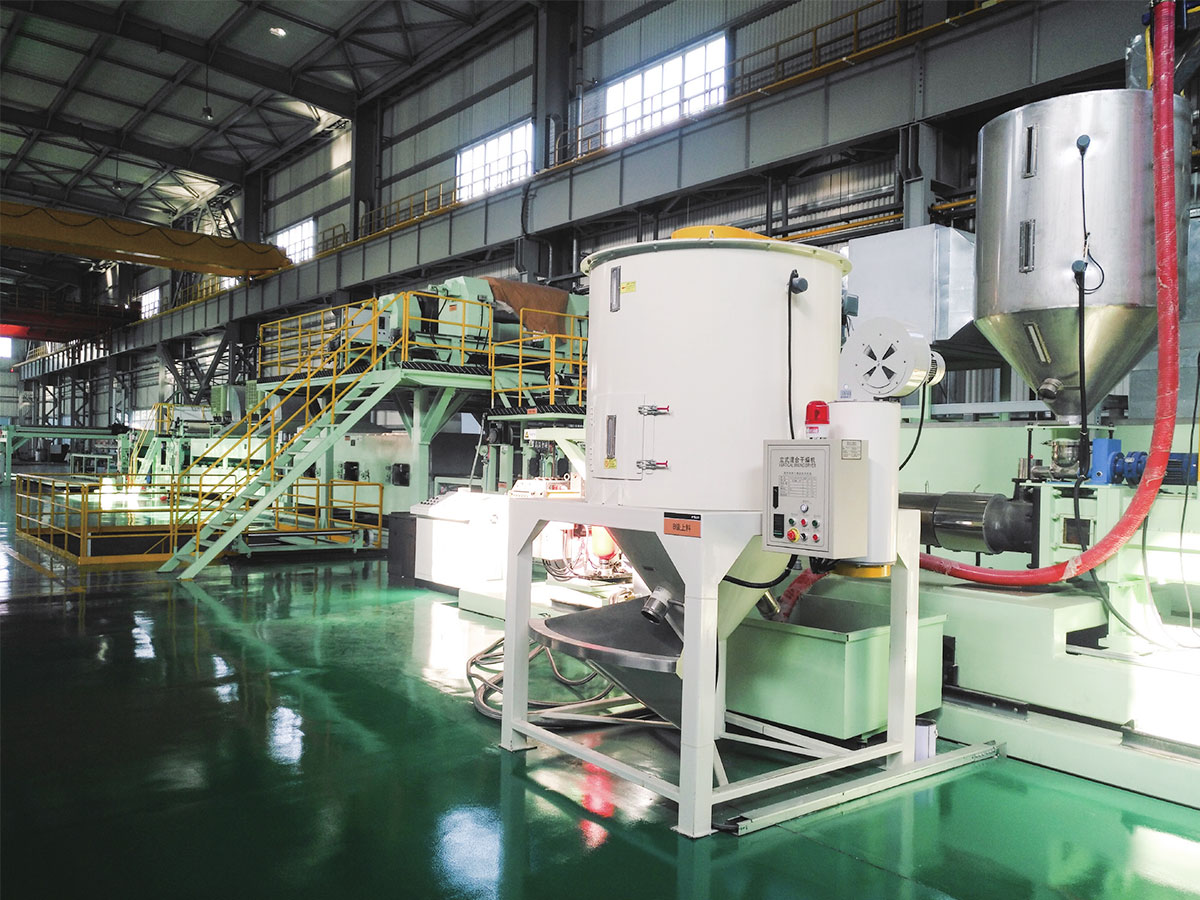
- Zufuhr und Trocknung: PET nimmt Feuchtigkeit auf und muss auf einen kontrollierten Taupunkt getrocknet werden, da sich die Hydrolyse sonst in Form von Festigkeitsverlust und Blasenbildung bemerkbar macht. PP muss wesentlich weniger getrocknet werden, reagiert jedoch empfindlicher auf Schmelztemperaturspitzen.
- Schneckengeometrie: Kompressionsverhältnis, Barriereabschnitte und Mischelemente folgen der Schmelzeviskosität und der Füllstoffbeladung. Fragen Sie nach der Schraubenzeichnung, nicht nur nach dem Durchmesser.
- Verschleißschutz: Calciumcarbonat, Glasfaser und mineralische Füllstoffe wirken abrasiv. Bimetallzylinder und gehärtete Schrauben verlängern die Lebensdauer, und der Unterschied zeigt sich in der Dickenkonsistenz nach zwei oder drei Jahren.
- Druckstabilität: Eine Schmelzepumpe zwischen Extruder und Düse verringert Dickenschwankungen und entkoppelt den Düsendruck von Schwankungen der Schneckengeschwindigkeit. Bei dünnen, hochwertigen Blechen lohnt sich die Investition in der Regel.
- Düsendesign: Eine Kleiderbügeldüse mit individuell einstellbaren Lippen eignet sich für breite Bleche, während eine Schlitzdüse mit engerer Innengeometrie für dünne Beschichtungen geeignet ist. Die Matrizenbreite sollte der fertigen Breite plus Beschnittzugabe entsprechen.
Führen Sie einen Test mit Ihrem eigenen Harz und Füllstoff in der gewünschten Dicke durch, bevor die Bestellung bestätigt wird. Die Schraubenleistung eines Referenzmaterials eines Lieferanten sagt Ihnen weniger aus, als Ihnen lieb ist.
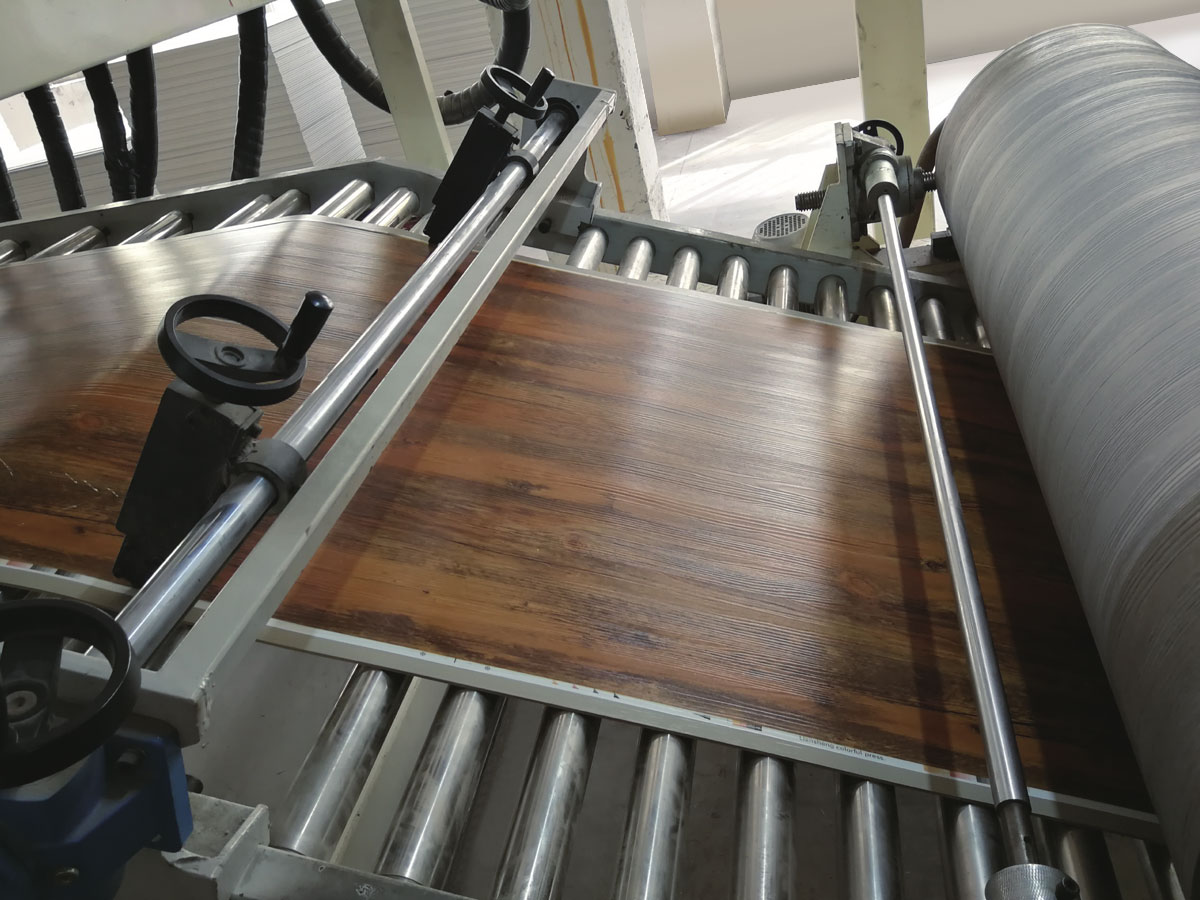
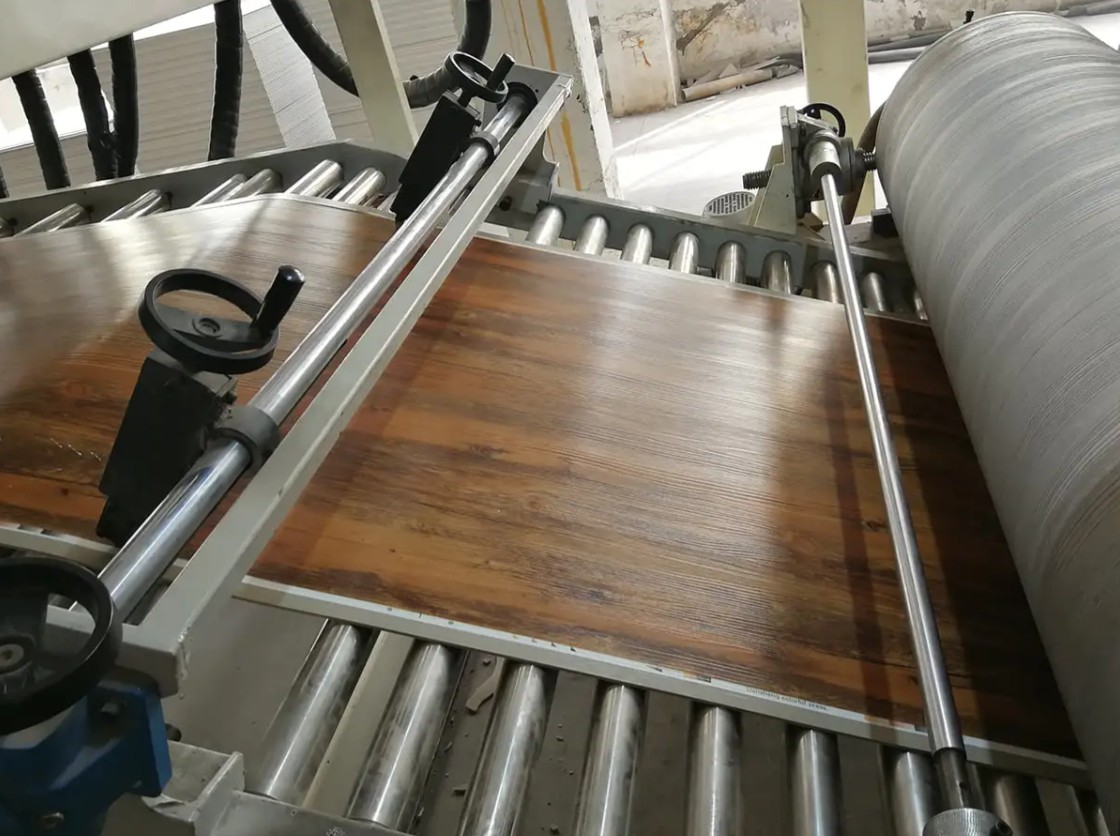
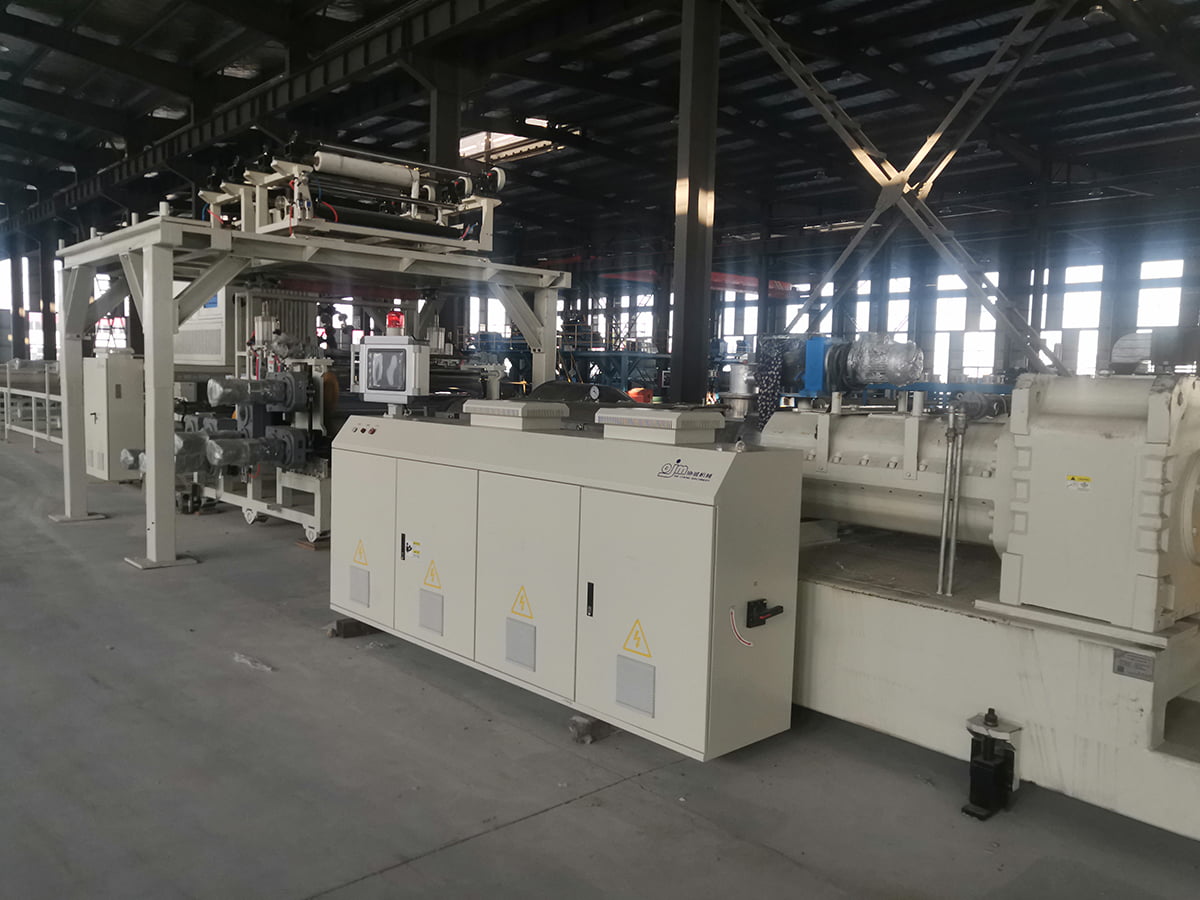 SPC Stone Plastic Flooring Composite-Produktionslinie SPC-Bodenverbundlinie mit Extrusion von PVC und Kalziumkarbonatkern, anschließender Laminierung von Folie, Nutzschicht und Prägung; Seine Dickenkontrolle wirkt sich auf den Materialverbrauch aus. Produkt anzeigen →
Toleranzen, die über die Materialkosten entscheiden
Durch die Dickentoleranz wird Extrusionsqualität zu Geld. Nehmen Sie eine gefüllte PVC-Platte mit einer Nenndicke von 1,0 mm und einer Dichte von etwa 1,4 Gramm pro Kubikzentimeter: Ein Quadratmeter guter Platte wiegt etwa 1,4 kg. Wenn Extruder und Walzenstapel plus oder minus 2 Prozent halten, bleibt der durchschnittliche Verbrauch nahe am Nennwert. Wenn die Schwankung bei plus oder minus 5 Prozent liegt und die Bediener die obere Hälfte des Bandes anstreben, um dünne Stellen zu vermeiden, steigt das Durchschnittsgewicht um etwa 3 Prozent. Auf 1.000.000 Quadratmeter Jahresproduktion sind das etwa 42 Tonnen zusätzliches Compound, vor Harzpreis, Fracht und der zum Schmelzen aufgewendeten Energie.
Die Variation über die Breite ist ebenso wichtig wie die durchschnittliche Dicke. Ein Blatt, das in der Mitte auf Maß ist und an beiden Kanten dünn ist, zwingt Sie dazu, breiter zuzuschneiden, und das zugeschnittene Material ist ein fertiges Produkt, das Sie nicht verkaufen können. Der Einstellbereich der Düsenlippe, das interne Strömungsgleichgewicht und die Walzenballigkeit sind die häufigsten Ursachen und lassen sich am günstigsten in der Spezifikationsphase korrigieren.
Auch Startverhalten ist mit Kosten verbunden. Ein Extrusionssystem mit schneller thermischer Reaktion und stabiler Druckregelung erreicht nach einer Umstellung schneller ein verkaufsfähiges Produkt, was den Ausschuss bei kleinen Auflagen reduziert und die Kleinserienproduktion von Spezialqualitäten wirtschaftlich sinnvoll macht.
Nachgeschaltete Stufen müssen auf den Extruder abgestimmt sein
Das Extrusionssystem gibt den Takt vor, kann die Aufgabe jedoch nicht allein erledigen. Ein Kühlwalzenstapel, der die Wärme zu langsam abführt, zwingt Sie dazu, die Linie zu verlangsamen, was die Verweilzeit der Schmelze erhöht und die Gefahr einer Verschlechterung mit sich bringt. Die Laminierspalte müssen mit der Abzugsgeschwindigkeit synchronisiert werden, damit die Spannung von der Matrize bis zum Aufwickler konstant bleibt, und ein Inline-Dickenmessgerät ist nur dann sinnvoll, wenn der Regelkreis tatsächlich die Schneckengeschwindigkeit oder die Matrizenbolzen schnell genug anpassen kann, um eine Rolle zu spielen.
Bei Bodenbelägen bestimmen die Präge- und Nutzschichtschritte die Oberflächenqualität und Rutschfestigkeit, daher muss ihre Temperaturkontrolle genauso streng sein wie die des Extruders. Bei PVC- und PU-Leder beeinflussen die Wiederholbarkeit der Beschichtungsdicke und die Stabilität der Walzentemperatur sowohl das Aussehen als auch die Materialverwendung, weshalb diese Parameter eher in den Abnahmetest als in eine Broschüre gehören. Wenn Sie ein Bodenbelags- oder Paneelprojekt umfassender betrachten, ist es hilfreich, es zu verstehen was eine Produktionslinie für PVC-Laminatplatten beinhaltet bevor die Extrusionskapazität festgelegt wird.
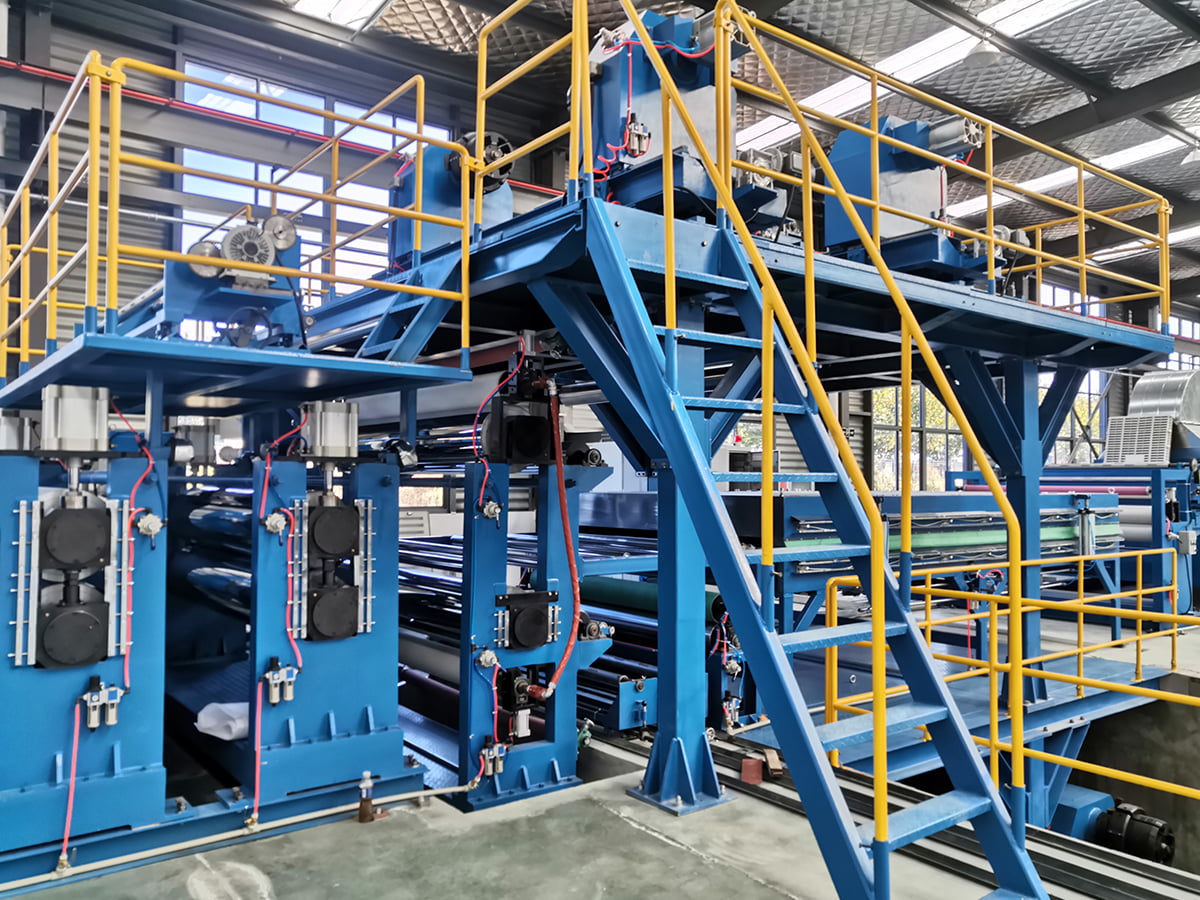
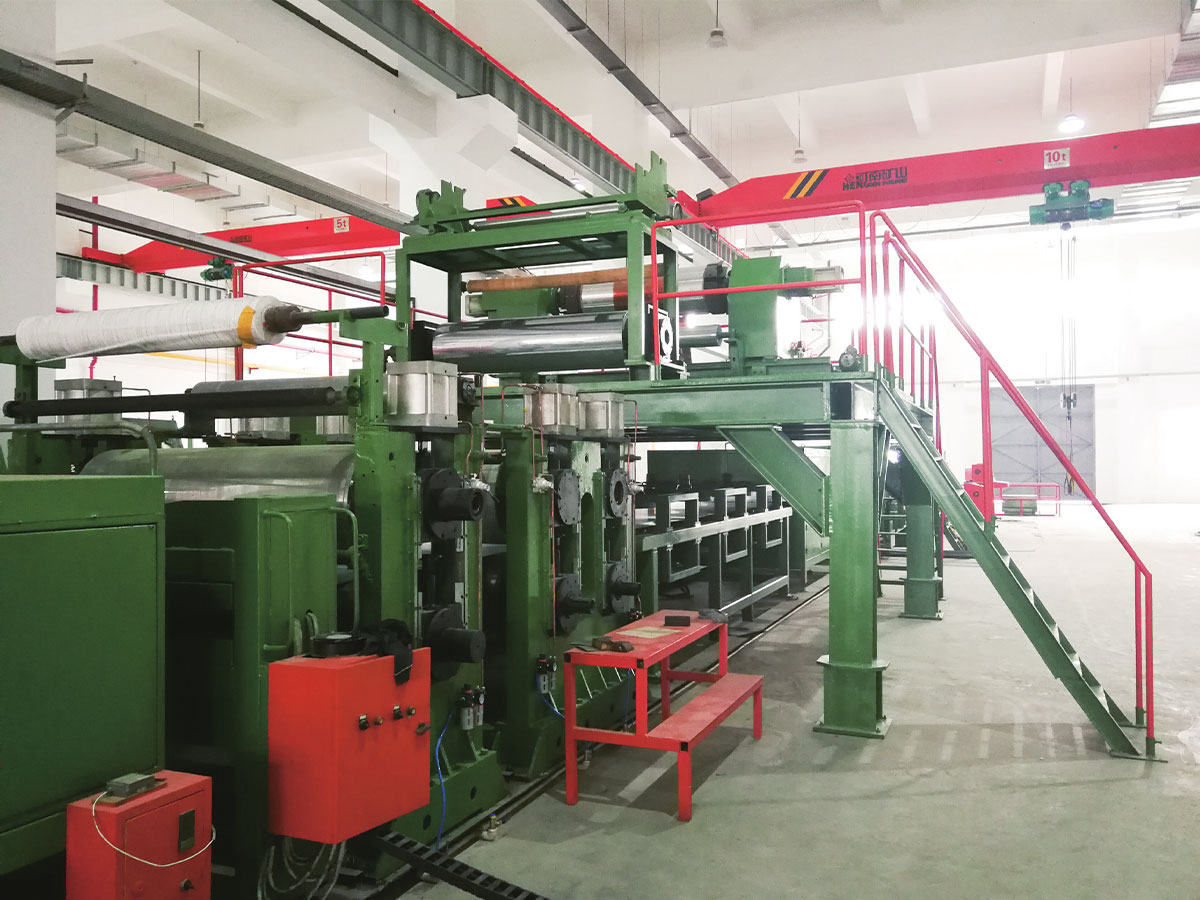
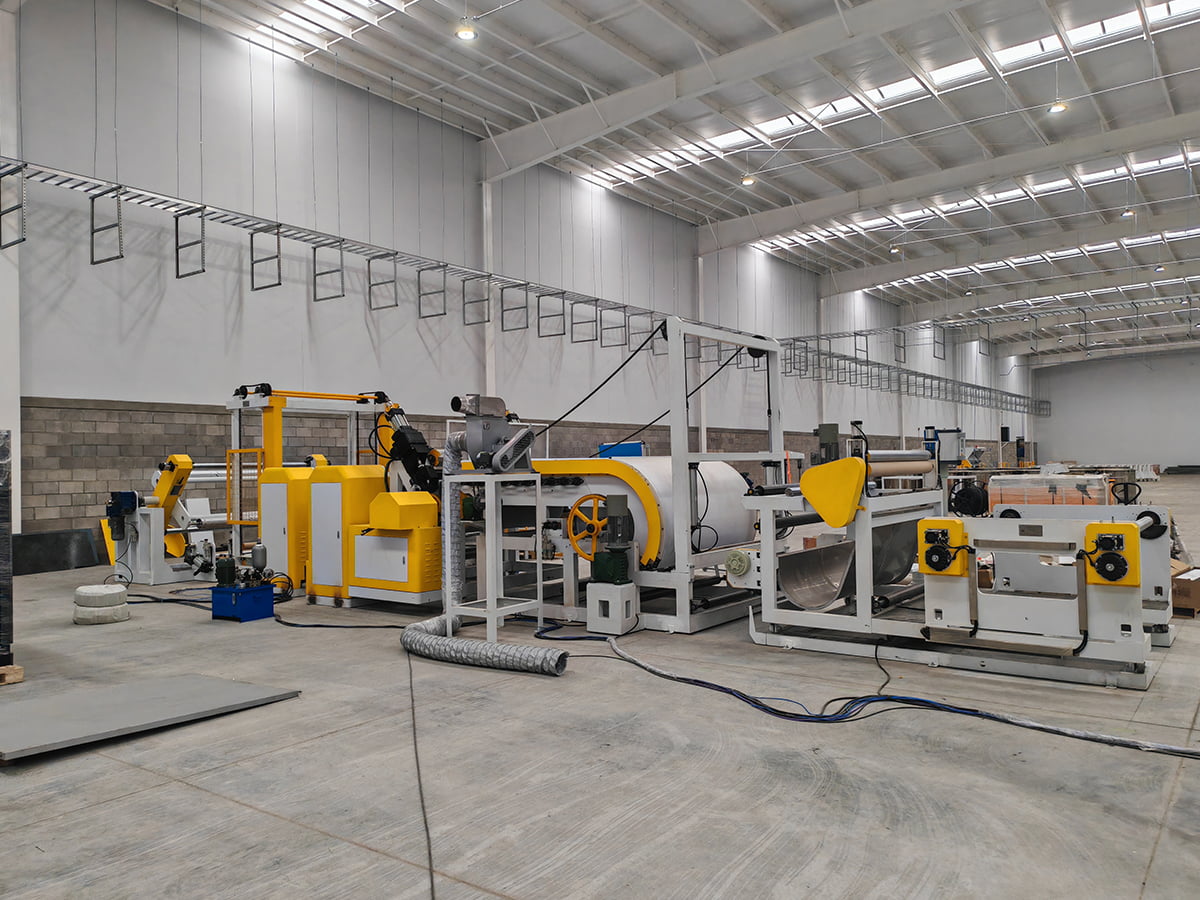 Präge- und Beschichtungslinie für PVC/PU-Leder-Verbundwerkstoffe Eine PVC/PU-Lederverbund-, Präge- und Beschichtungslinie, die für die Wiederholbarkeit der Beschichtungsdicke und die Stabilität der Walzentemperatur relevant ist, muss vor der Spezifikation überprüft werden. Produkt anzeigen →
Checkliste für Beschaffung und Abnahme
Verwenden Sie die folgende Reihenfolge, wenn Sie eine neue Linie spezifizieren oder einen Extruder ersetzen, der keine Stärke mehr aufweist.
- Geben Sie das Polymer-, Füllstoff- und Additivpaket sowie Schmelzfluss- oder Viskositätsdaten an.
- Geben Sie die fertige Dicke und ihr Toleranzband sowie Breite und Beschnittzugabe an.
- Geben Sie die erforderliche Leistung bei dieser Dicke und die zum Erreichen dieser Dicke erforderliche Liniengeschwindigkeit an.
- Fordern Sie Schnecken- und Zylinderzeichnungen, Längen-Durchmesser-Verhältnis, Verdichtungsverhältnis und Verschleißschutz an.
- Bestätigen Sie die Düsenbreite, den Lippenverstellbereich und das interne Strömungsdesign.
- Bestätigen Sie die Kühlkapazität und die Rollenstapelkonfiguration bei maximaler Liniengeschwindigkeit.
- Vereinbaren Sie einen Versuch mit Ihrem eigenen Material und einen Probenahmeplan: Dicke über die Breite, Leistung, Energie pro Kilogramm, Oberflächenfehler und Anlaufausschussrate.
- Vereinbaren Sie Ersatzteilumfang und Lieferzeiten für Schnecken, Zylinder, Düsenlippen und Walzenabdeckungen.
- Vereinbaren Sie den Leistungsumfang: Remote-Support, Inbetriebnahme vor Ort, Bedienerschulung und Garantiebedingungen.
Sonderanfertigungen, Service und Ersatzteile
Eine Standardkonfiguration deckt selten jedes Produkt ab. Wenn ein Kunde eine andere Schichtstruktur, eine ungewöhnliche Breite oder eine spezielle Koextrusionsanordnung benötigt, ist eine maßgeschneiderte Linie sinnvoller als der Kompromiss bei einem Katalogmodell. Jiangsu XieCheng Intelligent Equipment mit Sitz in der Jinhu Economic Development Zone in Huai'an, Jiangsu, baut sowohl Standard- als auch Nicht-Standard-Produktionslinien. Die Gruppe, zu der es gehört, wurde als provinzielles technisches Forschungszentrum für Aluminium-Verbundplatten mit Brandschutzklasse A2 und deren Produktionsausrüstung sowie als Kreditunternehmen mit AA-Qualität anerkannt, was ein nützlicher Kontext ist, wenn Sie die technische Tiefe und nicht nur den Preis allein beurteilen.
Nach der Lieferung ist der Support wichtiger als ein Lastenheft. Fernunterstützung, Vor-Ort-Service und Ersatzteilversorgung halten eine Linie am Laufen, wenn eine Schnecke verschleißt oder eine Matrizenlippe ausgetauscht werden muss. Diese Reaktionszeiten sollten im Vertrag festgehalten werden. Du kannst Erreichen Sie das Engineering-Team über die Kontaktseite mit Ihren Materialdaten, Solldicke und benötigter Leistung.
Extrusionssysteme belohnen frühe Entscheidungen. Wählen Sie Schnecke, Matrize, Druckregelung und Kühlkapazität entsprechend dem Material, das Sie tatsächlich verarbeiten, und der von Ihren Kunden tatsächlich akzeptierten Toleranz, und passen Sie dann die Größenlaminierung, Prägung und Wicklung an. Diese Reihenfolge hält die Kapitalkosten an die nutzbare Produktion und nicht an die Anzahl der Broschüren gebunden und sorgt dafür, dass Dicke, Ausschuss und Materialverbrauch ab der ersten Produktionsschicht vorhersehbar sind.