
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Zwei Kaufgespräche können im selben Monat stattfinden und klingen nahezu identisch. Ein Bodenbelagshersteller möchte eine Anlage, die Kilometer für Kilometer aus PVC-Compound und mineralischem Füllstoff eine 4 mm starke SPC-Trägerplatte verarbeitet, mit dem gleichen Querschnitt am Ende der Schicht wie am Anfang. Ein dreihundert Kilometer entfernter Gerätelieferant benötigt täglich vierzigtausend Scharniergehäuse, jedes mit Rippen, einem Schnappverschluss und zwei eingeformten Einsätzen. Beide Käufer beschreiben den Kauf als Kauf einer Kunststoffverarbeitungsmaschine, benötigen jedoch völlig unterschiedliche Plattformen.
Die Schlussfolgerung kommt zuerst: Extrusion und Spritzguss sind nicht zwei Versionen derselben Aufgabe. Die Extrusion erfolgt kontinuierlich. Die Schmelze wird durch eine Matrize gedrückt und das Produkt behält den Querschnitt dieser Matrize, solange die Linie läuft. Spritzgießen ist zyklisch. Schmelze füllt einen geschlossenen Hohlraum und jeder Zyklus liefert eine festgelegte Anzahl separater dreidimensionaler Teile. Lange und gleichmäßige Spitzen zur Extrusion. In Stücken geformt und gezählt, deutet auf Spritzguss hin. Werkzeugkosten, Toleranz, Ausschussrate und Bedienerkompetenz ergeben sich alle aus diesem einzigen Unterschied.
Wie Extrusion funktioniert, Schritt für Schritt
In einer Extrusionslinie werden Granulat oder Pulver aus einem Trichter in einen beheizten Zylinder geleitet, von einer rotierenden Schnecke gefördert und geschmolzen und dann durch eine Düse gedrückt, deren Öffnung das Profil definiert. Die heiße Form wird abgekühlt und kalibriert, von einem Abzug abgezogen und auf Länge geschnitten. Die Schraube stoppt nicht zwischen den Teilen, da es keine Teile gibt, sondern nur Meter. Die Leistung wird an der Düse in Kilogramm pro Stunde und am Ende der Linie in Metern pro Minute gemessen.
- Der Querschnitt bleibt entlang der Maschinenrichtung konstant und die Länge wird nur durch Handhabung und Verpackung begrenzt.
- Eine Matrize kostet nur einen Bruchteil einer Spritzgussform und eine Matrize kann angepasst, poliert oder nachbearbeitet werden, wenn sich das Profil geringfügig ändert.
- Mehrschichtige Strukturen entstehen nahezu frei durch Coextrusion, wobei zwei oder drei Extruder einen Düsenblock versorgen.
- Nachgeschaltete Geräte wie Kalibrierung, Kühlung, Abzug und Schneidegerät haben ebenso großen Einfluss auf die endgültige Maßqualität wie der Extruder selbst.
- Typische Produkte: SPC-Trägerplatten, PVC-Basisfolie für Leder, endlosfaserverstärktes Thermoplastband, Rohre, Fensterprofile und Kabelisolierungen.
Wie Spritzgießen funktioniert, Schritt für Schritt
Beim Spritzgießen wird ein ähnliches Polymer geschmolzen, dann aber unter hohem Druck eine abgemessene Menge in eine geschlossene und festgeklemmte Form eingespritzt. Die Kavität wird gepackt und gehalten, um die Schrumpfung auszugleichen, abgekühlt, geöffnet und Auswerferstifte drücken das Teil heraus, bevor sich die Form wieder schließt. Jeder Zyklus produziert eine feste Anzahl fertiger Teile, keine fortlaufende Länge, und die Zykluszeit ist der Faktor für die Stückkosten.
- Der Hauptvorteil liegt in der Freiheit der Geometrie: Rippen, Vorsprünge, Gewinde, bewegliche Scharniere und Metalleinsätze können in einem Arbeitsgang geformt werden.
- Die Toleranzen sind eng und wiederholbar und liegen bei kritischen Abmessungen oft bei plus oder minus einem Zehntel Millimeter.
- Die Form ist teilespezifisch. Eine Designänderung am Bauteil bedeutet in der Regel eine neue Form und keine Formanpassung.
- Angusskanäle, Angüsse und Anlaufausschuss machen den größten Teil des Ausschusses aus, und Mahlgut wird häufig in einem kontrollierten Verhältnis wieder beigemischt.
- Typische Produkte: Gehäuse, Kappen, Steckverbinder, Kfz-Innenteile und medizinische Einweggeräte.
Extrusion und Spritzguss im Vergleich
| Aspekt | Extrusion | Spritzguss |
|---|---|---|
| Ausgabeformular | Durchgehende Länge mit konstantem Querschnitt | Trennen Sie dreidimensionale Teile |
| Werkzeuge | Matrize plus Kalibrier- und Nachfolgeeinheiten | Präzisionsstahlform mit Kühlung und Auswurf |
| Werkzeuge cost | Niedriger und einfacher zu modifizieren | Höher und an ein Teildesign gebunden |
| Rhythmus | Kontinuierlich, keine Zykluszeit | Sekunden bis eine Minute pro Schuss |
| Geometrie | Einfaches Profil, keine Hinterschneidungen | Komplexe Formen, Rippen, Vorsprünge und Einsätze |
| Toleranz | Durch Kalibrierung, Kühlung und Abzugsstabilität eingestellt | Sehr dicht und wiederholbar von Teil zu Teil |
| Schrott | Anfahr- und Umschalttrimmung | Ausläufer, Angüsse und Ausschuss |
| Wirtschaftsvolumen | Lange Auflagen eines Profils | Hohe Stückzahlen einer Komponente |
| Faserverbindungen | Fasern richten sich entlang der Maschinenrichtung aus | Die Faserlänge kann durch Schrauben- und Ventilwirkung reduziert werden |
Werkzeug- und Kostenstruktur: Wohin das Geld tatsächlich fließt
Die Kostenaufteilung überrascht die meisten Erstkäufer. Bei einem Spritzgussprojekt wird Geld von vornherein in die Form geladen, einen präzisionsgefertigten Block, der der Schließkraft standhalten, Wärme durch sorgfältig platzierte Kanäle übertragen und ein Teil auswerfen muss, ohne es zu markieren. Diese Investition amortisiert sich über Hunderttausende Zyklen hinweg, weshalb der Spritzguss unterhalb eines bestimmten Jahresvolumens Schwierigkeiten hat.
Bei einem Extrusionsprojekt wird das Geld anders vorgezogen. Die Düse ist vergleichsweise bescheiden, aber die Linie ist eine Maschinenkette: Extruder, Siebwechsler, Kalibriertisch, Kühltank, Abzug, Schneidwerk und Stapelung. Ein schwaches Glied legt die Obergrenze für die gesamte Linie fest. Wenn der Abzug ungleichmäßig ist oder der Kühltank kurz ist, erzeugt eine perfekt ausbalancierte Matrize immer noch ein Profil, dessen Dicke schwankt, und der Käufer zahlt für das Material pro Meter und nicht einmal am Werkzeug.
Materialverhalten und thermische Geschichte
Beide Prozesse schmelzen Polymer, aber der thermische und Scherverlauf unterscheidet sich stark. Bei der Extrusion erfährt das Material eine relativ sanfte, gut verteilte Scherung entlang der Schnecke und eine kurze Verweildauer an der Düse. Beim Spritzgießen passiert die Schmelze mit sehr hoher Scherung einen schmalen Anschnitt und wird dann unter Druck gepackt, sodass molekulare Ausrichtung und innere Spannung letztendlich im Teil verankert werden. Aus diesem Grund kann sich derselbe Polymertyp in den beiden Prozessen unterschiedlich verhalten und Verzug ist bei Formteilen eine häufige Beschwerde, bei extrudierten Profilen jedoch eine seltene Beschwerde.
Bei faserverstärkten Verbindungen ist die Unterscheidung noch wichtiger. Durch die Extrusion werden die Fasern tendenziell in Maschinenrichtung ausgerichtet, was die Steifigkeit in dieser Richtung begünstigt. Beim Spritzgießen entsteht eine komplexere Haut- und Kernausrichtung, und die Faserlänge kann abnehmen, wenn die Schmelze Schnecken, Ventile und Anschnitte passiert. Wenn das fertige Teil für die Schlagfestigkeit auf die Faserlänge angewiesen ist, handelt es sich hierbei um einen Spezifikationspunkt und nicht um ein Detail.
Zwischen den beiden Prozessen wählen
Gehen Sie die folgenden Punkte der Reihe nach durch und die Antwort ist in der Regel vor der zweiten Frage klar.
- Wird das Produkt durch einen Querschnitt oder durch eine Form definiert? Querschnitt bedeutet Extrusion.
- Ist die Länge durch die Funktion oder durch die Handhabung festgelegt? Unbegrenzte Länge begünstigt die Extrusion stark.
- Benötigt das Teil Hinterschnitte, Seitenteile, Gewinde oder Einsätze? Dann ist Spritzgießen der realistische Weg.
- Welches Jahresvolumen gilt für ein Design? Sehr hohe Stückzahlen rechtfertigen die Investition in die Form, lange Profilläufe rechtfertigen die Investition in die Produktionslinie.
- Wie eng ist die kritische Toleranz? Formteile halten enge Abmessungen leichter, extrudierte Profile erfordern eine gute Kalibrierung und Abzugskontrolle.
- Wie viel Ausschuss kann im eigenen Haus nachbearbeitet werden? Extrudierte Beschnitte sind oft direkt wiederverwendbar, geformte Angusskanäle müssen möglicherweise nachgeschliffen und getrocknet werden.
Wo kontinuierliche Extrusionslinien in die Platten- und Verbundwerkstoffproduktion passen
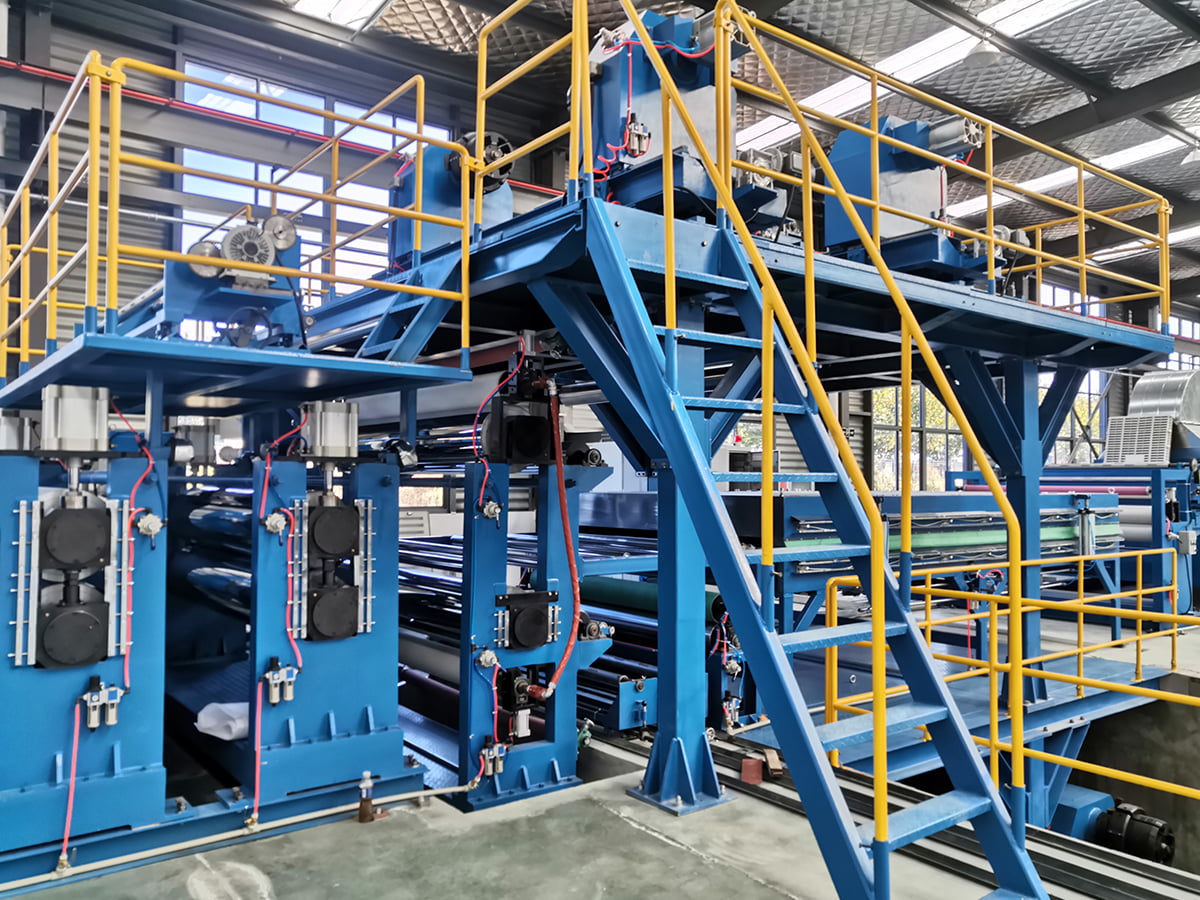
Viele Bau- und Innenmaterialien, die wie geformte Produkte aussehen, werden tatsächlich auf einer kontinuierlichen Linie extrudiert oder beschichtet. SPC-Bodenbeläge sind das deutlichste Beispiel. Der starre Kern wird extrudiert und dann mit einer Dekorfolie und einer Nutzschicht laminiert, sodass der Extruder die Ebenheit, Dichte und Dickenkonsistenz über die gesamte Platte bestimmt.
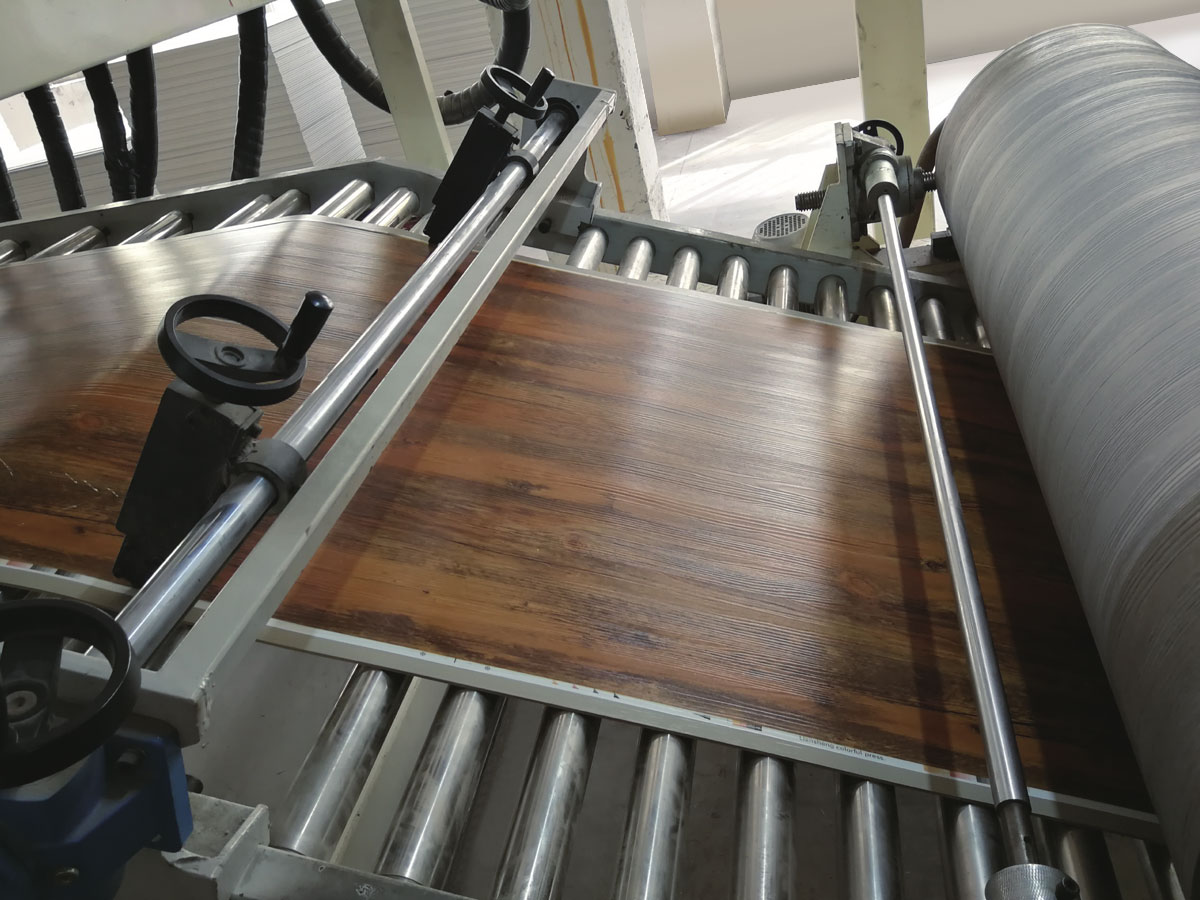
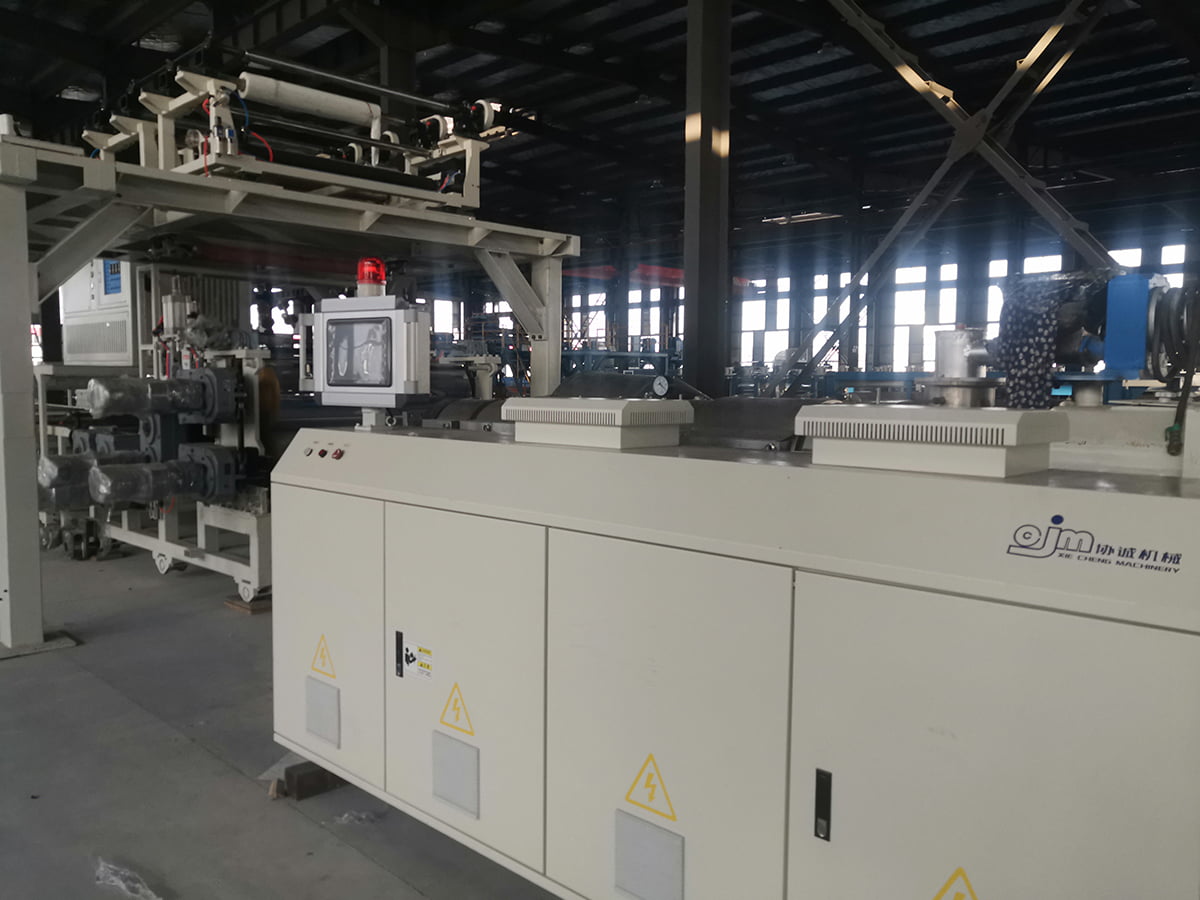 Produktionslinie für PVC/WPC/SPC-Bodenbeläge für Stein-Kunststoffböden Sehen Sie sich diese Linie an, um zu sehen, wie Extrusion, Folienlaminierung, UV-Beschichtung, Prägung und Online-Inspektion für eine automatisierte SPC-Bodenbelagsausgabe kombiniert werden. Produkt anzeigen →
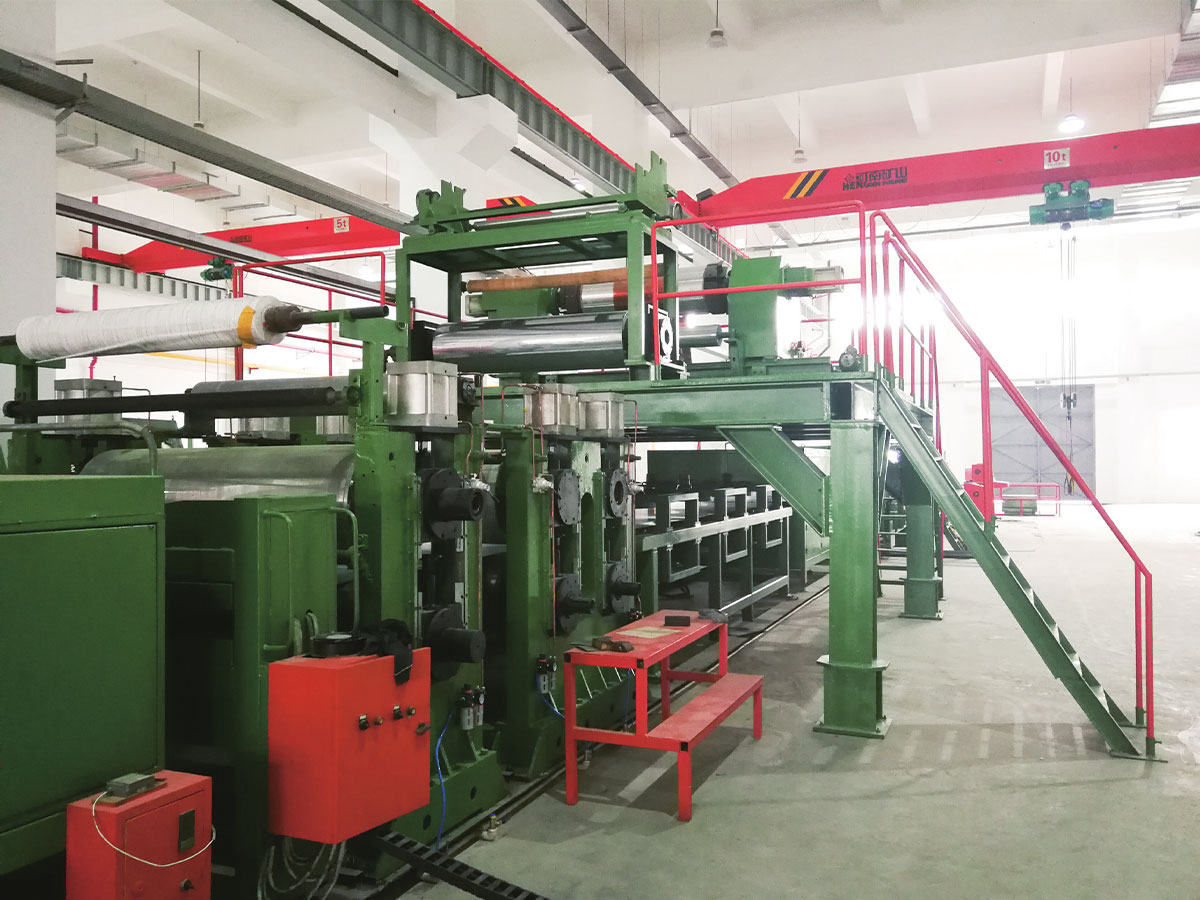
Die gleiche Logik gilt für endlosfaserverstärkte thermoplastische Verbundwerkstoffe. Eine PET- oder PP-CFRT-Linie kombiniert Polymerschmelze mit Verstärkungsfasern oder -gewebe in einem kontinuierlichen Prozess, und die fertige Folie oder das fertige Band wird später in eine dreidimensionale Form gepresst oder thermogeformt. Die Extrusionsstufe und nicht eine Formpresse entscheidet über die Faserbenetzung und die Gleichmäßigkeit der Dicke. Käufer fragen oft, was eine komplette PVC-Laminatplattenlinie enthält, bevor sie Lieferanten vergleichen, und die ehrliche Antwort ist, dass der Extruder nur eine Station unter mehreren ist, die zueinander passen müssen.
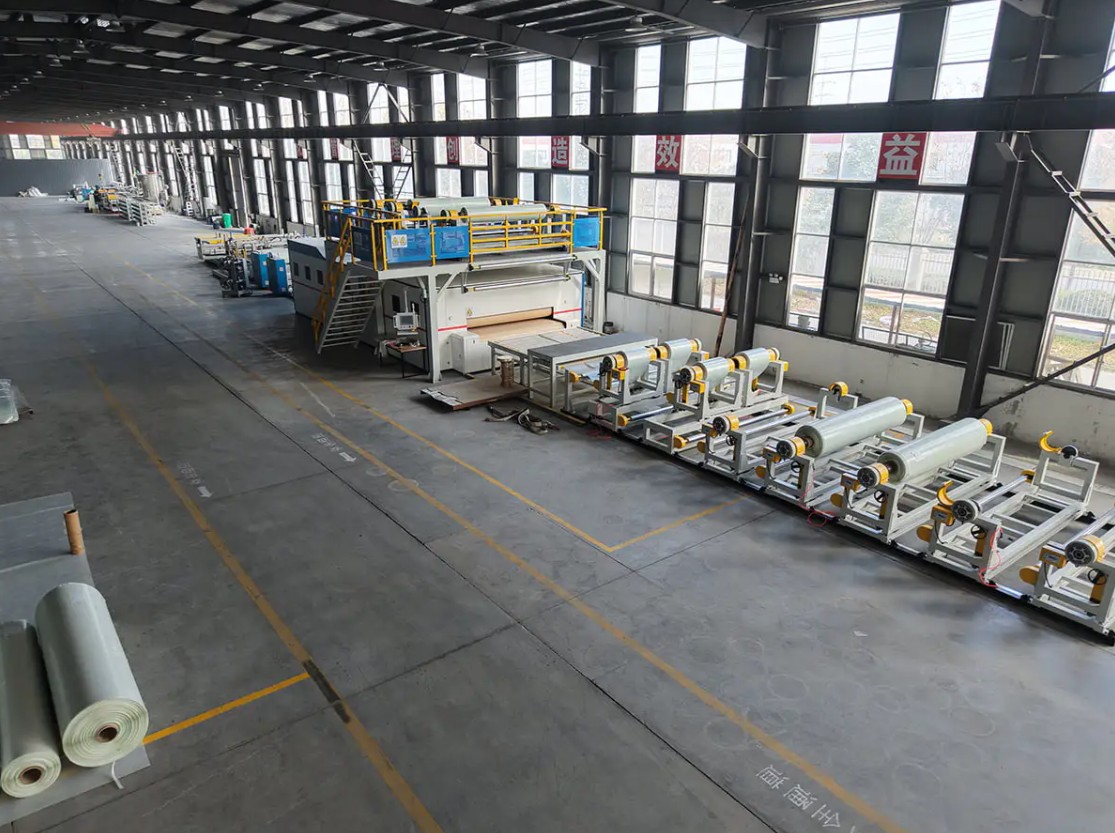
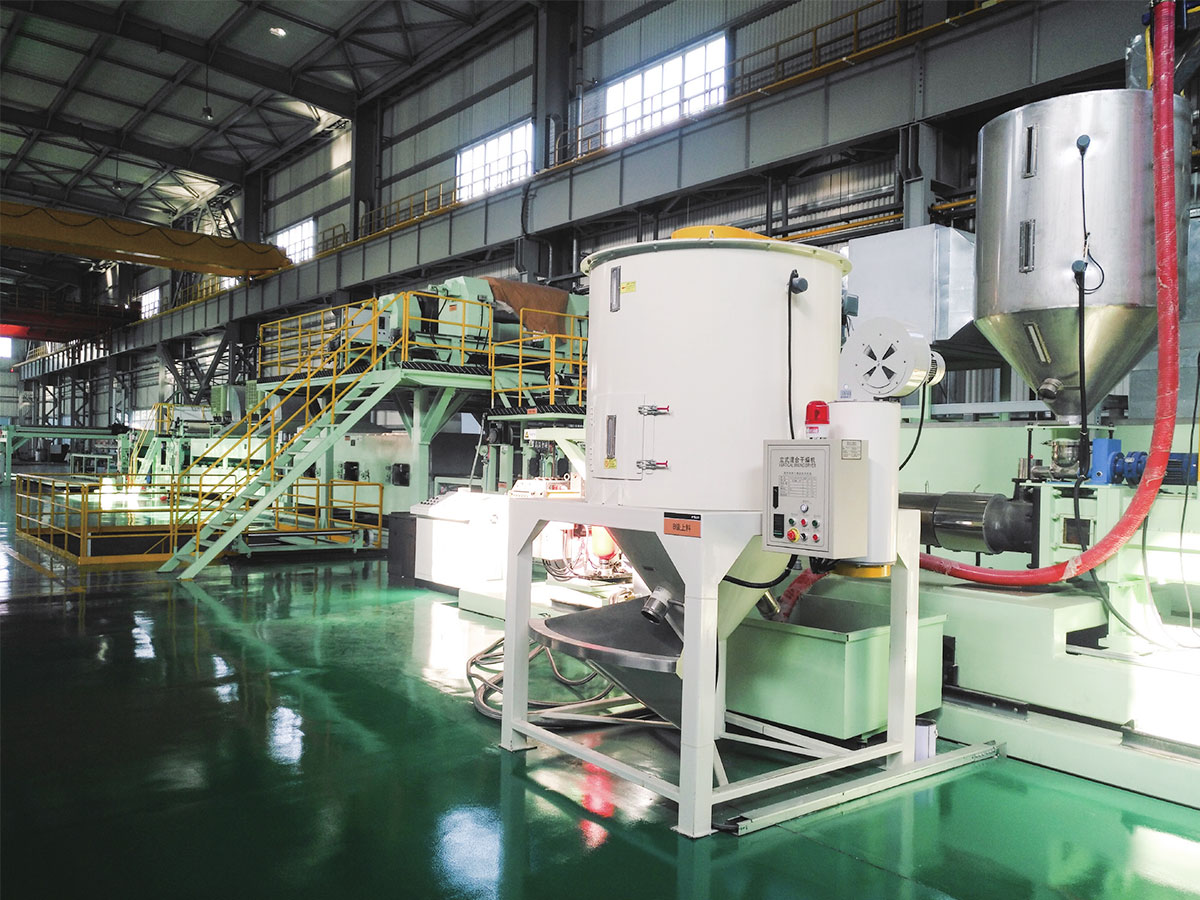 Produktionslinie für PET/PP-CFRT-Verbundwerkstoffe Entdecken Sie diese OEM-CFRT-Linie für die Produktion von endlosfaserverstärkten thermoplastischen Verbundwerkstoffen mit verfügbaren Service- und Angebotsoptionen. Produkt anzeigen →
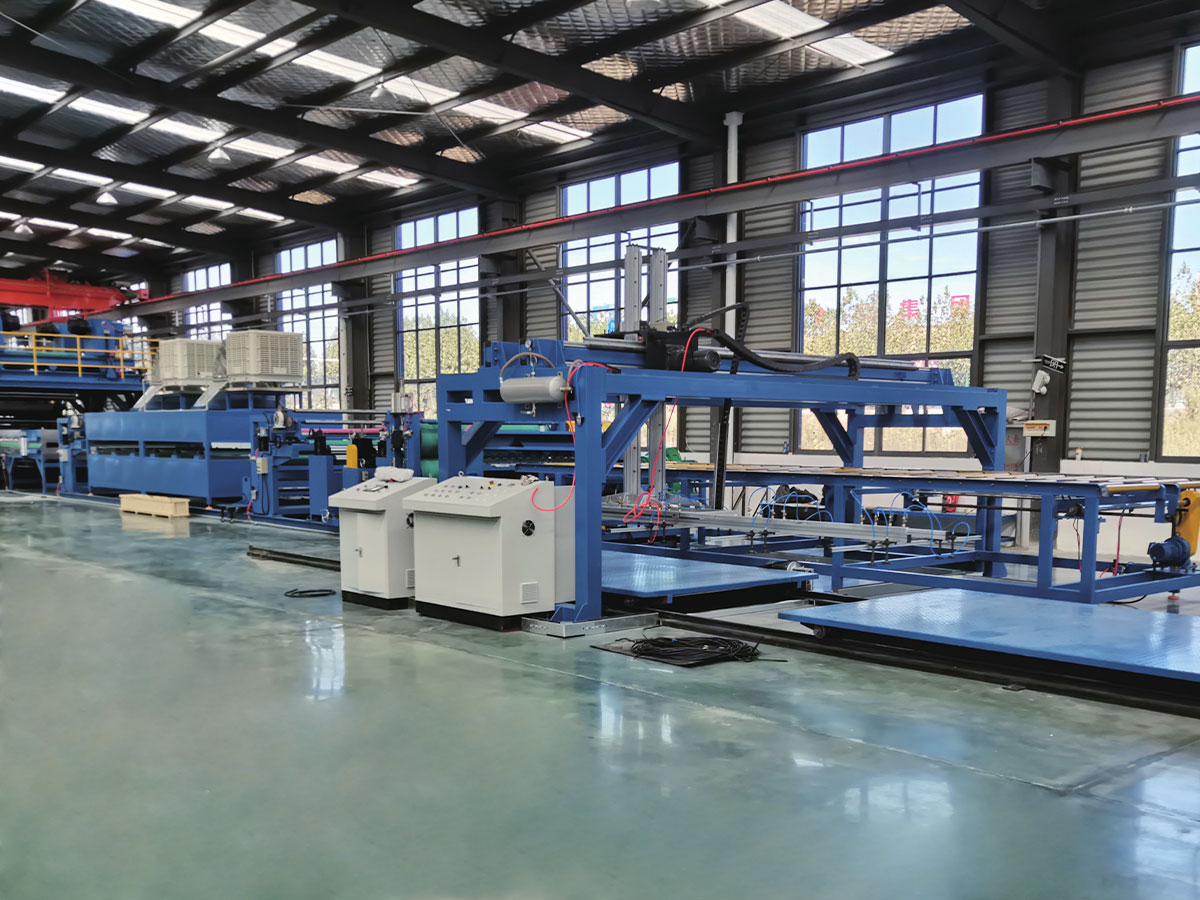
PVC- und PU-Leder folgen einem dritten Muster, bei dem eine Grundschicht kontinuierlich hergestellt und dann in der Linie beschichtet, geprägt und gekühlt wird. Die Oberflächentextur stammt von einer Prägewalze und nicht von einer Kavität, was genau der Grund ist, warum sich der Prozess auf große Auflagen ohne eine teilespezifische Form skalieren lässt.
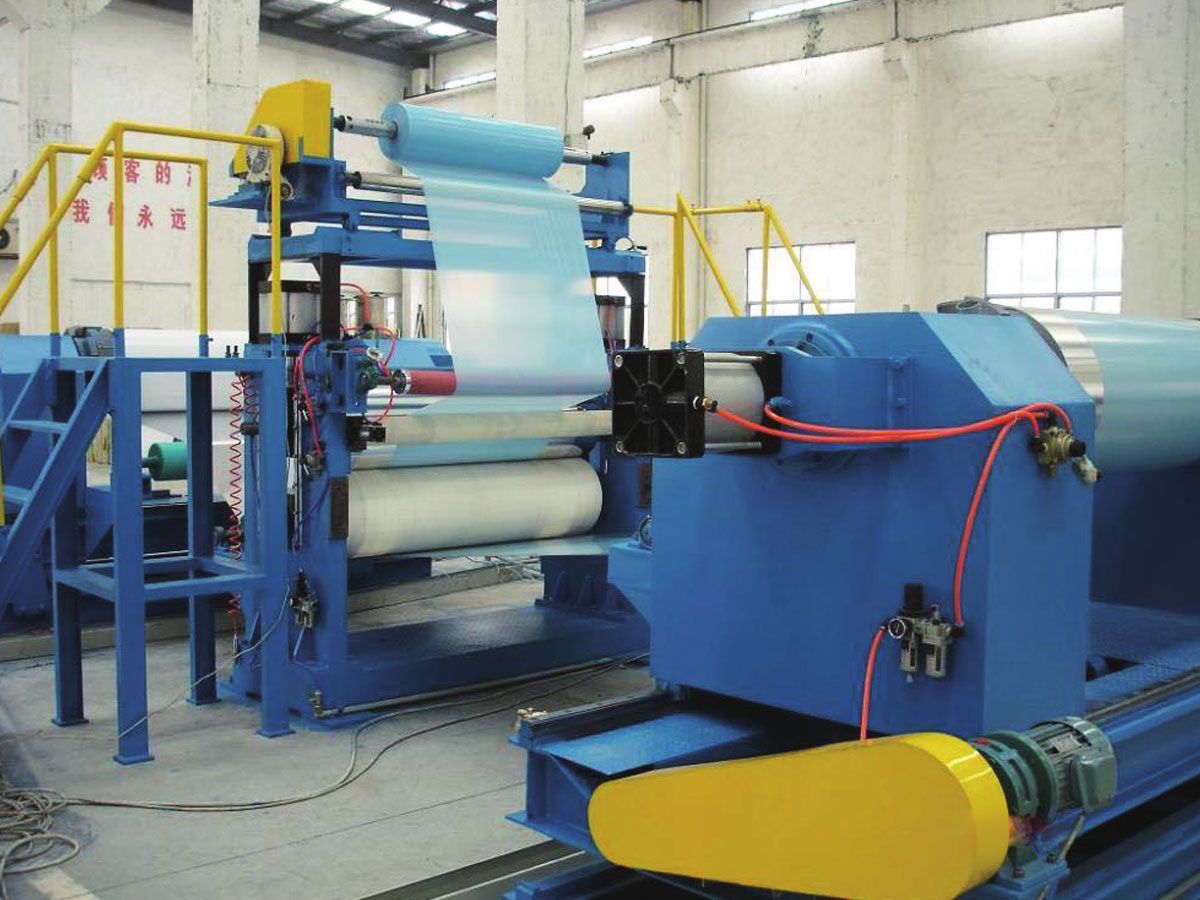
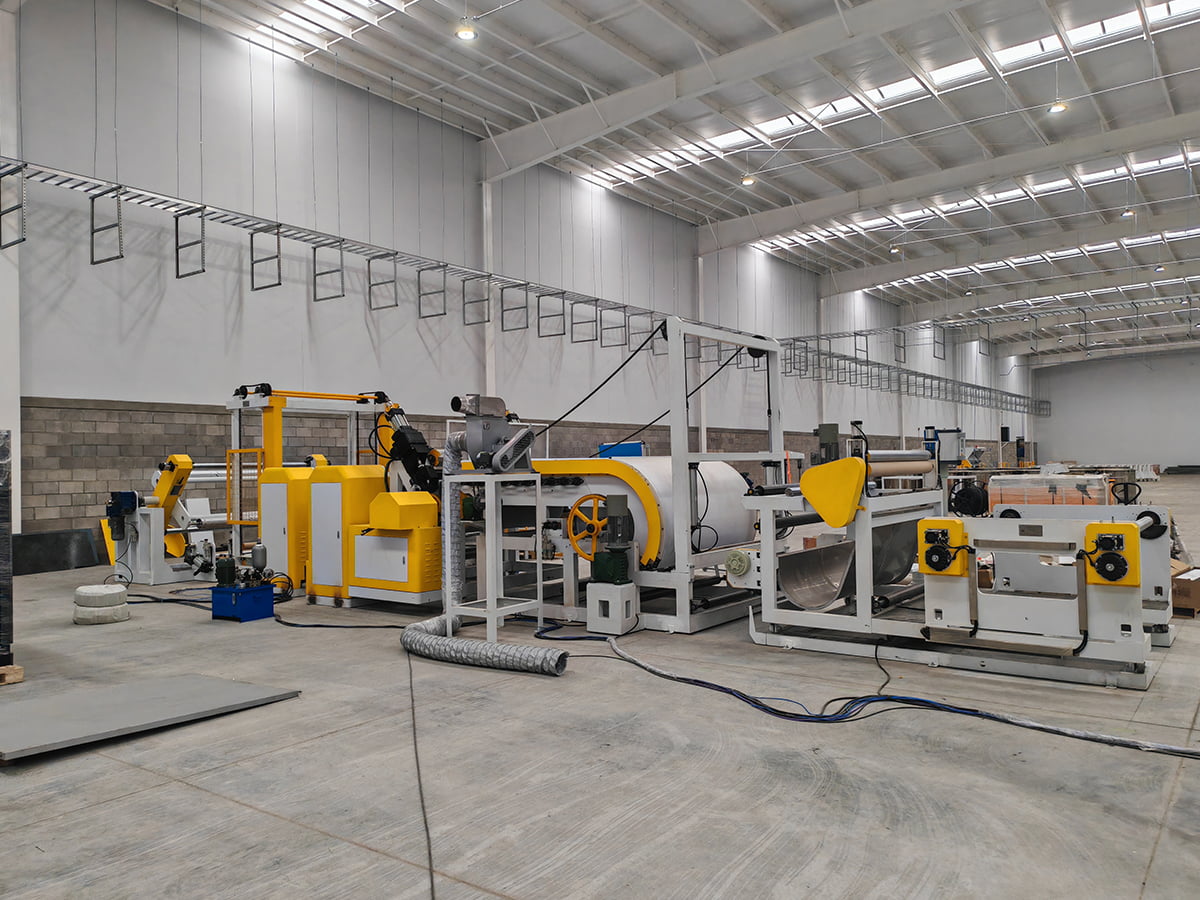 PVC/PU-Lederverbund-, Präge- und Beschichtungslinie Sehen Sie sich diese Linie für die kontinuierliche Produktion von PVC/PU-Lederbasis, Inline-Beschichtung, Prägung und Kühlung sowie anpassbare OEM-Serviceoptionen an. Produkt anzeigen →
Was Sie vor dem Kauf einer extrusionsbasierten Linie überprüfen sollten
- Schneckendurchmesser und Verhältnis von Länge zu Durchmesser, abgestimmt auf den Polymer- und Füllstoffgehalt, den Sie tatsächlich betreiben möchten.
- Ausstoßrate im Verhältnis zur Liniengeschwindigkeit, sodass Abzug und Kühllänge nicht den Engpass darstellen.
- Die Dicken- und Breitentoleranz wird mit einer Messmethode im Vertrag festgeschrieben, nicht nur mit einem Versprechen.
- Kühlkapazität und Kalibrierungsdesign für das schwerste Profil in Ihrem Produktplan.
- Nachgeschaltete Geräte sind im gleichen Umfang enthalten, da die geteilte Verantwortung zwischen den Lieferanten die Inbetriebnahme erschwert.
- Servicemodell: Fernunterstützung, Installation vor Ort, Ersatzteilverfügbarkeit und Bedienerschulung.
Wenn Ihr Produktplan irgendwo zwischen einem Profil und einem Formteil angesiedelt ist, besteht der praktische Weg oft darin, eine halbfertige Platte zu extrudieren oder zu laminieren und sie dann zu formen. Das Verständnis der gesamten Prozesskette vor der Unterzeichnung vermeidet den Kauf von Kapazitäten, die Sie nicht nutzen können. Sie können eine Bewertung abgeben Was eine Produktionslinie für PVC-Laminatplatten beinhaltet für ein praktisches Beispiel dafür, wie die Stationen zusammenpassen.
Die Kurzversion
Die Extrusion stellt kontinuierliche Produkte mit konstantem Querschnitt her und verdient ihr Geld mit großen Auflagen, niedrigen Werkzeugkosten und einfacher Geometrie. Das Spritzgießen stellt diskrete dreidimensionale Teile her und verdient sein Geld mit Wiederholgenauigkeit, komplexen Merkmalen und hohen Stückzahlen. Keiner ist fortgeschrittener als der andere. Sie sind einfach für unterschiedliche Fragestellungen konzipiert. Der schnellste Weg, das Risiko zu reduzieren, besteht darin, einem Anlagentechniker Ihr Produkt, Ihr Jahresvolumen und Ihre kritische Toleranz zu beschreiben, bevor Sie die Preise vergleichen. Wenn Sie dieses Gespräch wollen, Senden Sie Ihre Produktspezifikation und Ihr Kapazitätsziel an das Team und bestätigen Sie, welche Plattform zu Ihrem Fall passt.