
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Stellen Sie sich eine kontinuierliche Metallverbundlinie vor, die mit 12 Metern pro Minute läuft. Der Laminierabschnitt behält seine Geschwindigkeit bei, dennoch zeigen die ersten Spulen Oberflächenstreifen, Kantenwelligkeit und gelegentliche Delaminierung. Der Fehler liegt nicht in der Hauptpresse. Die Kerntemperatur schwankt, das Aluminiumband wurde nicht richtig gereinigt und der Aufwickler übt eine ungleichmäßige Spannung aus. Dies sind alles Aufgaben, die Hilfsgeräten zugewiesen sind, den Unterstützungssystemen, die entscheiden, ob die Hauptmaschine tatsächlich verkaufsfähige Leistung mit ihrer Auslegungsgeschwindigkeit liefern kann.
Was bedeutet Hilfsausrüstung in der Fertigung?
Formell versteht man unter Hilfsgeräten jede Maschine oder Anlage, die einen primären Prozess unterstützt, anstatt diesen Prozess selbst durchzuführen. Zu den Zusatzgeräten beim Kunststoffspritzgießen gehören Trichtertrockner, Vakuumlader, Kühler, Formtemperaturregler und Granulatoren. Im Baggerbetrieb umfasst es Druckerhöhungspumpen, schwimmende Rohrleitungen und Steuerungssysteme, die den Baggerbetrieb aufrechterhalten. Bei Nutzfahrzeugen umfasst es Ladebordwände, Winden, Kompressoren und hydraulische Werkzeugsysteme. Das Muster ist in jedem Fall das gleiche: Die Haupteinheit formt, formt oder bewegt das Produkt, und die Hilfseinheiten bereiten das Material um das Produkt herum vor, führen es zu, kühlen, trocknen, veredeln, prüfen oder handhaben es.
Der Aufruf eines Systemhilfsmittels bedeutet nicht, dass es optional ist. Auf einer Metallverbundplattenlinie kann der Hauptlaminator keine saubere Haftung erzeugen, wenn das Aluminiumband Walzöl in den Walzenspalt transportiert. Die Haftfestigkeit kann nicht aufrechterhalten werden, wenn die Kernfolie nass ankommt. Es kann keine quadratische Platte hergestellt werden, wenn sich die Wickelspannung alle paar Minuten ändert. Die Hilfsfunktionen definieren den praktischen Arbeitsbereich der gesamten Linie.
Vier Zusatzausrüstungsgruppen in kontinuierlichen Platten- und Spulenlinien
Eine kontinuierliche Linie für Metallverbundplatten oder beschichtete Coils folgt in jedem Werk der gleichen Reihenfolge: Bandeinlauf, Oberflächenbehandlung, Beschichtung oder Laminierung, Aushärtung, Endbearbeitung und Aufwickeln. In fast jedem Layout kommen vier Hilfsgruppen vor. Sie entscheiden darüber, wie sauber das Band ist, wie stabil die Prozesstemperatur ist, wie fertig das Produkt wird und wie gut das fertige Coil gewickelt ist.
| Gruppe | Hauptaufgabe | Typische Hardware | Ergebnis bei Ignorieren |
|---|---|---|---|
| Materialvorbereitung | Reinigen, erhitzen und richten Sie den Streifen vor dem Beschichten oder Laminieren aus | Abwickler, Akkumulatoren, Vorbehandlungs-Reinigungslinien | Beschichtungsfehler, Laminierungslücken, ungleichmäßige Klebstoffbenetzung |
| Prozesskonditionierung | Kontrollieren Sie Temperatur, Aushärtung und Wärmezufuhr während der Beschichtung | Öfen, Kühlgeräte, Temperiergeräte, Heizzonen | Unterhärtete Beschichtung, gebogene Platten, erzwungene Reduzierung der Liniengeschwindigkeit |
| Oberflächenveredelung und -umwandlung | Fügen Sie Textur-, Profil-, Film- oder Zuschnittformate hinzu | Prägemaschinen, Folienlaminatoren, Nutlinien, Scheren | Geringe Wertschöpfung, zusätzliche Handhabung, Unfähigkeit, fertige Platten zu liefern |
| Rückstoß und Handhabung | Behalten Sie die Spannung bei, korrigieren Sie die Form und bilden Sie dichte Endwindungen | Coil-Umwalzanlagen, Spannungsrichtmaschinen, Aufwickler | Ineinandergeschobene Spulen, Kantenschäden, wiederholter Bandbruch |
Materialaufbereitung und Reinigung
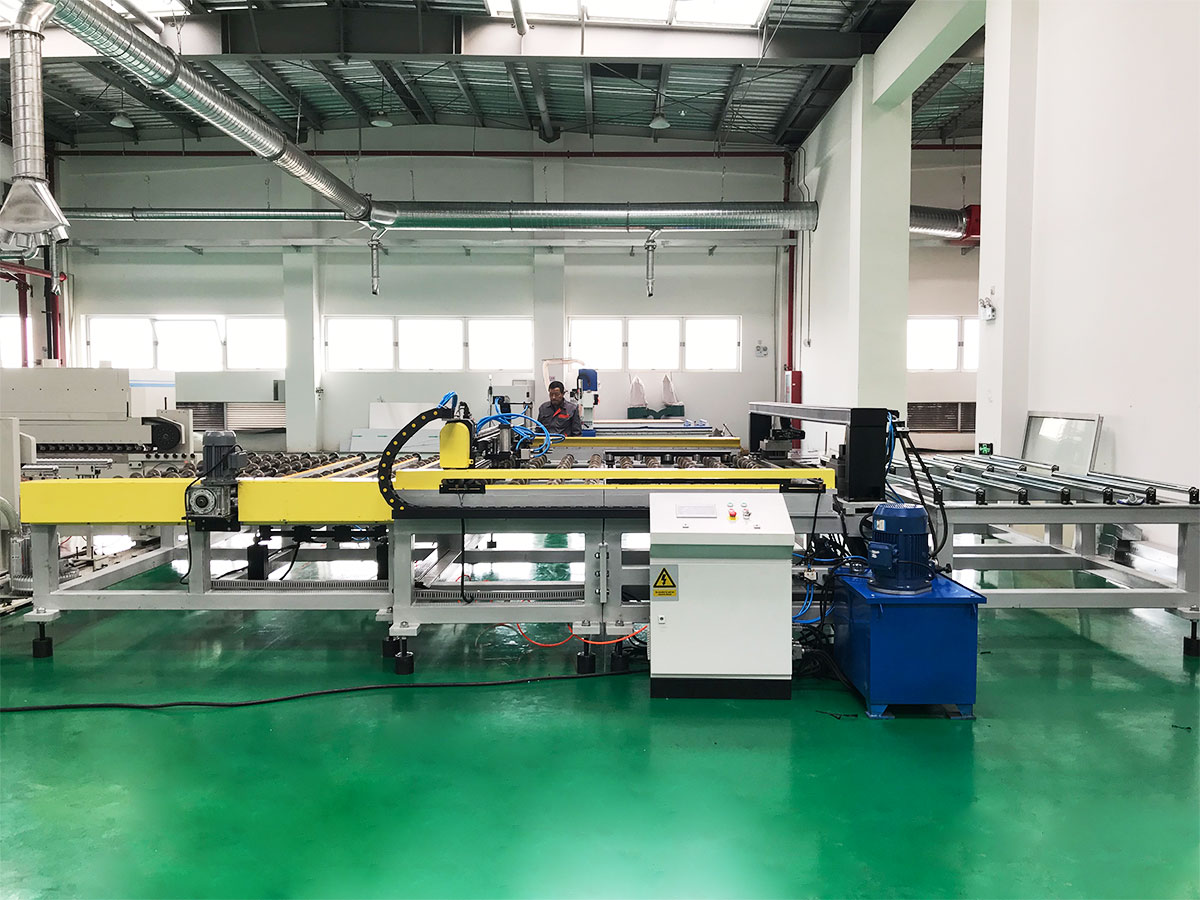
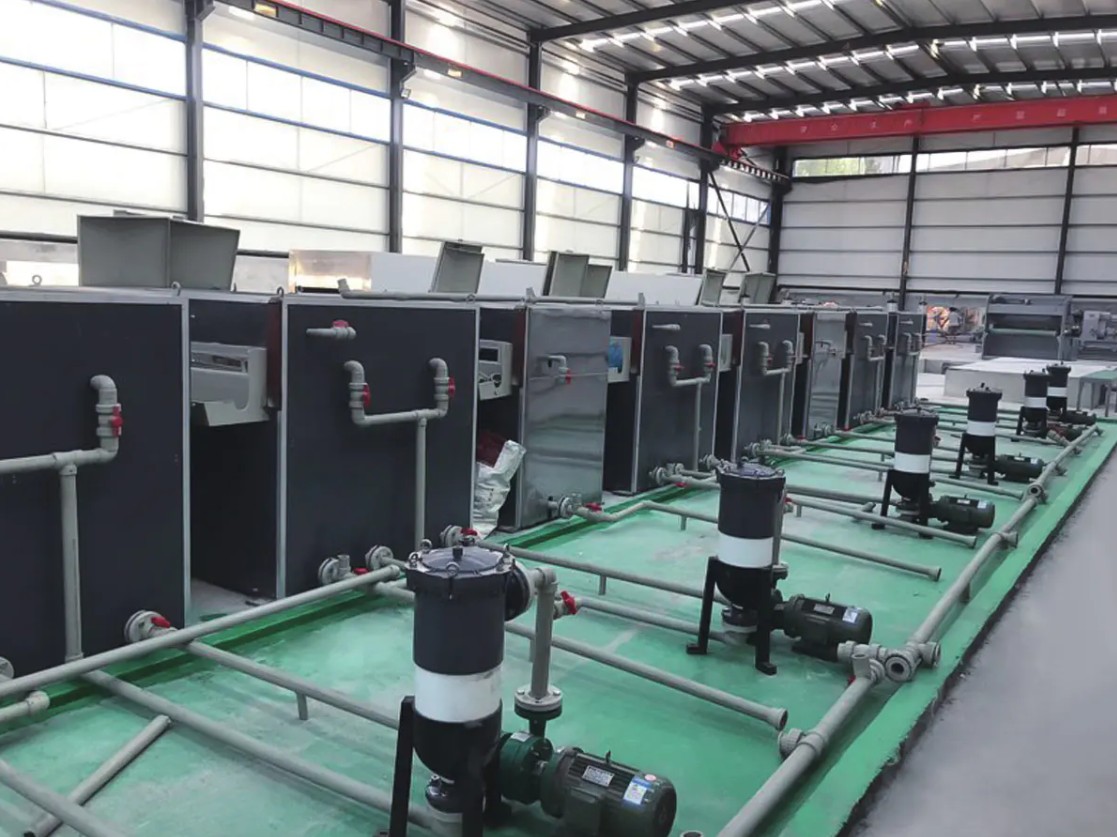
Damit die Beschichtung zuverlässig haften kann, muss die Aluminium- oder Stahloberfläche frei von Walzöl, Staub und Oxiden sein. Eine Vorbehandlungs-Reinigungslinie steuert die Konzentration des Chemikalienbades, die Spülwassertemperatur und den Trocknungsbereich. Seine Leistung verändert direkt die Haftung der Beschichtung und die endgültige Korrosionsbeständigkeit. Eine kleine pH-Wert-Abweichung kann das Gewicht der Konversionsschicht so weit reduzieren, dass die Beschichtung nach einigen Tagen im Feld beginnt, sich abzulösen.
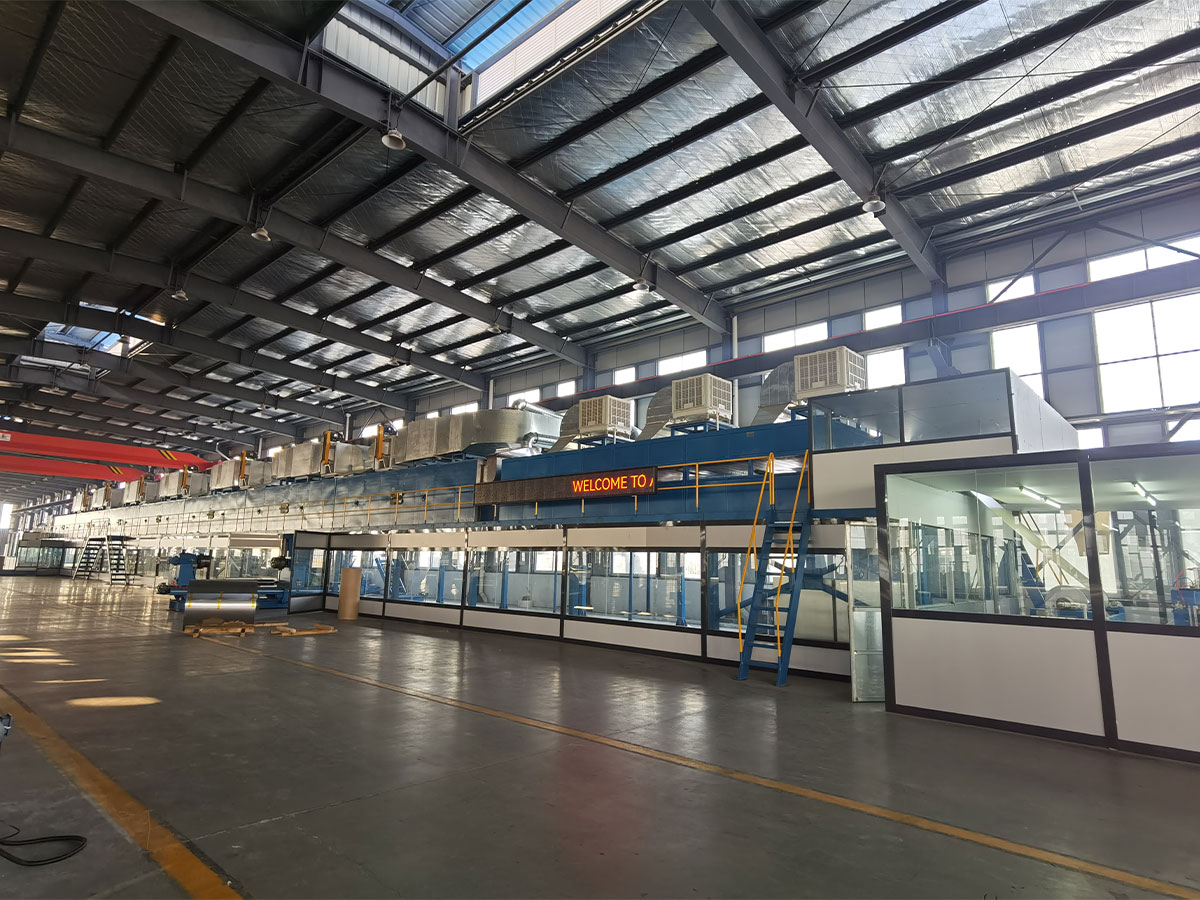
 Vorbehandlungs-Reinigungslinie für die Oberflächenbehandlung von Metallspulen Diese Reinigungslinie entfernt Walzöl, Staub und Oxide vor der Beschichtung, was sich direkt auf die Haftung und Korrosionsbeständigkeit auswirkt. Der Text betont, dass selbst eine geringfügige pH-Wert-Abweichung zu Beschichtungsfehlern führen kann, was diese Ausrüstung für die nachgelagerte Qualität von entscheidender Bedeutung macht. Produkt anzeigen →
Oberflächenveredelung und -umwandlung
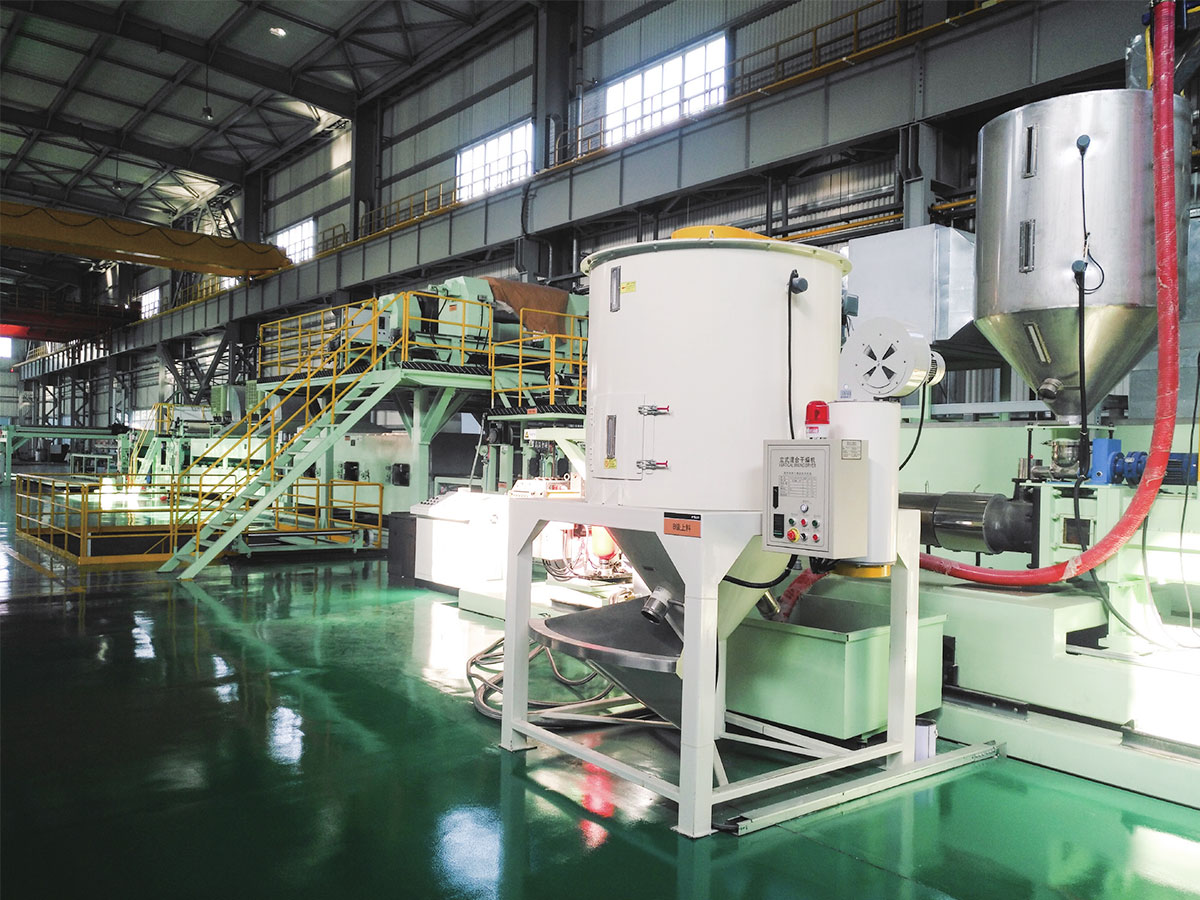
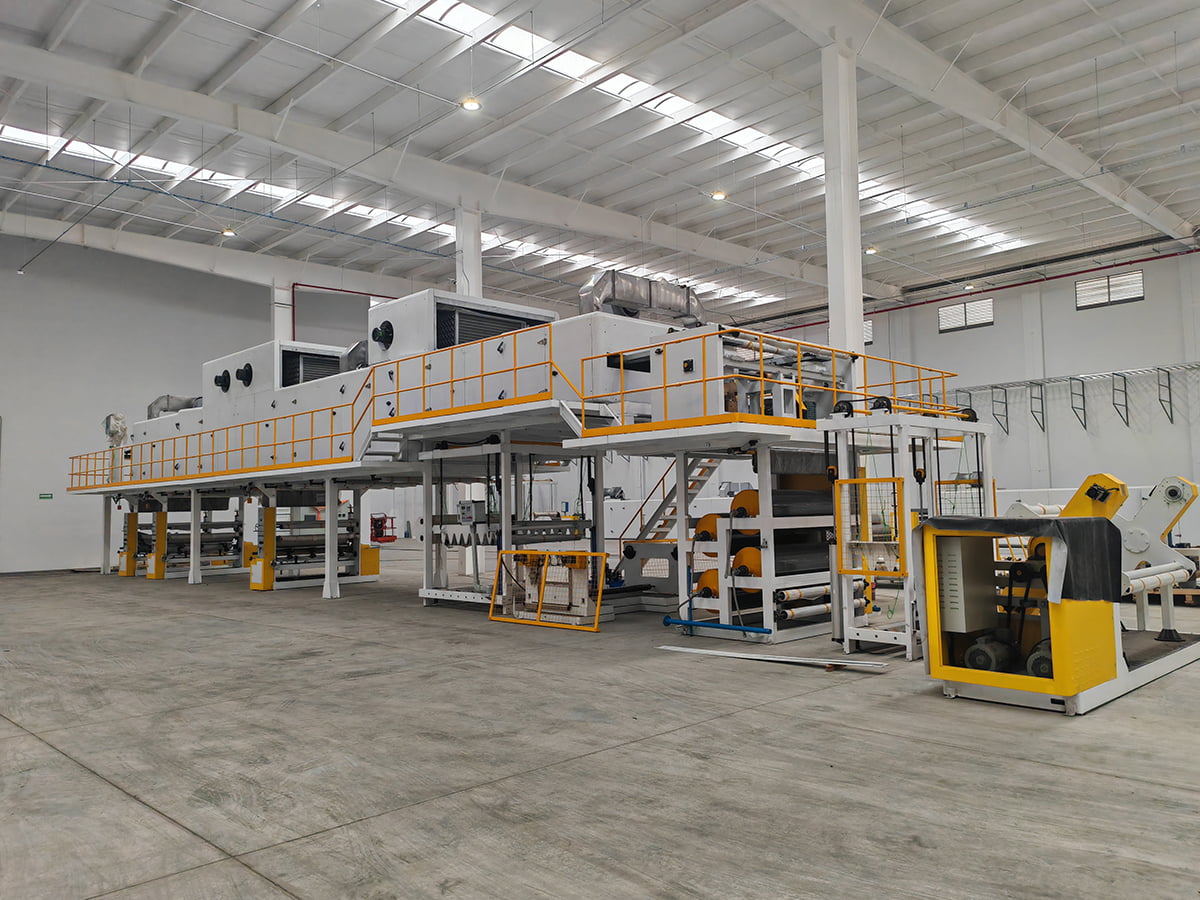
Nach der Laminierung oder Beschichtung muss aus dem Material noch ein Produkt werden. Prägemaschinen sorgen für die Strukturierung, Folienlaminatoren tragen Schutz- oder Dekorfolien auf und Nut- und Schneidgeräte erzeugen die Breiten und Formate, die der Kunde bestellt. Diese Maschinen sind normalerweise dem Hauptprozess nachgeschaltet, kontrollieren aber den gelieferten Wert jedes Quadratmeters.
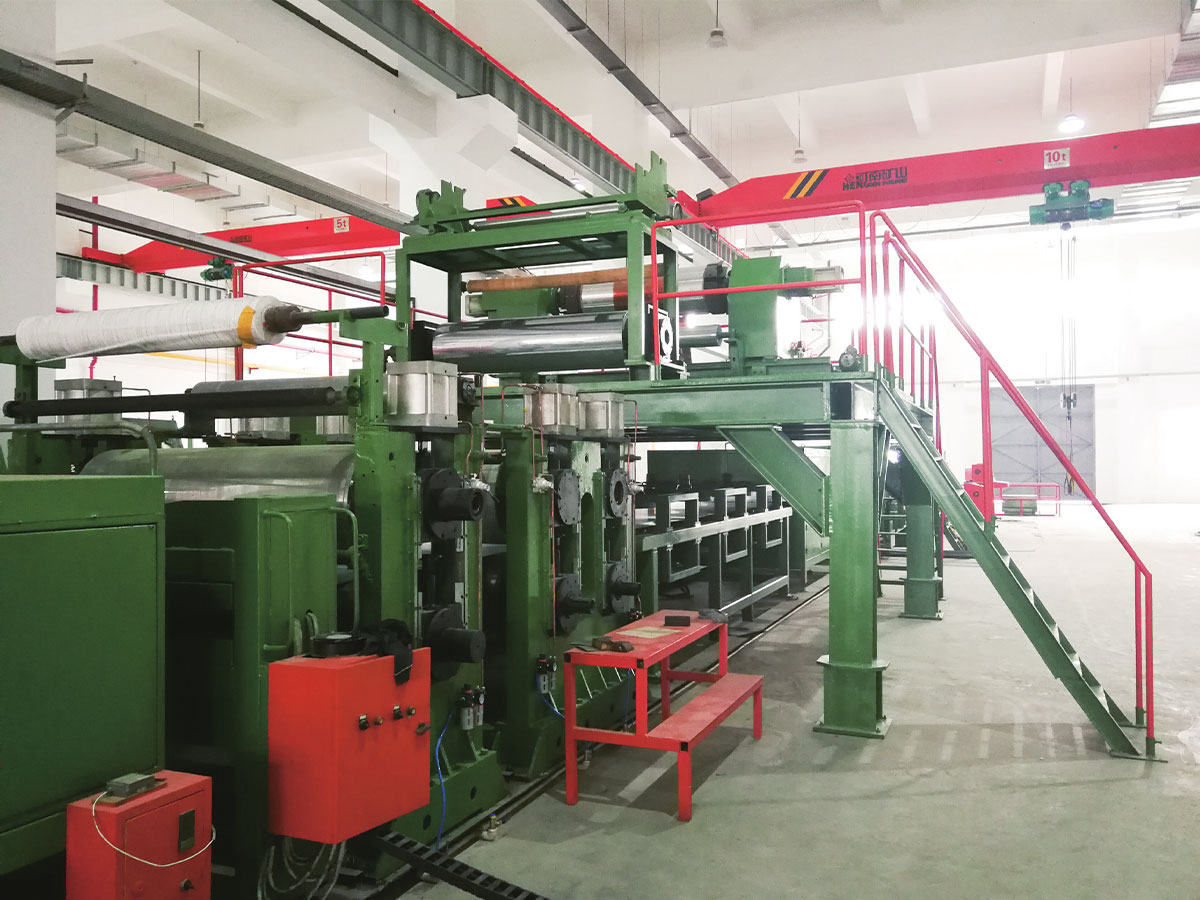
Prägemaschine zum Verleihen von Textur und Steifigkeit an Platten Nach dem Beschichten werden durch die Prägung dreidimensionale Muster hinzugefügt, die die Ästhetik und strukturelle Festigkeit verbessern. Diese Maschine kontrolliert den gelieferten Wert jedes Quadratmeters und bietet anpassbare Texturen und Präzision, die den Kundenspezifikationen entsprechen. Produkt anzeigen → Rückstoß und Handhabung
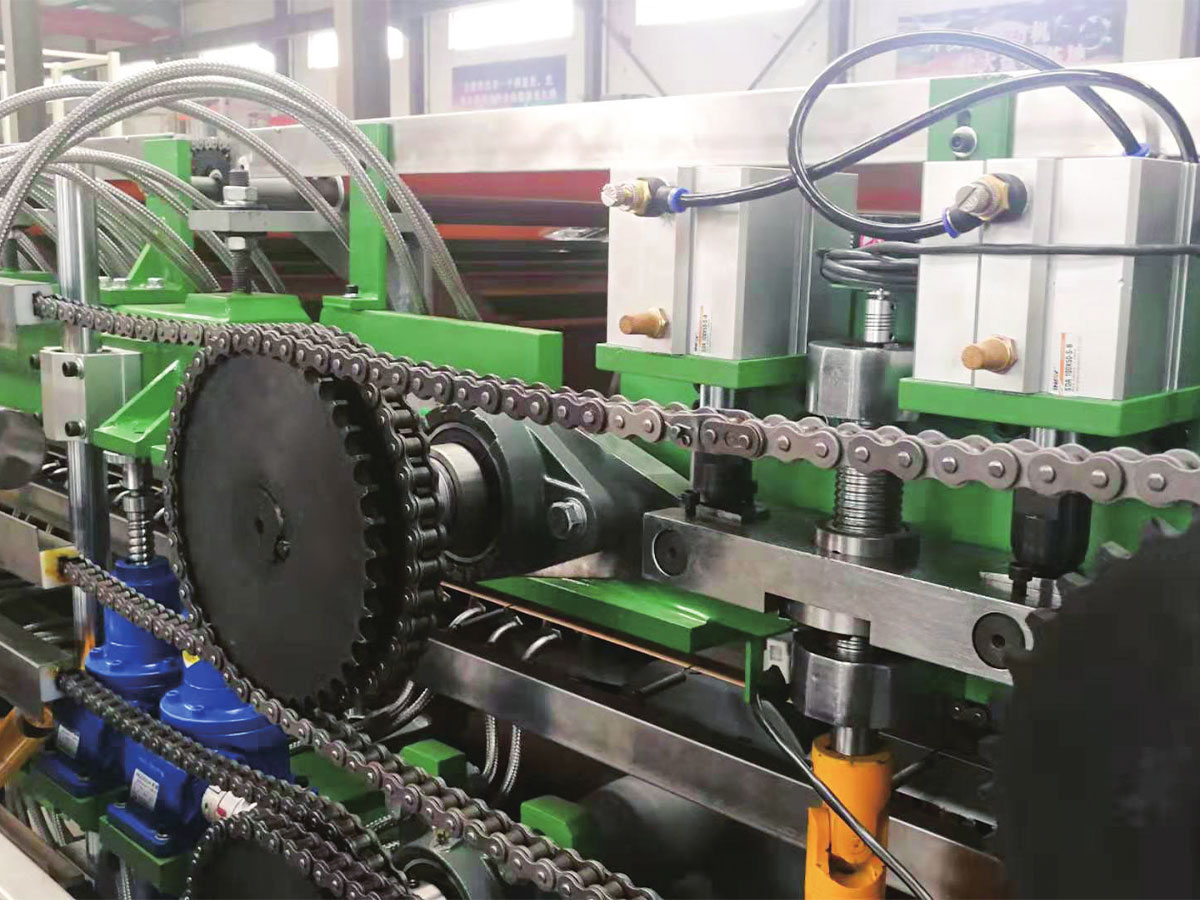
Kontinuierliche Prozesslinien produzieren Spulen, keine Endprodukte. Eine Coil-Umwalzlinie wickelt geschlitzte oder beschichtete Coils um, um Fehler zu beseitigen, die Teleskopierbarkeit zu verbessern und die genaue Länge oder Länge einzustellen, die für den nächsten Produktionsschritt erforderlich ist. Die Spannungskontrolle ist entscheidend; Ungleichmäßige Spannung kann dünnes Aluminium dauerhaft dehnen und ein verkaufsfähiges Coil in Schrott verwandeln.
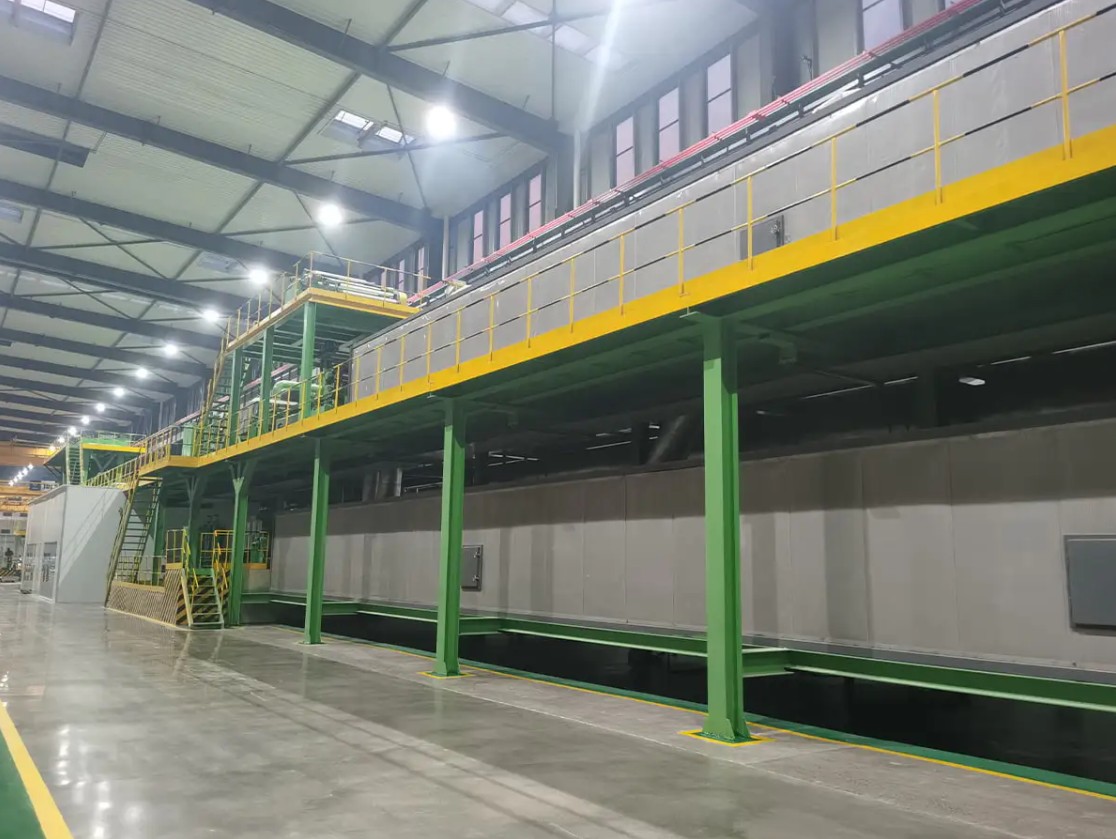
Produktionslinie zum Nachwalzen von Coils für Endbearbeitung und Inspektion Diese Umrolllinie wickelt, schneidet und prüft Coils, um Fehler zu beseitigen und exakte Längen einzustellen. Die Spannungskontrolle ist von entscheidender Bedeutung, da eine ungleichmäßige Spannung dünnes Aluminium dauerhaft beschädigen kann. Daher bestimmt diese Ausrüstung direkt, ob aus einem Coil ein verkaufsfähiges Produkt wird. Produkt anzeigen → Warum Zusatzgeräte die tatsächliche Ausgangsleistung bestimmen
Die Primärmaschine stellt eine theoretische Produktionsgeschwindigkeit ein. Die Hilfsausrüstung entscheidet, welcher Prozentsatz dieser theoretischen Geschwindigkeit zum akzeptierten Produkt wird. Aus diesem Grund verdient jede Hilfsgruppe die gleiche technische Aufmerksamkeit wie die Hauptpresse oder der Beschichtungskopf.
Betrachten Sie dies als typische Beitragsform und nicht als Zahlen, die Sie addieren können. Die Materialvorbereitung erfolgt in der Regel zuerst, da Verunreinigungen im Eingangsbereich spätere Fehler vervielfachen. An zweiter Stelle stehen die Temperatur- und Aushärtungskontrolle, da Beschichtung und Laminierung auf eine stabile Wärmekurve angewiesen sind. Durch die Oberflächenveredelung und -umwandlung wird ein direkter Mehrwert für das Produkt geschaffen. Schneiden und Zurückspulen wirken sich auf die Ausbeute und den Verarbeitungsverlust aus. Wenn die Hilfsgruppen zusammenarbeiten, kann die Linie konstant nahezu mit ihrer tatsächlichen Auslegungsgeschwindigkeit laufen. Wenn dies nicht der Fall ist, kann selbst die beste Hauptpresse dies nicht kompensieren.
Die versteckten Kosten der Vernachlässigung von Zusatzgeräten
Stellen Sie sich eine Bandbeschichtungsanlage vor, bei der die Chemie des Vorbehandlungsbades nur einmal pro Woche überprüft wird. Der pH-Wert schwankt langsam, die Konversionsschicht wird ungleichmäßig und die Liniengeschwindigkeit muss reduziert werden, um die Beschichtungsqualität aufrechtzuerhalten. Das Ergebnis zeigt sich nicht in einem plötzlichen Zusammenbruch, sondern in einem Monat für Monat verlorenen Output.
Die orangefarbene Linie zeigt, was passiert, wenn die Ausrüstung vernachlässigt wird: Die Ausfallzeit steigt innerhalb von sechs Monaten von fünfzehn Stunden auf über achtzig Stunden. Die blaue Linie mit Routinekontrollen und frühzeitigem Austausch von Teilen bleibt unter zwanzig Stunden. In einer Produktionslinie trägt jede verlorene Stunde zur Bruttomarge der gesamten Produktion dieser Stunde bei. Die vernachlässigte Linie wird auch mehr Ersatzteile verbrauchen, wenn Lager und Dichtungen aufgrund ständiger Überlastung ausfallen. Die Warnzeichen sind leicht zu lesen: verzögerte Erwärmung, schwankende Spannung, Beschichtungsstreifen und niedrige Liniengeschwindigkeit. Handeln Sie, bevor diese Anzeichen zu schweren mechanischen Schäden führen.
Zentralisierte oder eigenständige Hilfskonfigurationen
Es gibt zwei praktische Anordnungen für Zusatzgeräte. In einer zentralen Konfiguration versorgt eine Gruppe von Pumpen, Trocknern, Kühlern oder Monitoren mehrere Leitungen über ein Verteilungsnetzwerk. In einer eigenständigen Konfiguration verfügt jede Linie über eine eigene Maschine. Die Wahl verändert den Platzbedarf der Anlage, die Betriebskosten und das Wartungsverfahren.
Das Radardiagramm vergleicht zwei typische Konfigurationen anhand von sechs praktischen Kriterien. Zentralisierte Zusatzgeräte erzielen hohe Punktzahlen in Bezug auf Stellfläche, Energieeffizienz, einfache Bedienung und Skalierbarkeit, da die gemeinsame Infrastruktur die Kosten auf viele Leitungen verteilt. Standalone-Geräte erhalten hohe Bewertungen in Bezug auf Kosteneffizienz und Redundanz, da sie lange Verteilungsnetze vermeiden und Ausfälle lokal begrenzen. Für eine Anlage mit einem stabilen Produktmix und kontinuierlichem Betrieb führen zentralisierte Systeme normalerweise zu niedrigeren Betriebskosten. In einem Werk, in dem viele kurze Auftragswechsel oder Spezialmaterialien durchgeführt werden, sorgen eigenständige Maschinen für eine bessere Betriebszeit. Die richtige Wahl hängt von Ihrer Linienanzahl, Ihrem Schichtplan und Ihrem Materialsortiment ab.
| Kriterium | Zentralisiert | Standalone |
|---|---|---|
| Grundfläche | Kompakt, eine Station bedient mehrere Linien | Größere Stellfläche, da jede Linie über eine eigene Einheit verfügt |
| Energieverbrauch | Besser, weil Pumpen und Antriebe gemeinsam genutzt werden | Einfacher, aber oft mehr Energieverlust pro Leitung |
| Wartung | Erfordert eine geplante zentrale Wartung | Das Gerät kann schnell isoliert und repariert werden |
| Redundanz | Unten; Ein Ausfall der Zentraleinheit stoppt viele Leitungen | Hoch; Jede Zeile hat ihren eigenen Backup-Marge |
| Skalierbarkeit | Schwieriger zu erweitern, nachdem die Rohrleitungen repariert sind | Ganz einfach: Fügen Sie eine weitere dedizierte Maschine hinzu |
Auswahlkriterien für Zusatzausrüstung in Metallverbund- und Bandbeschichtungsanlagen
Wählen Sie Zusatzgeräte mit der gleichen Disziplin, die Sie für das Hauptgerät verwenden. Das Auswahlverfahren umfasst in der Regel sechs Bereiche.
- Geschwindigkeitsanpassung: Das Hilfssystem muss die schnellste Liniengeschwindigkeit plus 10 Prozent Reserve abdecken.
- Materialkompatibilität: Definieren Sie Aluminiumlegierung, Stahldicke, Spulenbreite und Oberflächenchemie, bevor Sie ein Angebot anfordern.
- Automatisierungsgrad: Entscheiden Sie, ob die Bediener die Spulen manuell laden oder von einem zentralen Kontrollraum aus starten und stoppen.
- Wartungszugang: Überprüfen Sie die Gemeinsamkeit der Komponenten und ob das Gerät für Reparaturen isoliert werden kann.
- Service-Reaktion: Bestätigen Sie die Ferndiagnose und die lokale Ersatzteilverfügbarkeit.
- Zukünftige Flexibilität: Lassen Sie Platz für eine breitere Spule, ein dickeres Substrat oder einen zusätzlichen Beschichtungskopf.
Die Grafik zeigt eine typische Coil-Coating-Linie, die in eine bessere Vorbehandlungsstation, zusätzliche Trocknerzonen und einen neuen Aufwickler investiert hat. Die Defektkosten sanken von 120.000 US-Dollar pro Jahr auf 35.000 US-Dollar, da durch Reinigung und Temperaturkontrolle die Hauptursachen für Beschichtungsfehler beseitigt wurden. Die Materialverschwendung sank von 95.000 US-Dollar auf 30.000 US-Dollar, weil die Linie beim Anfahren und Umrüsten keine Spulen mehr produzierte, die nicht den Spezifikationen entsprachen. Die Energiekosten sanken, da die Linie das Band nicht mehr überhitzen musste, um eine instabile Aushärtung auszugleichen. Die Ausfallkosten sanken von 140.000 US-Dollar auf 38.000 US-Dollar, da die neuen Zusatzeinheiten Fernüberwachung und schnelleren Zugriff ermöglichten. Die jährliche Gesamteinsparung beträgt etwa 290.000 US-Dollar, womit sich das Upgrade in der Regel innerhalb von zwei Jahren amortisiert.
Betrachten Sie Ihre eigene Linie mit den gleichen Augen, mit denen Sie eine neue Investition betrachten würden. Ermitteln Sie, welche Zusatzfunktion am häufigsten zu Ausschuss oder Ausfällen führt, und vergleichen Sie sie mit der Leistungsfähigkeit der Hauptmaschine. Dieser einzelne Vergleich zeigt häufig eine größere Ersparnis als der Austausch der Hauptausrüstung. Für ein tieferes Verständnis der Linienauswahl lesen Sie die Vollständiger Leitfaden zur Auswahl einer Hochleistungs-Metallverbundplatten-Produktionslinie . Das können Sie auch Sprechen Sie direkt mit dem Hersteller über eine Konfiguration für Ihren spezifischen Materialmix und Grundriss.