
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Bei der Verarbeitung von Aluminiumspulen kommt es selten zu dramatischen Fehlern. Es scheitert an der Drift: Die Deckschicht kriecht zwei Mikrometer über den Zielwert, der Ofen verliert vier Grad zwischen den Spulen, der Akku geht zur Neige, wenn die Leitung 45 Meter pro Minute durchläuft, und sechs Wochen später löst sich eine Fassadenplatte vor Ort auf. Der Prozess selbst ist eine kontinuierliche Kette – Abwickeln, Spleißen, Vorbehandeln, Beschichten, Aushärten, Laminieren, Abkühlen und Zurückspulen – und jedes Glied darin wird in Sekunden und Mikrometern gemessen. Der praktische Punkt vorweg: Eine Coil-Linie ist nur so zuverlässig wie ihre langsamste Stufe, ihr Aushärtefenster und ihre Coil-Wechselroutine. Alles andere, von der chromfreien Vorbehandlung bis zum Walzenrichten, dient dazu, diese drei Dinge innerhalb der Toleranzen zu halten.
Vom Abwickler zum Aufwickler: Was die Aluminium-Coil-Verarbeitung abdeckt
Eine Beschichtungslinie bewegt das Band in eine Richtung. Der Abwickler wickelt das Coil ab, eine Schere schneidet das Ende ab und ein Spleißgerät verbindet das neue Coil mit dem alten, während ein Akkumulator genügend Band speichert, damit die Linie während des Stillstands weiterlaufen kann. Anschließend wird das Band einer Vorbehandlung unterzogen: alkalische Reinigung, stufenweises Spülen und Auftragen einer Konversionsbeschichtung bei kontrollierter Temperatur, gefolgt von einem Trockenofen, der jede Spur von Feuchtigkeit entfernen muss, bevor die Grundierwalze die Oberfläche berührt.
Diese erste Phase verdient Respekt, weil sie nicht wiederherstellbar ist. Ein Mikrometer restliches Walzöl oder ein schlecht abgespülter alkalischer Film schwächt die Haftung, lange bevor die Deckschicht aufgetragen wird, und kann durch noch so viel Aushärten nicht wiederhergestellt werden. Bauherren, die das richtig machen, betrachten die Vorbehandlung als eigenständige Maschine mit eigenen Antrieben, Chemikaliendosierung und Kontrollpunkten und nicht als ein am Eingang des Beschichters angeschraubtes Zubehörteil.
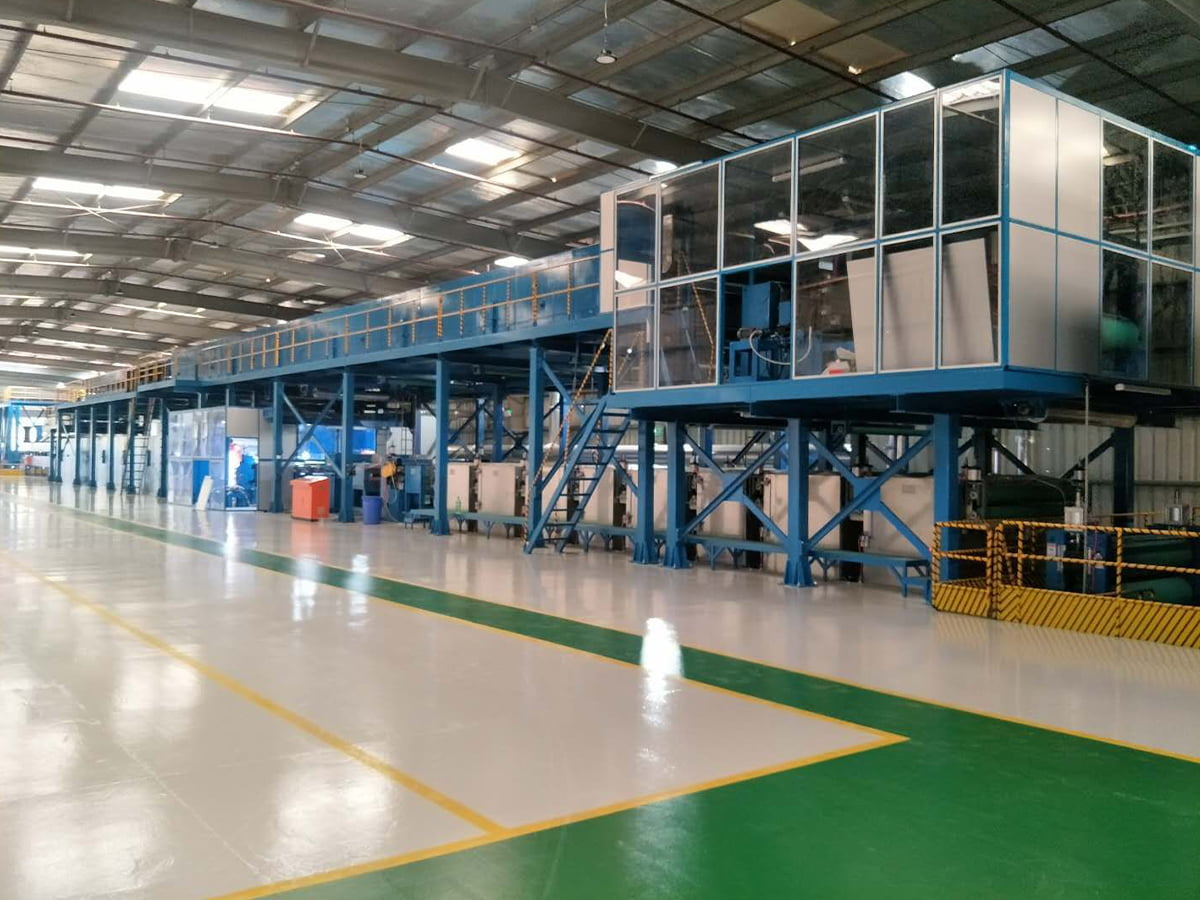
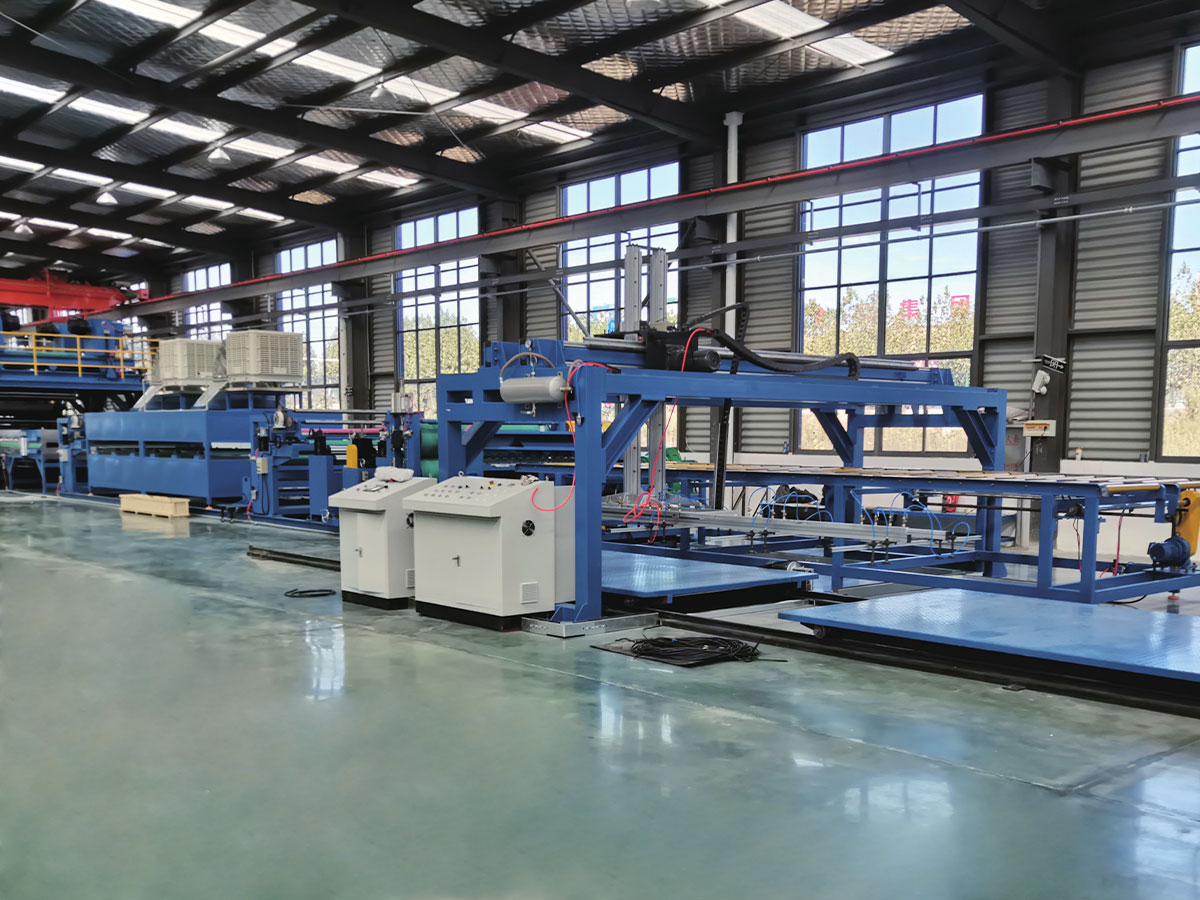
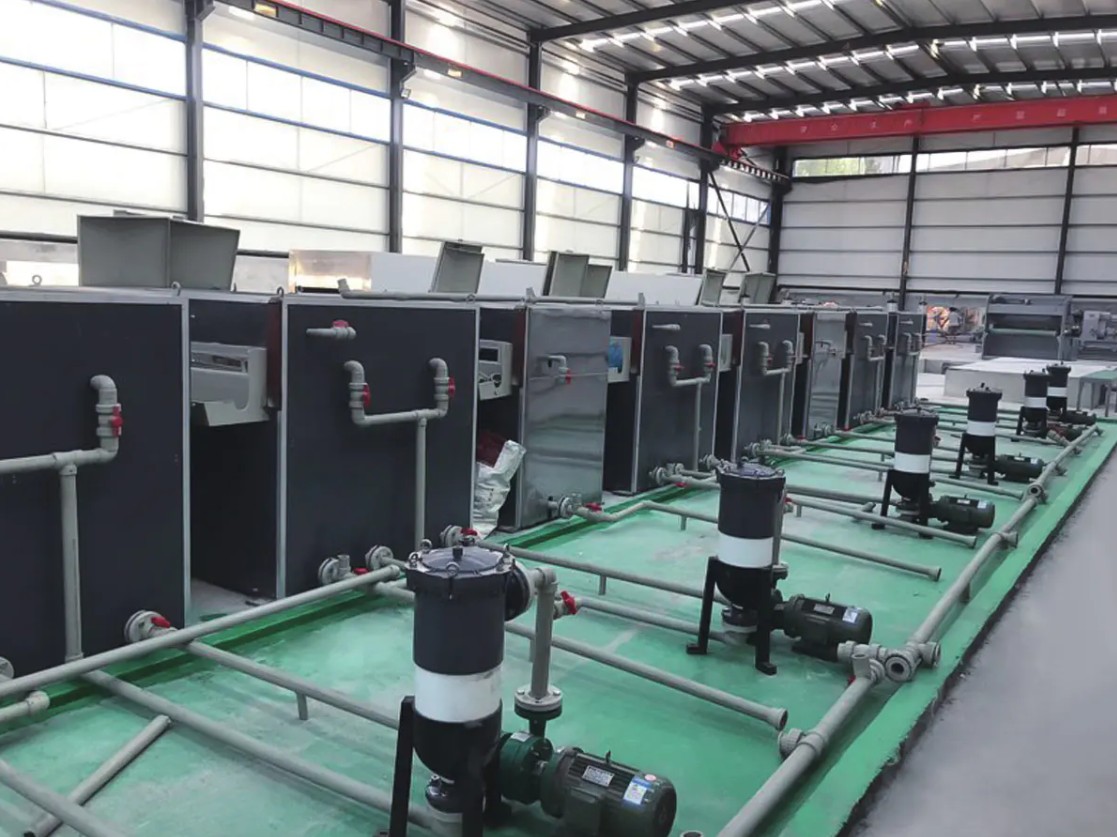
 Vorbehandlungs-Reinigungslinie Die Sauberkeit von Metalloberflächen und die Qualität chemischer Konversionsbeschichtungen beeinflussen direkt die Korrosionsbeständigkeit, Lackhaftung und Endproduktqualität. Produkt anzeigen →
Nach dem Beschichten und Aushärten kann das Band mit einer Schutz- oder Dekorfolie laminiert, zur Strukturierung geprägt, abgekühlt und unter kontrollierter Spannung wieder aufgewickelt werden. Die Spannungskontrolle ist wichtiger, als die meisten Käufer erwarten: Eine zu fest gewickelte Spule hinterlässt Druckspuren, die erst nach dem Biegen sichtbar werden, und eine zu locker gewickelte Spule führt während des Transports zu Druckspuren.
Die Liniengeschwindigkeit legt die tatsächliche Kapazität fest, nicht die Motorleistung
Jede Stufe einer Coil-Linie hat ihre eigene Geschwindigkeitsobergrenze, und die langsamste Stufe entscheidet, was Sie tatsächlich versenden. Die folgende Tabelle vergleicht das praktische Maximum von sechs Stufen auf einer Aluminium-Coil-Coating-Linie mittlerer Preisklasse.
Bei diesen Zahlen handelt es sich nicht um Marketingzahlen; Dies sind die Geschwindigkeiten, bei denen jede Stufe noch eine verkaufsfähige Oberfläche erzeugt. Die Deckbeschichtungsstation erreicht eine Höchstgeschwindigkeit von 42 Metern pro Minute, da sowohl die Filmbildung als auch das Ablüften des Lösungsmittels Zeit benötigen und das Überschreiten dieses Punktes zu Orangenhaut-Textur und Trocknungskantenfehlern führt. Der Primer mit 48 Metern pro Minute und der Laminator mit 36 Metern pro Minute spielen nur dann eine Rolle, wenn beide gleichzeitig laufen, was bei einer kombinierten Beschichtungs- und Laminierlinie genau der Fall ist. Eine mit 60 Metern pro Minute angegebene Maschine ist daher eine 36-Meter-pro-Minute-Linie, wenn Ihr Produkt eine Folienlaminierung erfordert, und eher 25 Meter pro Minute, wenn die Blattnivellierung einbezogen wird. Deshalb sollte jede Kapazitätsangabe das Produktrezept mit sich bringen: Dieselbe Hardware liefert drei verschiedene Leistungen. Käufer, die zwei Angebote zu einer einzigen Geschwindigkeitsnummer vergleichen, vergleichen nicht dasselbe.
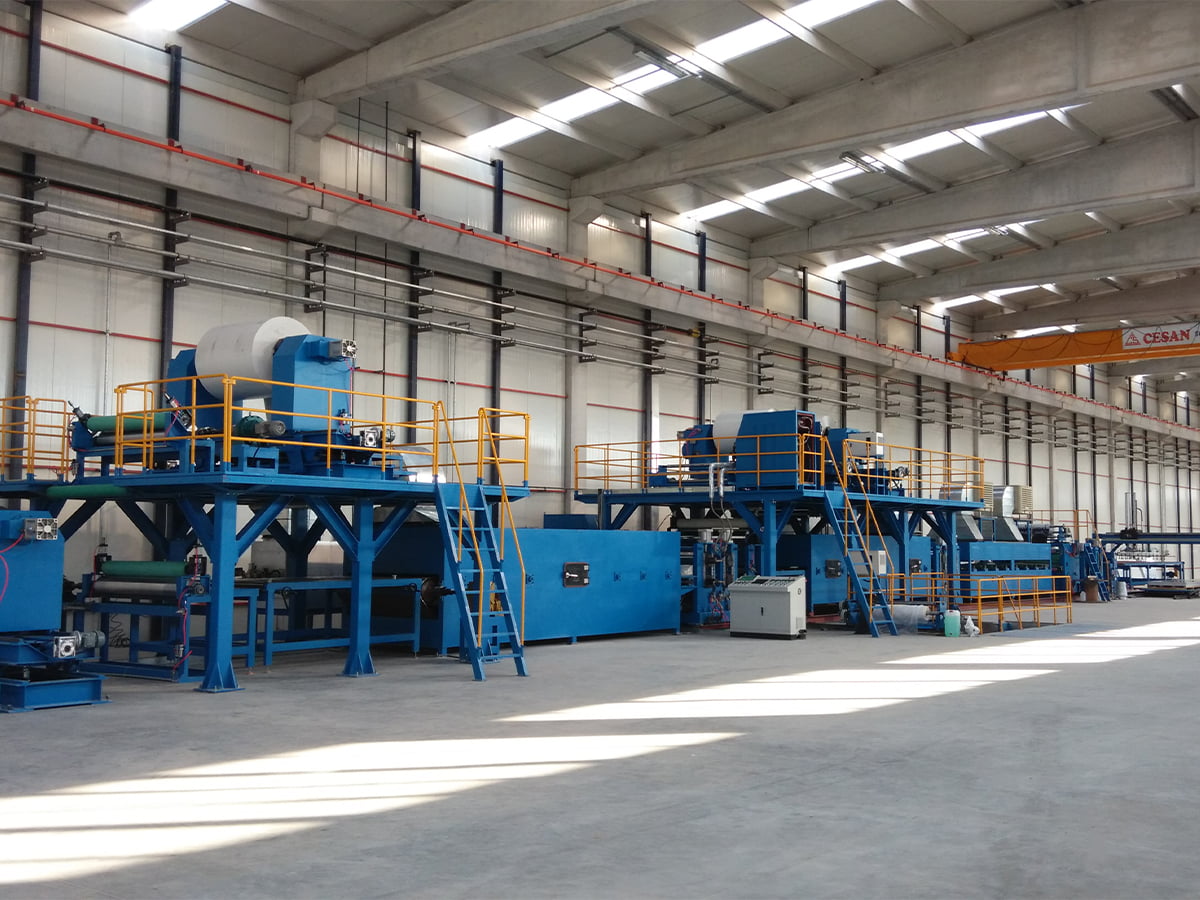
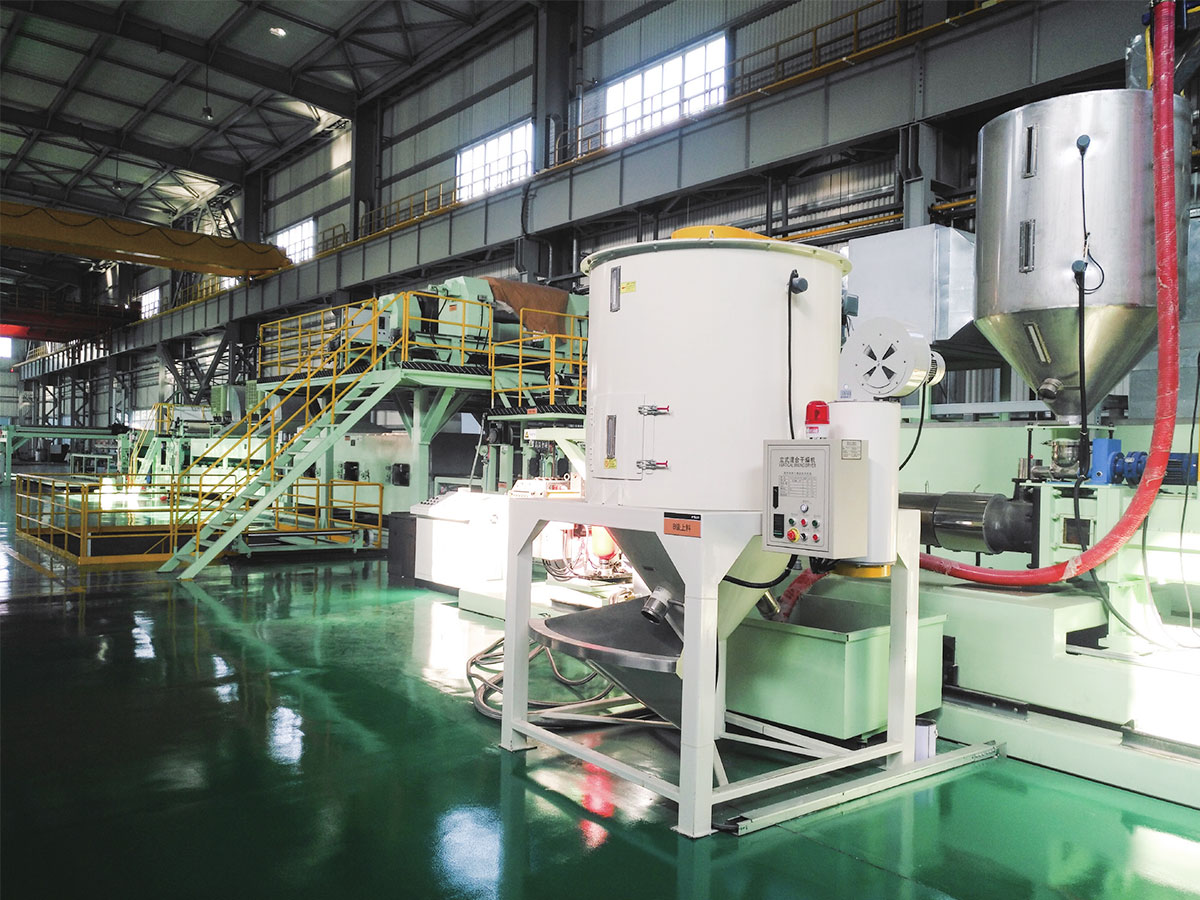
 Aluminium/Stahl-Coil-Beschichtungs- und Drucklinie Ausrüstungszubehör Produkt anzeigen →
Um einen genaueren Blick darauf zu werfen, wie diese Kompromisse zu kommerziellen Ergebnissen führen, lesen Sie den Artikel Produktionsvorteile, die eine Metallbandbeschichtungsanlage mit sich bringen kann .
Das Aushärtungsfenster: Wo die meisten Haftungsprobleme beginnen
Die Aushärtung ist ein Zeit- und Temperaturverhältnis, das am Streifen und nicht an der Luft gemessen wird. Das folgende Profil zeigt, was in einem Ofen mit fünf Zonen und anschließendem Kühlbereich passiert.
Die Kurve steigt durch die ersten beiden Zonen steil an, flacht zwischen Zone drei und fünf bei etwa 226 bis 232 Grad Celsius ab und fällt dann im Kühlabschnitt ab. Dieses Plateau ist kein Vorschlag. Polyester- und PVDF-Beschichtungen benötigen das Metall selbst und nicht die Ofenluft, um die angegebene maximale Metalltemperatur zu erreichen. Die meisten Spezifikationen liegen zwischen 224 und 232 Grad Celsius bei einer Verweildauer von 20 bis 40 Sekunden. Das Ablesen der Lufttemperatur anstelle der Bandtemperatur ist der häufigste Fehler bei der Inbetriebnahme, da ein Band, das mit 42 Metern pro Minute läuft, die Wärme anders absorbiert als ein Band, das mit 28 Metern pro Minute läuft. Bei unzureichender Aushärtung bleibt der Film weich und die Haftung gering, bei übermäßiger Aushärtung wird er spröde, sodass die Beschichtung bei einer engen Biegung reißt, obwohl die Bleistifthärte ausgezeichnet aussieht. Zeichnen Sie dieses Profil für jede Spule auf, nicht nur einmal bei der Inbetriebnahme.
Was tatsächlich schief geht: Fehlermuster auf Spulenlinien
Qualitätsansprüche an beschichtete Spulen folgen einem ziemlich stabilen Muster, und das Muster zeigt Ihnen, wofür Sie Ihr Instrumentierungsbudget ausgeben sollten.
Haftungsverlust und Abweichungen beim Filmaufbau machen zusammen die Hälfte der hier aufgeführten Ansprüche aus, und beide gehen auf dieselben zwei Variablen zurück: Vorbehandlungsqualität und Aushärtungskontrolle. Farb- und Glanzunterschiede treten normalerweise nach einem Spulenwechsel auf, wenn eine neue Legierungscharge, eine andere Grundierungscharge oder ein kühlerer Streifen den Farbton um einige Einheiten verschiebt. Ebenheitsbeschwerden tauchen erst später auf, oft nach dem Nivellieren oder nachdem die Platten geschnitten und laminiert wurden, was sie zur Kategorie mit den höchsten Korrekturkosten macht. Kanten- und Verbindungsschäden sind die kleinsten, aber am schnellsten zu behebenden Schäden, da es sich eher um eine mechanische Einstellung als um ein chemisches Problem handelt. Vier der sechs Kategorien können mit Instrumenten geschützt werden – Streifentemperatur, Foliengewicht, Farbmessung und Spannungsprotokollierung – statt mit der Beurteilung durch den Bediener. Das ist das Argument dafür, die Messung als Teil der Produktlinie und nicht als nachträglichen Gedanken zu kaufen.
Abstimmung der Linie auf das Produkt: Standardbeschichtung im Vergleich zu Feuerschutzregister A2
Für völlig unterschiedliche Produkte können zwei Spulenlinien mit ähnlichem Preis gebaut werden. Der folgende Vergleich bewertet sechs Dimensionen, die Käufer normalerweise gegeneinander abwägen.
Das Radar vergleicht eine standardmäßige PE- oder PVDF-Coil-Beschichtungslinie mit einer Linie, die für die Produktion von Coil-Verbundwerkstoffen mit Brandschutzklasse A2 konfiguriert ist, und bewertet dabei sechs Dimensionen mit 0 bis 10. Die Standardlinie gewinnt in puncto Liniengeschwindigkeit, Folienaufbauflexibilität und Energieeffizienz, da sie einfachere chemische Prozesse durchführt und Rezepturen schneller wechselt. Die A2-Konfiguration überzeugt in puncto Brandleistung und Umrüstflexibilität, da sie typischerweise einen feuerfesten Kern mit der Aluminiumhaut in einem einzigen Durchgang kombiniert. Keine der Formen ist in absoluten Zahlen besser; Sie beschreiben lediglich unterschiedliche Produkte und unterschiedliche Märkte. In der Angebotsphase kommt es darauf an, dass die sechs Achsen anhand Ihres eigenen Produktmixes bewertet werden und nicht anhand eines generischen Benchmarks, da eine für die Außenverkleidung optimierte Linie schlecht zu einer Anlage passt, deren Farbe sich in jeder Schicht ändert. Wenn feuerbeständige Platten auf Ihrer Roadmap stehen, testen Sie die Haftungsachse am härtesten bei niedrigen Foliengewichten, wo sich mineralgefüllte Systeme anders verhalten als einfaches Polyester.
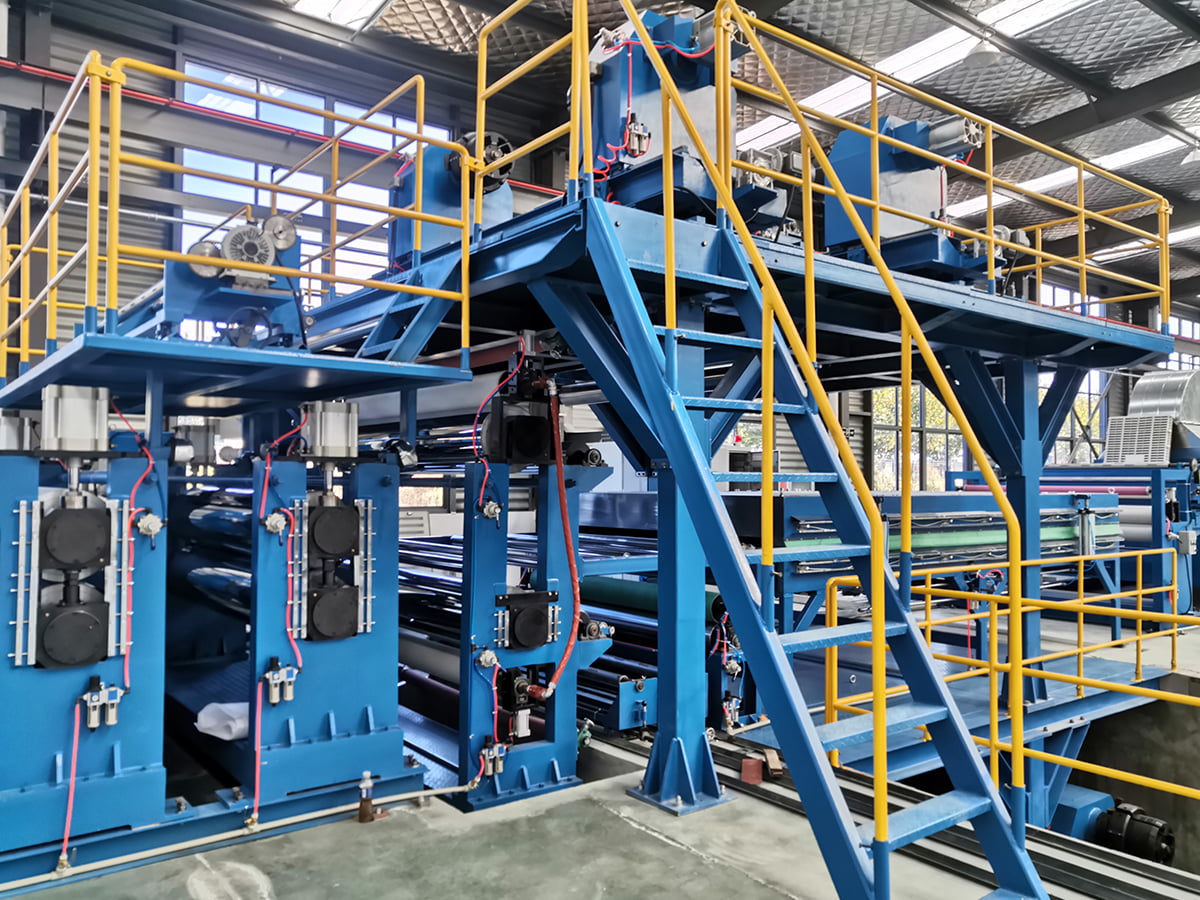
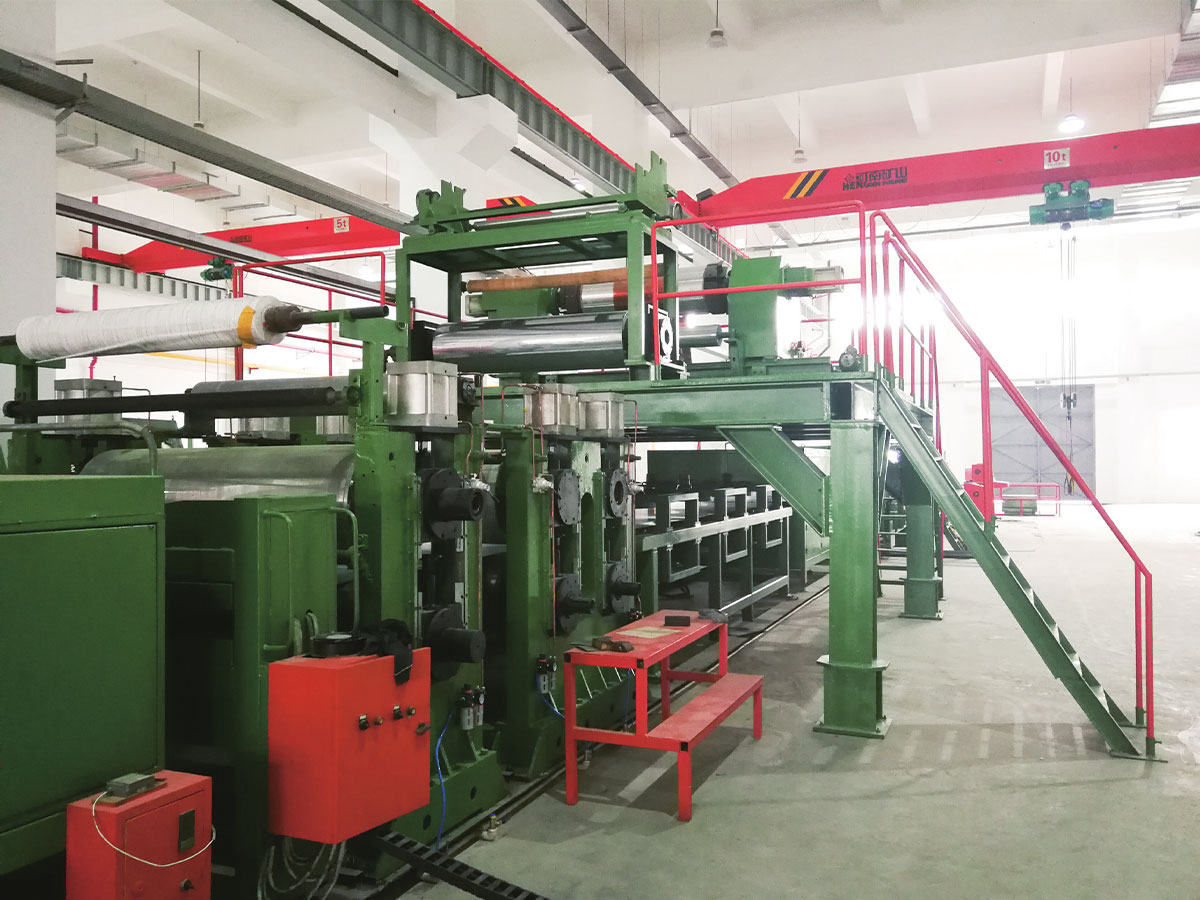
 A2-Coil-Produktionslinie/A2 ACP-Verbundlinie Ausrüstungszubehör Produkt anzeigen →
Toleranzen, die es wert sind, im Vertrag festgelegt zu werden
Ein Angebot, das nur Geschwindigkeit und Spulenbreite angibt, lässt die teuren Variablen offen. Die folgende Tabelle zeigt die Parameter, die es wert sind, als verifizierte Akzeptanzkriterien angegeben zu werden, zusammen mit der Methode, mit der sie jeweils überprüft werden.
| Parameter | Praktisches Band | Warum es wichtig ist | So überprüfen Sie |
|---|---|---|---|
| Beschichtungsfilmaufbau | Zielwert plus oder minus 2 Mikrometer | Legt Glanz, Farbe und Garantiedauer fest | Streifengewichtstest oder RFA |
| Spitzentemperatur des Metalls | 224 bis 232 Grad Celsius | Bei unzureichender Aushärtung wird die Haftung geschwächt, bei zu starker Aushärtung wird der Film spröde | Thermoetikettenstreifen auf jeder Spule |
| Liniengeschwindigkeit stability | Innerhalb von 3 Prozent der eingestellten Geschwindigkeit | Geschwindigkeitsschwankungen verändern die Aufbau- und Verweilzeit des Films | Fahrtentrendprotokoll über 8 Stunden |
| Ebenheit des Streifens nach dem Nivellieren | 0 bis 3 I-Einheiten | Welligkeit tritt erst nach dem Biegen und Laminieren auf | Gerade Kante auf einem flachen Teller |
| Zykluszeit des Spleißgeräts | 45 bis 90 Sekunden bei voller Geschwindigkeit | Bestimmt die Schrottlänge und das Speichervolumen | Zeitgesteuerter Lauf während der Abnahme |
Alles, was hier nicht aufgeführt ist, ist immer noch verhandelbar, aber es ist viel einfacher, vor dem Einfädeln der ersten Spule zu verhandeln.
Eine kurze Checkliste für die Vorbestellung
Nutzen Sie die Liste unten als Filter, bevor Sie einen Lieferanten in die engere Auswahl nehmen, unabhängig davon, ob es sich um eine Beschichtungslinie, eine Verbundlinie oder eine einzelne zugehörige Maschine handelt.
- Senden Sie echte Spulenmuster, einschließlich der Legierung und Härte, die Sie verarbeiten möchten, und nicht nur Walzzertifikate.
- Fordern Sie ein aufgezeichnetes Bandtemperaturprofil bei drei Liniengeschwindigkeiten an, nicht bei einer.
- Bestätigen Sie die Rezeptwechselzeit zwischen Ihren beiden gängigsten Produkten.
- Vereinbaren Sie vor dem Versand die Akzeptanzmethode für Folienaufbau, Haftung und Farbe.
- Prüfen Sie, welche Ersatzteile vor Ort vorrätig sind und wie der Remote-Support erfolgt.
- Bestätigen Sie, ob ein Lieferant auch A2-Kern, beschichtete Aluminiumspule und Klebefolie liefern kann, da eine einzige Quelle die Inbetriebnahmeschleife verkürzt.
Der beste Zeitpunkt, diese Fragen zu stellen, ist vor der Bestellung, wenn Ingenieure noch Einfluss und Optionen haben. Wenn Sie eine zweite Meinung zu einem bestimmten Produkt wünschen – beschichtetes Coil, feuerbeständiges Verbundcoil, Bodenbelag oder Lederleitungen – ist der schnellste Weg hier Senden Sie Ihre Sollvorgabe an unsere Verfahrenstechniker und lassen Sie sie mit einer Prozessroute statt einer Katalogseite antworten.