
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Extrusionsblasfolie ist das vorherrschende Verfahren zur Herstellung von Kunststofffolien für Verpackungs-, Landwirtschafts- und Industrieanwendungen. Das Verfahren wird bevorzugt, da es eine kontinuierliche Schlauchfolie mit ausgewogener Festigkeit in Maschinen- und Querrichtung, guter Siegelbarkeit und optischer Klarheit erzeugt. Wenn Sie eine Blasfolienanlage spezifizieren oder nachgelagerte Verarbeitungsvorgänge planen, hilft Ihnen das Verständnis der Kernmechanik, der Gerätekonfigurationen und des Materialverhaltens dabei, kostspielige Fehlanpassungen zu vermeiden. In diesem Artikel wird erklärt, wie die Blasfolienextrusion funktioniert, welche Variablen wichtig sind und wie eine nachgeschaltete Laminierung die Leistung der Folie steigern kann.
So funktioniert Extrusionsblasfolie
Die Blasfolienextrusion beginnt mit der Zuführung von Polymerpellets in einen Trichter. Eine rotierende Schnecke in einem beheizten Zylinder schmilzt, mischt und fördert das Polymer. Die Schmelze durchläuft einen Filter, um Verunreinigungen zu entfernen, und gelangt dann in eine ringförmige (kreisförmige) Düse. Beim Austritt aus der Düse bildet die Schmelze ein dickwandiges Rohr. Durch die Mitte der Matrize wird Luft eingeleitet, wodurch der Schlauch zu einer Blase aufgeblasen wird. Die Blase wird durch einen Luftring gekühlt, während sie nach oben gezogen wird. Oben wird die Luftblase durch kollabierende Walzen zu einer flachliegenden Folie flachgedrückt, die dann zu Rollen aufgewickelt wird.
- Zufuhr und Schmelzen: Pellets gelangen in den Extruder; Hitze und Scherung verwandeln sie in eine homogene Schmelze.
- Filtration: Ein Siebpaket oder ein kontinuierlicher Filter entfernt Gele und Fremdpartikel.
- Düsenextrusion: Die Schmelze fließt durch einen Spiraldorn oder eine ähnliche Düse, um einen gleichmäßigen Schlauch zu bilden.
- Blasenaufblasen: Innenluftdruck dehnt den Schlauch aus; Ein externer Luftring kühlt es.
- Kollabieren und Aufwickeln: Führungsrollen kollabieren die Blase; Bei Bedarf wird die Folie geschlitzt und aufgewickelt.
Das Aufblasverhältnis (BUR), das Verhältnis des endgültigen Blasendurchmessers zum Düsendurchmesser, liegt typischerweise zwischen 1,5 und 4,0. Die Höhe der Frostlinie, an der sich der Film verfestigt, beeinflusst die Kristallinität und die optischen Eigenschaften. Diese beiden Variablen werden angepasst, um Stärke, Trübung und Leistung auszugleichen.
Gängige Blasfolienkonfigurationen
Für einfache Folien bleiben einschichtige Anlagen kostengünstig, für anspruchsvolle Anwendungen ist die mehrschichtige Coextrusion jedoch zum Standard geworden. Die folgende Tabelle fasst typische Konfigurationen zusammen.
| Konfiguration | Typischer Schichtaufbau | Hauptvorteile |
|---|---|---|
| Monoschicht | Ein Extruder | Niedrigste Kosten, einfache Bedienung, geeignet für Allzweckbeutel und -beutel |
| ABA (dreischichtig) | Zwei Extruder, einer geteilt | Verbesserte Festigkeit und Barriere bei geringeren Materialkosten; Die äußeren Schichten können aus reinem Harz bestehen |
| Fünfschichtig | Drei bis fünf Extruder | Präzise Kontrolle von Barriere-, Siegel- und Zähigkeitsschichten; Wird für Lebensmittelverpackungen und medizinische Folien verwendet |
| Mini-Blasfolie | Kompakt ein- oder mehrschichtig | Labor- und Kleinserienfertigung; schneller Wechsel für Materialversuche |
Die Wahl einer Konfiguration hängt von der erforderlichen Barriere, Steifigkeit, dem Dichtungsverhalten und dem Budget ab. Mehr Schichten erhöhen die Flexibilität, erhöhen aber auch die Komplexität des Düsendesigns, der Luftringsteuerung und der Wartung.
Materialien, die bei der Blasfolienextrusion verwendet werden
Die Auswahl des Harzes bestimmt die Folienleistung mehr als jeder andere einzelne Faktor. Zu den gängigen Noten gehören:
- LDPE: gute Schmelzfestigkeit, einfache Verarbeitung, mäßige Klarheit.
- LLDPE: höhere Zähigkeit und Durchstoßfestigkeit; oft mit LDPE gemischt.
- HDPE: hohe Steifigkeit und Feuchtigkeitsbarriere; Wird für dünne Folien und Beutel verwendet.
- mLLDPE: überlegene Festigkeit und Siegelbarkeit bei geringerer Dicke.
- EVA: verbesserte Flexibilität und Abdichtung bei niedrigen Temperaturen.
- Ionomere und Spezialcopolymere: hervorragende Öl- und Fettbeständigkeit für Lebensmittelverpackungen.
Additive wie Gleitmittel, Antiblockmittel und Antioxidantien werden häufig in das Harz eingemischt, um Reibung, Blockierung und Zersetzung zu kontrollieren. Bei mehrschichtigen Folien kann jede Schicht ein anderes Harz verwenden, um die angestrebte Ausgewogenheit der Eigenschaften zu erreichen.
Kritische Prozessvariablen, die sich auf die Filmqualität auswirken
Bediener passen mehrere Variablen an, um eine gleichbleibende Filmqualität aufrechtzuerhalten. Kleine Abweichungen können zu Dickenschwankungen, Gelen oder Falten führen.
- Aufblasverhältnis (BUR): Ein höheres BUR erhöht die Querfestigkeit, kann jedoch die Blasenstabilität verringern.
- Frostlinienhöhe (FLH): Eine niedrigere FLH verbessert die Klarheit, kann jedoch die Reißfestigkeit verringern.
- Abkühlgeschwindigkeit: Eine schnellere Abkühlung verringert die Kristallinität und verbessert so die Zähigkeit und Transparenz.
- Abzugsgeschwindigkeit: Gleicht die Ausgabe mit der gewünschten Dicke aus; Zu hoch kann zu Zugresonanzen führen.
- Düsenspalt und Temperatur: Beeinflussen den Schmelzedruck und die Gleichmäßigkeit des Films.
- Interne Blasenkühlung (IBC): Erhöht die Leistung und stabilisiert die Blase für Hochgeschwindigkeitslinien.
Die Überwachung der Dicke mit einem Scanner und die Anpassung der Luftringgeometrie gehören in modernen Anlagen zur Standardpraxis. Ohne Regelung im geschlossenen Regelkreis kann die Dickenschwankung plus oder minus zehn Prozent überschreiten, was zu Harzverschwendung und Problemen bei der Weiterverarbeitung führt.
Anwendungen von Blasfolien
Blasfolien werden in vielen Branchen eingesetzt, da sie auf unterschiedliche Anforderungen an Dicke, Klarheit und Festigkeit zugeschnitten werden können.
- Verpackung: Tragetaschen, Einlagen, Lebensmittelfolie, Laminierfolien.
- Landwirtschaft: Gewächshausfolien, Silagebeutel, Mulchfolien.
- Medizin: sterile Barrierefolien, Infusionsbeutel.
- Konstruktion: Dampfsperren, temporäre Einfriedungen.
- Industrie: Oberflächenschutzfolien, Stretchfolie.
Viele dieser Anwendungen erfordern zusätzliche Konvertierungsschritte. Durch Drucken, Schneiden und Laminieren wird aus einer einfachen Blasfolie eine leistungsstarke Verpackungsstruktur.
Von der Blasfolie bis zur Laminierung und Beschichtung
Blasfolien dienen häufig als Substrat oder Siegelschicht in einem mehrschichtigen Aufbau. Um Barriereeigenschaften, Druckqualität oder mechanische Festigkeit zu verleihen, laminieren Verarbeiter die Folie mit anderen Materialien. Es werden lösungsmittelbasierte, lösungsmittelfreie und wasserbasierte Klebstoffe verwendet, aber die PUR-Laminierung (reaktives Polyurethan) hat aufgrund ihrer Leistung und geringeren Umweltbelastung an Aufmerksamkeit gewonnen.
Wenn Ihr Betrieb von der Folienproduktion zur flexiblen Verpackung übergeht, benötigen Sie möglicherweise eine PUR- und Folienlaminieranlage. Diese Linien vereinen das Abwickeln, den Klebstoffauftrag, das Trocknen bzw. Aushärten und das Aufwickeln in einem kontinuierlichen Prozess.
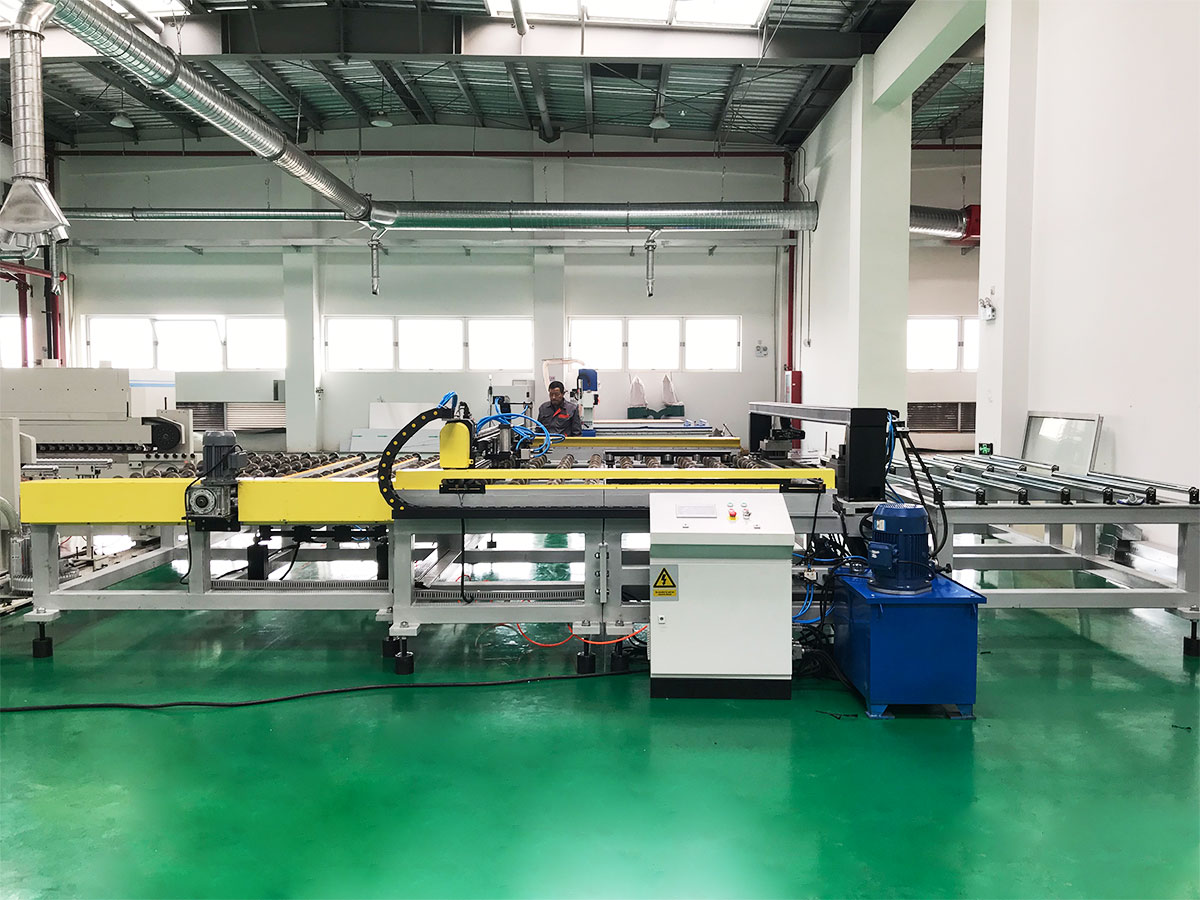
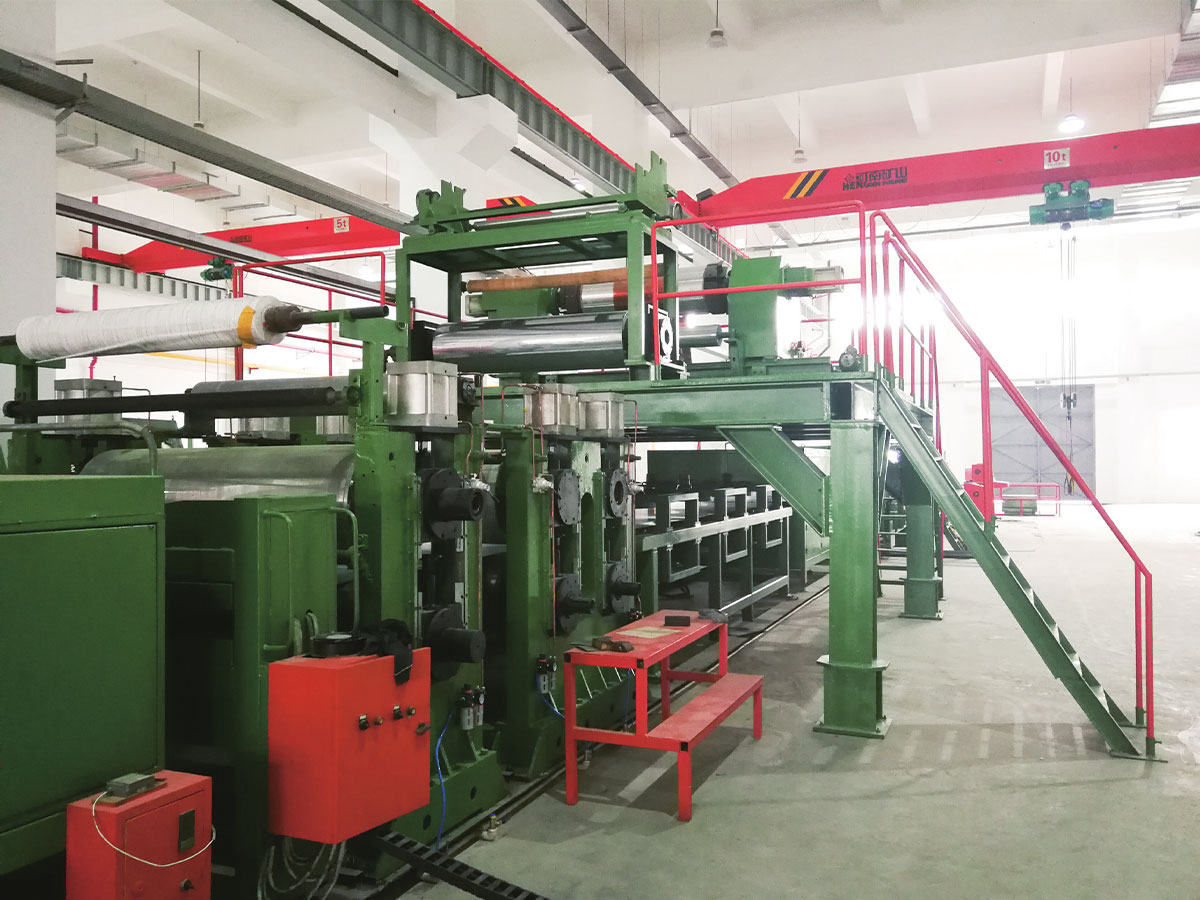
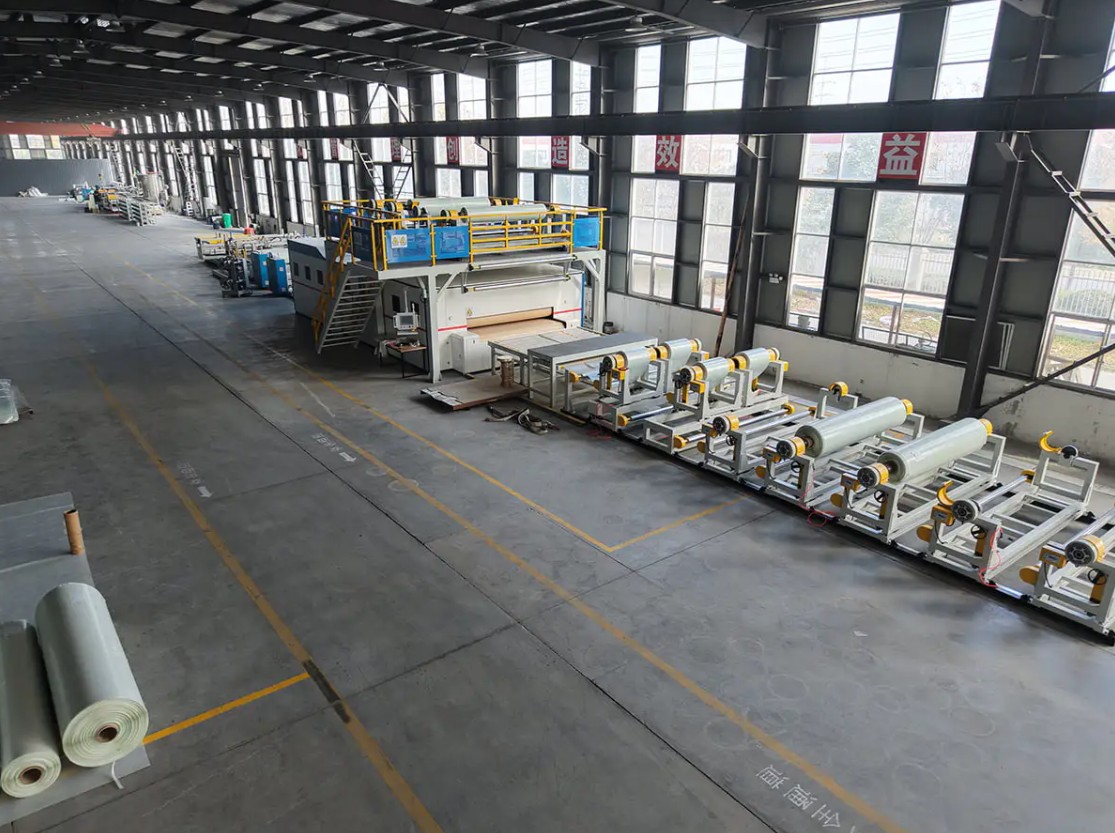
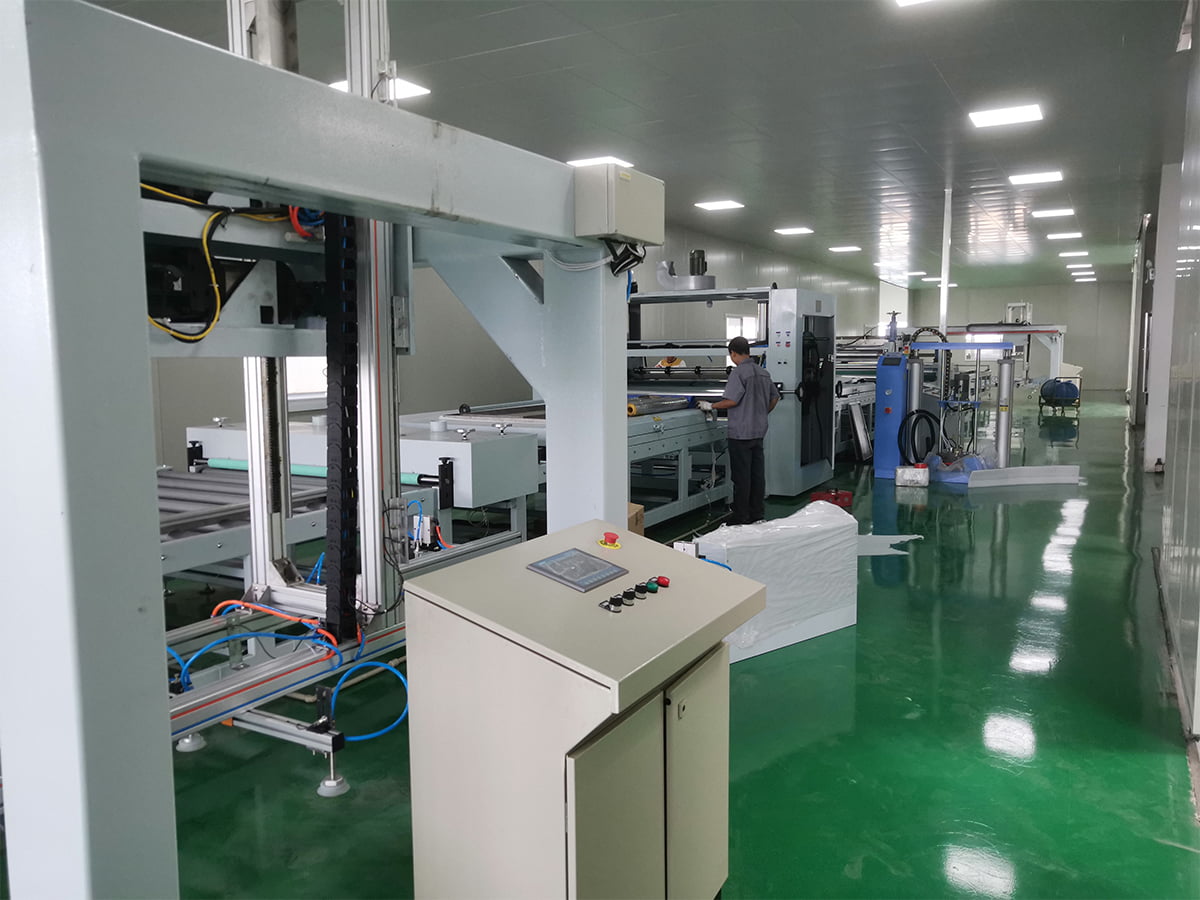 PUR-Beschichtungs- und Folienlaminieranlage Zur dauerhaften Laminierung von Panelfolien verwendet diese PUR-Linie feuchtigkeitshärtenden Klebstoff, um Dekor-, Schutz- oder Funktionsfolien auf Metall, Kunststoff, Holz oder Glas zu kleben. Produkt anzeigen →
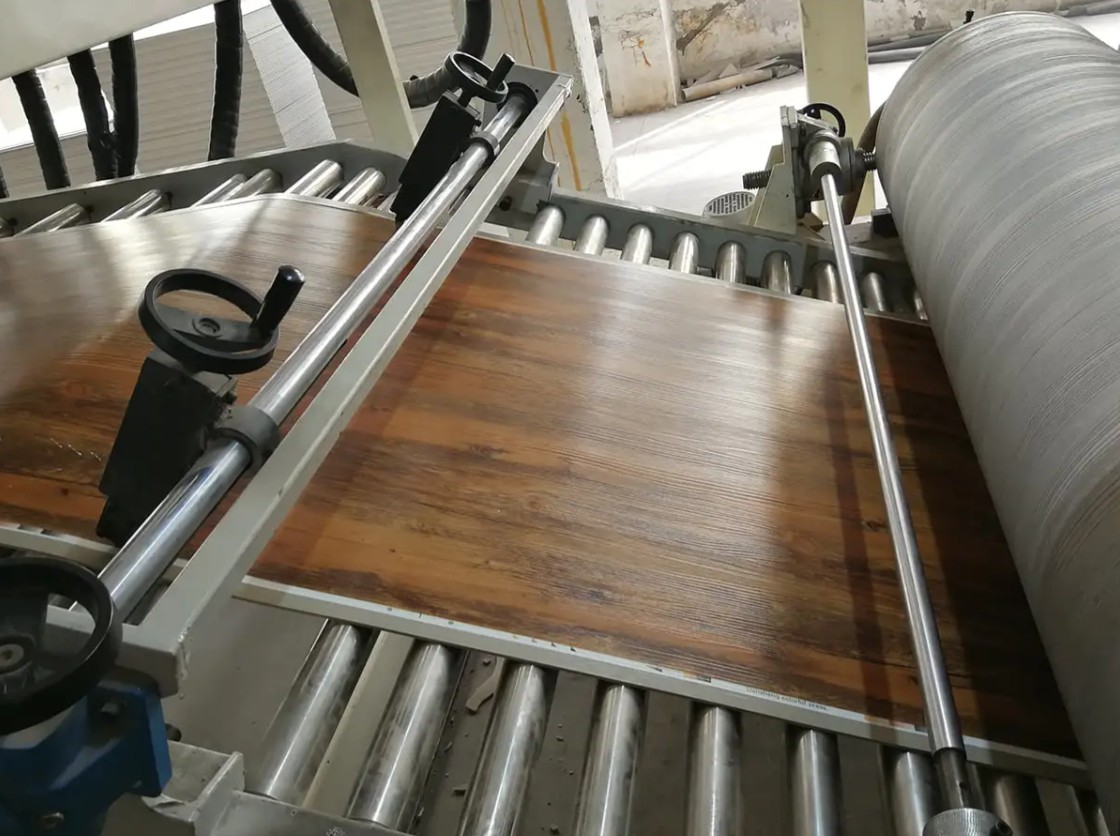
Für einfachere Strukturen kann eine spezielle Produktionslinie zur Folienlaminierung zwei oder mehr Folien durch Hitze, Klebstoff oder Extrusionsbeschichtung verbinden. Die Wahl hängt vom Klebstofftyp, der Geschwindigkeit und der Substratbreite ab.
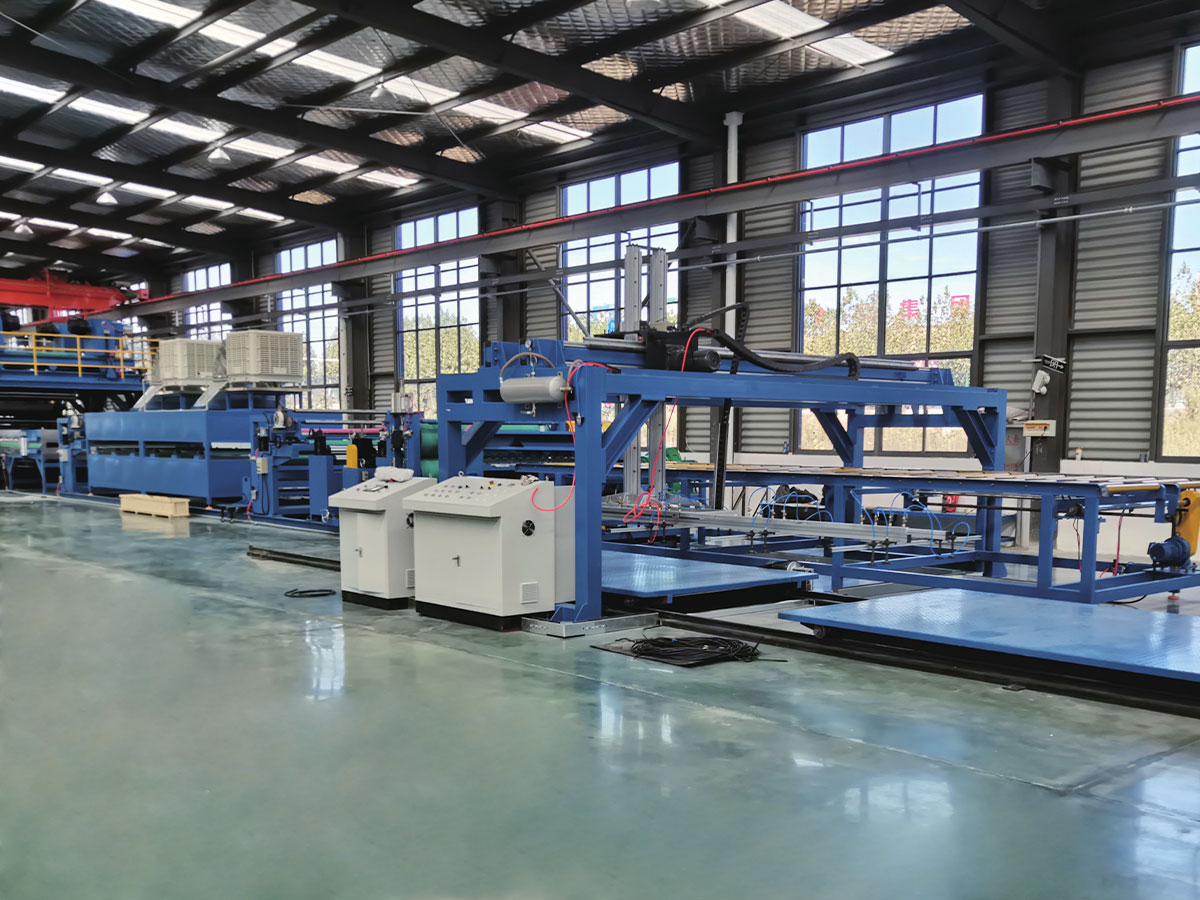
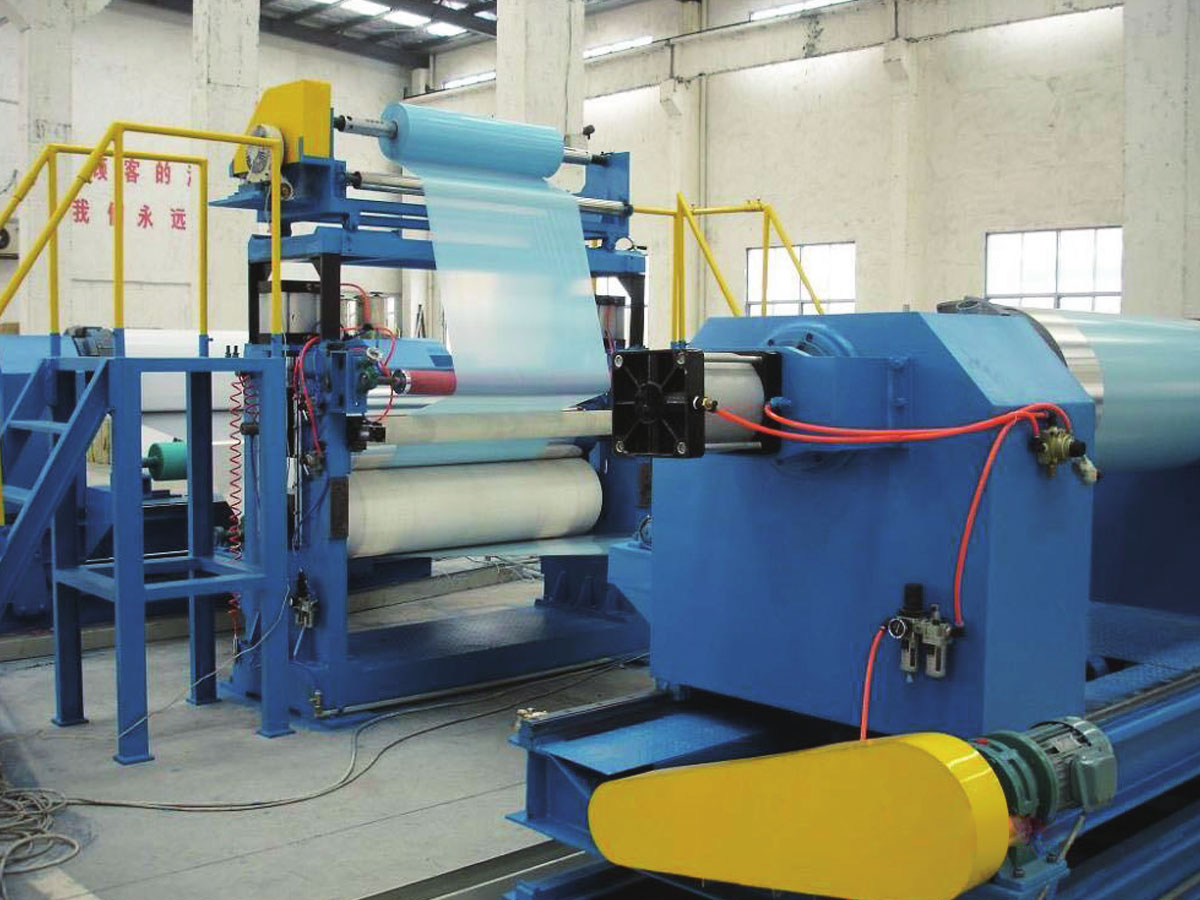 Produktionslinie für die Folienlaminierung Für einfachere Schutzfolienstrukturen bringt diese Linie PE-, PET- und Funktionsfolien mit präziser Spannungs- und Laminierungskontrolle auf Metall-, Glas-, Kunststoff- und Elektronikwerkstücke auf. Produkt anzeigen →
Diese nachgelagerten Schritte sind von entscheidender Bedeutung, da eine Blasfolie mit hervorragenden Zugeigenschaften immer noch versagen kann, wenn die Laminierungsbindung schwach ist oder der Klebstoff nicht kompatibel ist. Die Anpassung der Folienoberflächenenergie, der Klebstoffchemie und der Linienspannung ist Teil der Gerätespezifikation.
Überlegungen zum Kauf von Blasfolien- und Downstream-Anlagen
Beginnen Sie bei der Bewertung einer Blasfolienanlage mit dem Harz, das Sie verwenden möchten, und den Folieneigenschaften, die Sie erreichen müssen. Ausstoßrate, Folienbreite, Schichtanzahl und Dickenbereich definieren den Umfang der Grundausstattung. Hier sind die wichtigsten Fragen:
- Welche maximale und minimale Dicke benötigen Sie und bei welcher Breite?
- Werden Sie hohe LLDPE- oder mLLDPE-Werte verwenden? Diese erfordern unterschiedliche Schneckenkonstruktionen und Kühlleistungen.
- Benötigen Sie eine Inline-Oberflächenbehandlung wie eine Koronabehandlung zum Drucken oder Laminieren?
- Welche Dickentoleranz ist akzeptabel? Die Messung im geschlossenen Regelkreis erhöht die Kosten, reduziert jedoch den Abfall.
- Wie lässt sich die Linie in nachgeschaltete Laminier-, Druck- oder Beutelherstellungsgeräte integrieren?
Berücksichtigen Sie bei der anschließenden Laminierung den Klebstofftyp, die Aushärtungsanforderungen und die Kontrolle der Substratspannung. Eine Linie, die mit 50 Metern pro Minute gut läuft, kann bei 200 Metern pro Minute Schwierigkeiten haben, wenn der Trocknungs- oder Härtungsabschnitt zu klein ist. Auch die Verfügbarkeit von Ersatzteilen und die lokale Serviceunterstützung wirken sich auf die Gesamtbetriebskosten aus.
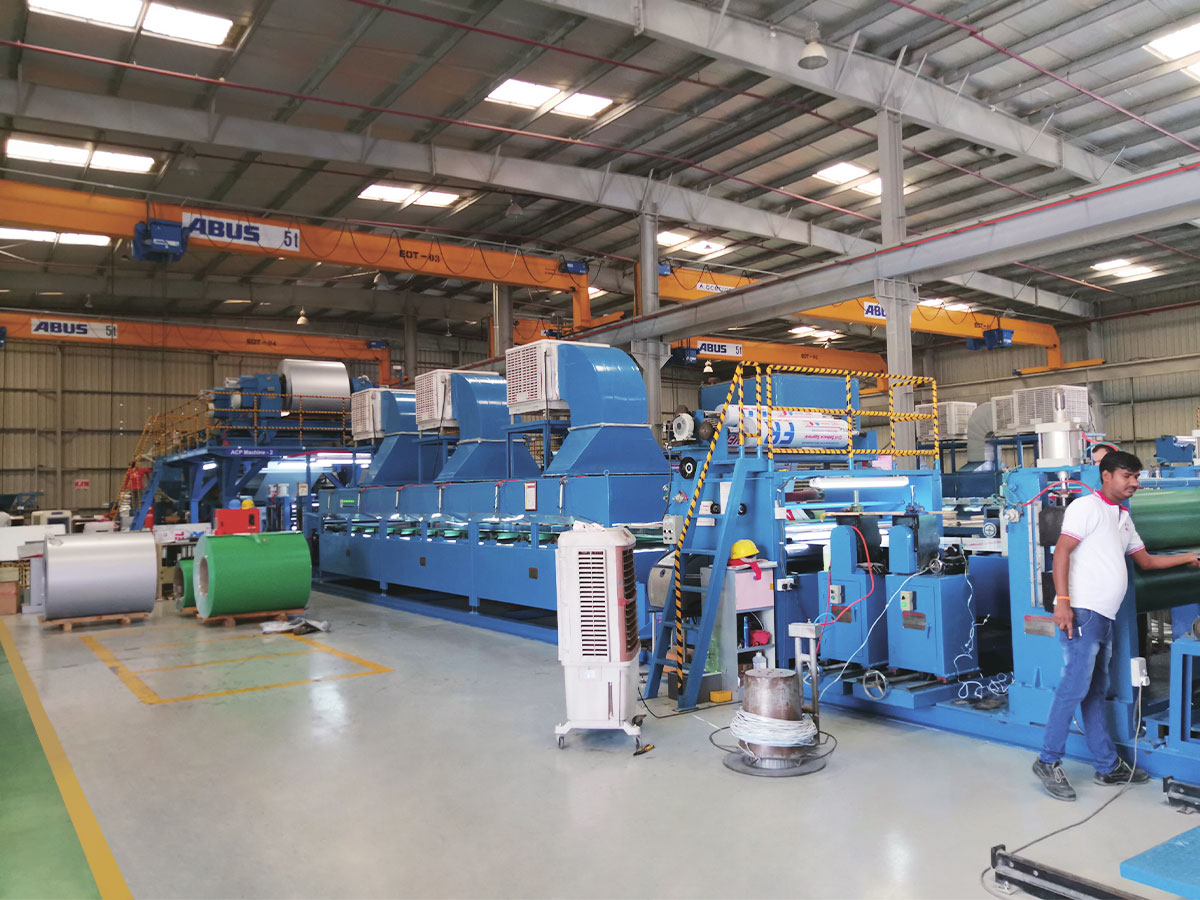
Wenn Ihre Produkt-Roadmap Verbundplatten, PVC-Laminate oder Spezialfolien umfasst, kann Ihnen ein Lieferant mit Erfahrung in mehreren Verbundprozessen dabei helfen, isolierte Ausrüstungsentscheidungen zu vermeiden. Beispielsweise wissen Unternehmen, die Anlagen für Metallverbundplatten und Folienlaminieranlagen bauen, wie Substrathandhabung, Spannung und Wärmeverlauf zusammenwirken.
Fazit
Extrusionsblasfolie bleibt ein zuverlässiges und anpassungsfähiges Verfahren zur Herstellung von Kunststofffolien mit einem breiten Eigenschaftsspektrum. Der Erfolg hängt vom Verständnis der Wechselwirkung zwischen Harz, Düsendesign, Kühlung und nachgelagerter Verarbeitung ab. Durch die Festlegung der richtigen Leitungskonfiguration und die Kontrolle kritischer Variablen wie BUR und Frostlinienhöhe können Sie eine gleichbleibende Qualität erreichen und Abfall reduzieren. Wenn Ihre Anwendung Laminierung, Beschichtung oder Verbundstrukturen erfordert, ist die Integration der richtigen nachgeschalteten Ausrüstung ebenso wichtig wie die Blasfolienanlage selbst. Ein Partner mit Erfahrung in mehreren Verbundprozessen kann Ihnen dabei helfen, diese Verbindungen effizient herzustellen.