
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Eine fünfschichtige SPC-Bodenbelagsanlage, die mit fünf bis sechs Metern pro Minute läuft, kann eine halbe Schicht an Leistung verlieren und nur eine Dickenabweichung von nur 0,1 mm aufweisen. Der Bediener sieht es an der fertigen Palette, nicht an der Matrize, und bis dahin hat der Extruder bereits mehrere hundert Meter nicht den Spezifikationen entsprechendes Brett geschoben. Das gleiche Muster zeigt sich auf CFRT-Bandlinien, PVC- und PU-Lederbeschichtungslinien und Metallverbund-Laminierlinien. Die Maschine ist in der Lage; Der Prozess wird einfach nicht schnell genug korrigiert.
Das ist der wahre Fall für die Automatisierung von Extrusionsmaschinen. Es geht nicht darum, Bediener auszutauschen, und es geht nicht darum, den teuersten Controller auf dem Markt zu kaufen. Es geht darum, die Kreisläufe zu schließen, die über Dicke, Haftung und Oberflächenqualität entscheiden, und zwar schnell genug, damit eine Korrektur erfolgt, bevor Material verschwendet wird. Alles Folgende folgt aus dieser einzigen Idee.
Was die Automatisierung von Extrusionsmaschinen tatsächlich abdeckt
Auf einer extrusionsbasierten Verbundlinie ist die Automatisierung eher ein Stapel von Regelkreisen als eine einzelne Funktion. Eine Linie kann an einer Stelle gut automatisiert und zwei Meter weiter unten vollständig manuell sein, weshalb zwei Fabriken mit ähnlicher Ausrüstung am Ende sehr unterschiedliche Erträge erzielen. Die wichtigsten Schleifen sind:
- Schmelzezuführung und -dosierung: gravimetrische oder volumetrische Zuführung von Harz, Füllstoff und Additiv, gehalten in einem schmalen Band, sodass die Schnecke nie einen Engpass ausgleichen muss.
- Schneckengeschwindigkeit und Schmelzedruck: Der Druck am Düseneingang ist die Zahl, die Aufschluss darüber gibt, was im Inneren des Zylinders passiert, und er sollte die Schneckengeschwindigkeit beeinflussen, nicht umgekehrt.
- Zylinder- und Düsentemperatur: Zonensteuerung mit ausreichender Auflösung, um die Schmelzviskosität über einen langen Zeitraum stabil zu halten, einschließlich Anlauf und Materialwechsel.
- Messgerätesteuerung: Ein Dicken- oder Flächengewichtsmessgerät, das die Einstellung der Düsenlippe, des Walzenspalts oder der Liniengeschwindigkeit berücksichtigt, sodass die Korrektur automatisch erfolgt und nicht vom Bediener eingeleitet wird.
- Geschwindigkeits- und Spannungssynchronisation: Abzug, Laminierwalzen, Prägewalzen und Wickler folgen einer Referenzreferenz, sodass die Bahn weder gedehnt noch durchhängt.
- Aufwickeln, Beschneiden und Kantenkontrolle: Aufwickeln mit konstanter Spannung und automatisches Kantenbeschneiden sorgen dafür, dass die fertige Rolle verkaufsfähig bleibt.
Diese Schlaufen befinden sich auf vier praktischen Ebenen. Bei der manuellen Steuerung muss der Bediener Messgeräte ablesen und Handräder drehen. Die Rezeptsteuerung mit offenem Regelkreis speichert die Einstellungen pro Produkt, reagiert jedoch nicht auf Abweichungen. Die Regelung mit einem Manometer oder Drucksensor korrigiert sich von selbst. Die umfassende Überwachung der Produktionslinie umfasst zusätzlich Datenprotokollierung, Alarme und Rückverfolgbarkeit, was normalerweise das Erste ist, was bei einem Kundenaudit gefragt wird.
Wo sich Automatisierung zuerst auszahlt
Die Automatisierungsbudgets sind begrenzt, daher ist die Reihenfolge der Ausgaben wichtiger als die Gesamtsumme. In den meisten Verbundwerkstoffanlagen amortisieren sich die Kosten für die Dicken- und Spannungsregelung schneller als alles andere, da sie Ausschuss und Qualitätsminderung angreifen, die jeden Tag in der Bilanz sichtbar sind. Rüstzeit und Energieverbrauch stehen meist an zweiter Stelle.
| Regelkreis | Manueller Betrieb | Betrieb im geschlossenen Regelkreis | Wichtigster finanzieller Effekt |
|---|---|---|---|
| Dicke und Flächengewicht | Korrektur, nachdem die Drift entdeckt wurde | Kontinuierliche Korrektur anhand des Pegelsignals | Weniger Ausschuss, weniger Qualitätsverlust, mehr verkaufsfähige Meter |
| Schmelzedruck und Schneckengeschwindigkeit | Anpassungen bei Druckschwankungen | Der Druck wird als Regelgröße gehalten | Stabile Abmessungen, weniger Anlaufausschuss |
| Bahnspannung | Sichtbares Durchhängen oder Dehnen bei höheren Geschwindigkeiten | Spannung wird durch Rückmeldung des Tänzers oder der Kraftmesszelle gehalten | Weniger Falten, bessere Haftung, weniger Brüche |
| Temperaturzoneneinteilung | Die Messwerte schwanken, wenn sich die Umgebungsbedingungen ändern | PID-Steuerung für jede Zone | Konsistente Oberflächenbeschaffenheit über alle Schichten hinweg |
| Rezeptumstellung | Handeingestellte Werte, mehrere Probezähler | Gespeicherte Parameter werden in einem Schritt abgerufen | Kürzere Ausfallzeiten zwischen Produktqualitäten |
Eine einfache Möglichkeit, die Ausgaben zu bemessen, besteht darin, die Ausschussrate und die Downgrade-Rate für einen Monat zu messen und dann abzuschätzen, wie viel davon jeweils durch Schwankungen in der Dicke, Spannung oder Temperatur verursacht wird. Eine Automatisierung, die die Hälfte dieser Schwankungen beseitigt, amortisiert sich in der Regel innerhalb von zwei Jahren auf einer Linie, die im Zwei- oder Dreischichtbetrieb läuft.
Anpassen des Automatisierungsgrads an das von Ihnen hergestellte Produkt
Unterschiedliche Extrusions- und Laminierprodukte legen den Schwerpunkt auf unterschiedliche Schlaufen. Ein Steuerungspaket, das für ein Material ideal ist, kann für ein anderes überdimensioniert oder einfach auf die falsche Variable ausgerichtet sein.
CFRT- und thermoplastische Verbundlinien
Bei Anlagen für endlosfaserverstärkte Thermoplaste auf PET- oder PP-Basis muss der Extruder das Polymer plastifizieren und das Faserroving in einem einzigen Durchgang imprägnieren. Die Stabilität des Schmelzedrucks und die Imprägniertemperatur entscheiden darüber, ob das Band vollständig durchnässt ist, während die Vorgarnspannung darüber entscheidet, ob die Faser dort bleibt, wo sie platziert wurde. Bei der Automatisierung geht es hier hauptsächlich darum, drei Variablen gleichzeitig bei steigender Liniengeschwindigkeit konstant zu halten und sie zu protokollieren, damit einem Kunden das Prozessfenster hinter einer gelieferten Rolle angezeigt werden kann.
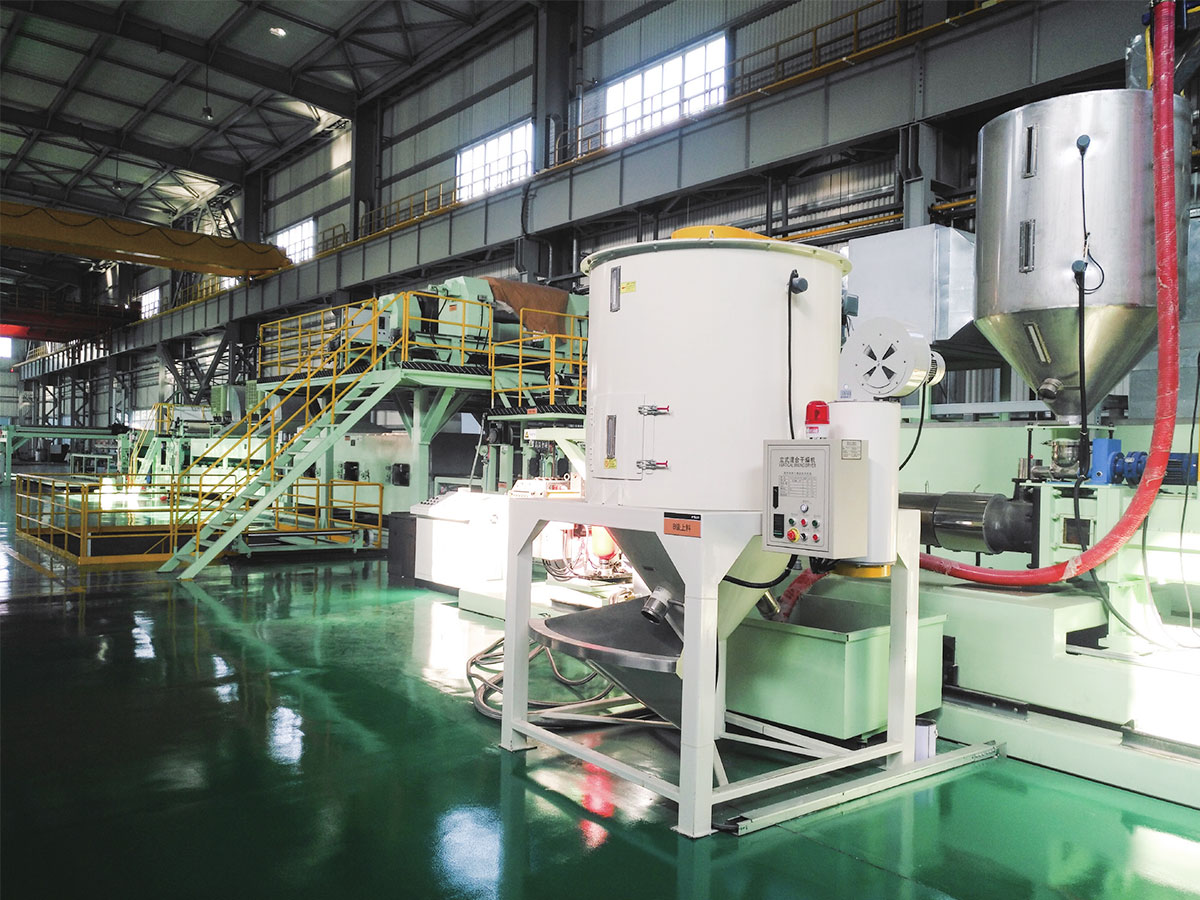
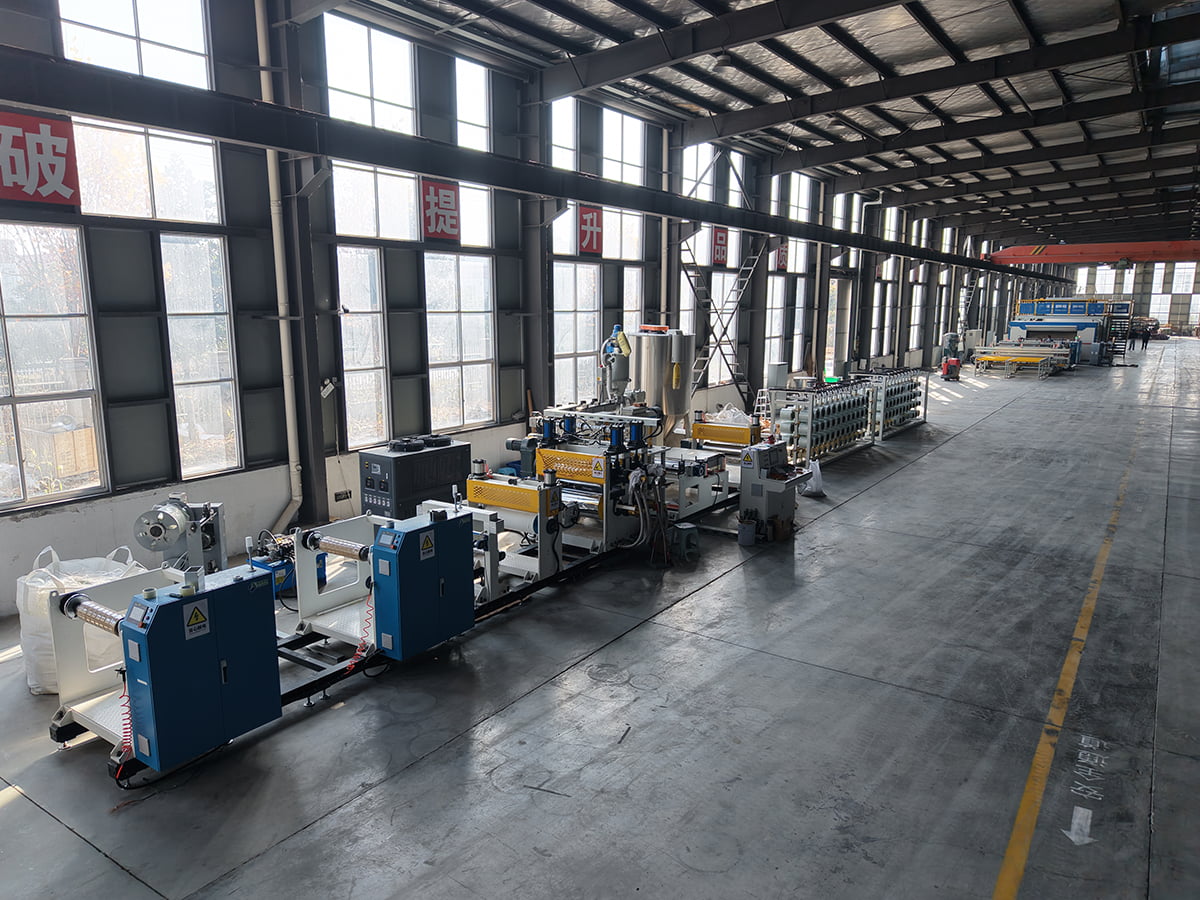 Produktionslinie für PET/PP-CFRT-Verbundwerkstoffe Sehen Sie sich diese OEM-PET/PP-CFRT-Produktionslinie für endlosfaserverstärkten Thermoplast an, bei der ein stabiler Schmelzedruck, eine Imprägniertemperatur und eine Vorgarnspannung eine gleichmäßige Bandproduktion unterstützen. Produkt anzeigen →
SPC-Bodenbeläge und PVC-Laminatlinien
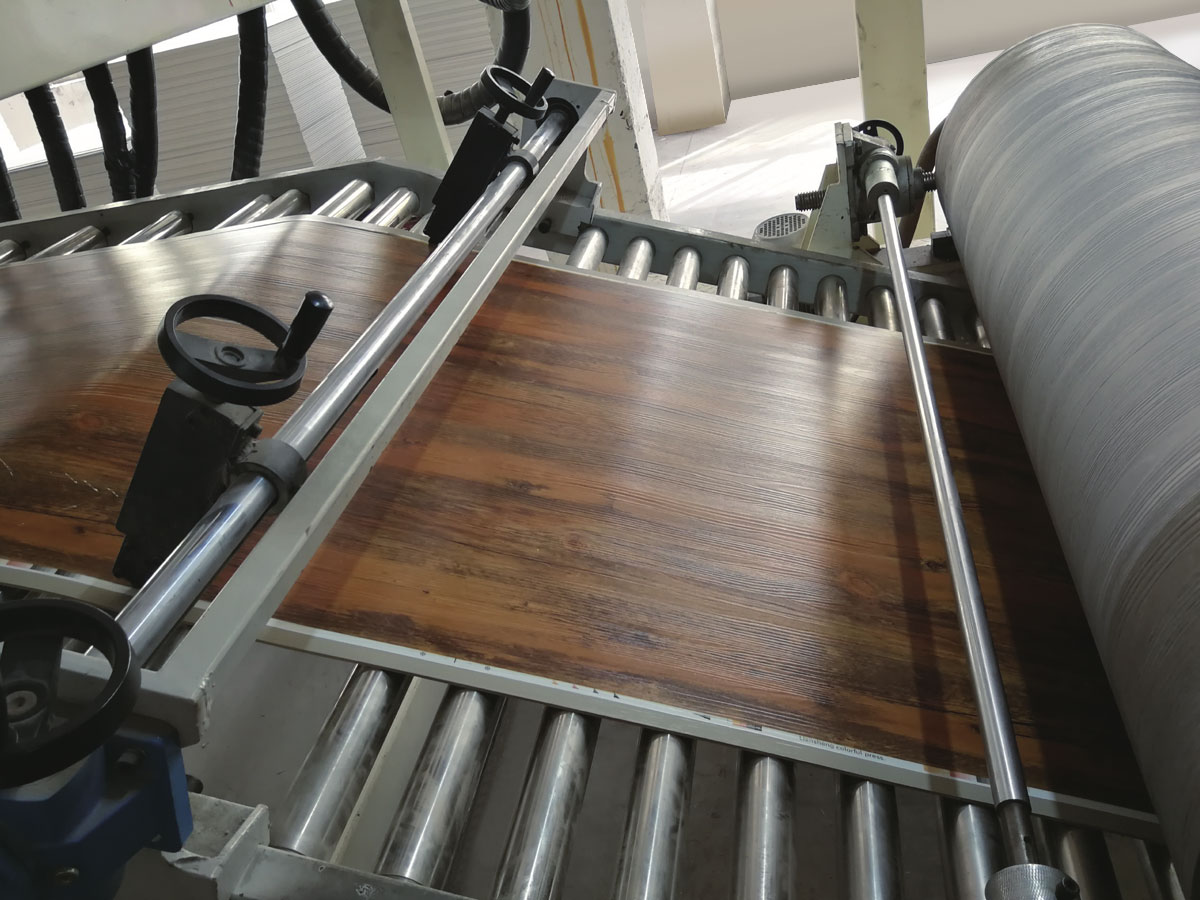
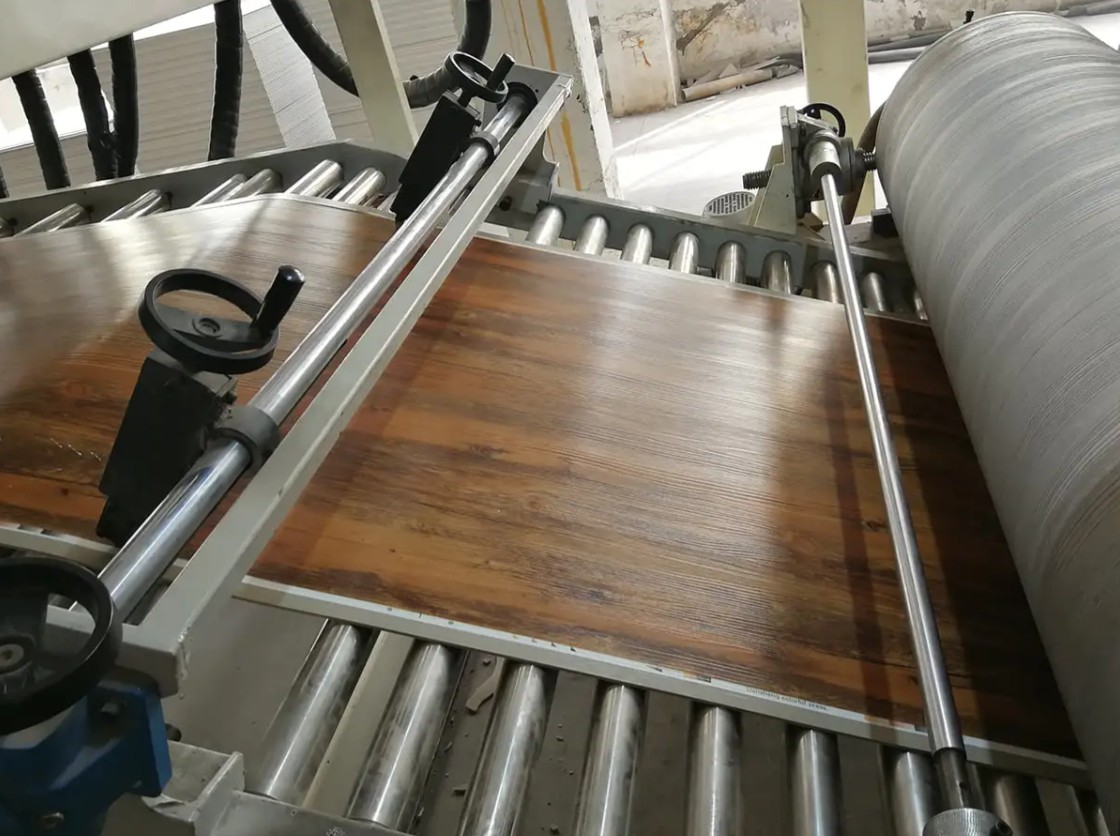
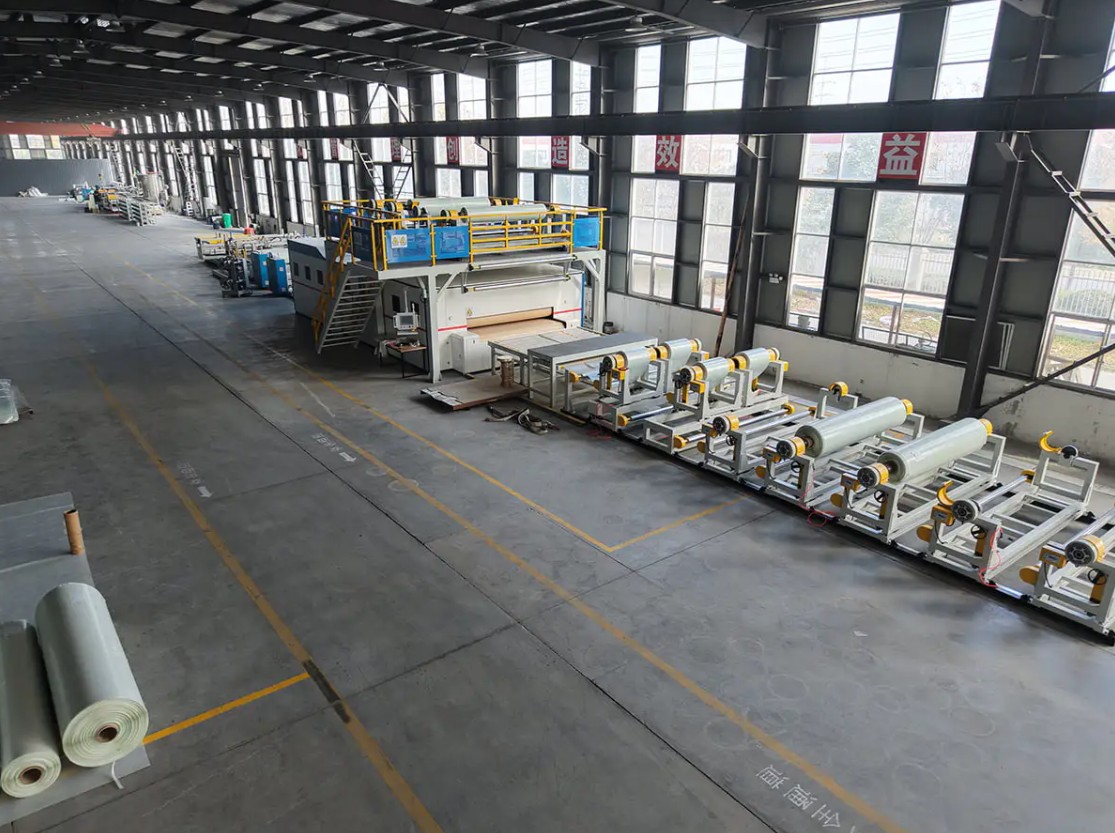
Die SPC-Plankenproduktion kombiniert einen Extruder mit einem Kalander und einer Laminierpartie. Die Dickenkontrolle beginnt an der Matrize, endet aber am Walzenspalt, und beide müssen aufeinander abgestimmt werden. Schwankungen in der Dichte, der Prägetiefe und der Laminiertemperatur sind die häufigsten Ursachen für Beschwerden von Käufern von Bodenbelägen. Die sinnvolle Automatisierung ist daher die Art, die den Walzenspalt und die Laminiertemperatur in einem geschlossenen Regelkreis und nicht per Handrad steuert. Käufer, die eine neue Linie planen, können sich in dieser Übersicht über die Produktionslinie für PVC-Laminatplatten den grundlegenden Prozessablauf ansehen, bevor sie sich auf den Kontrollumfang einigen.
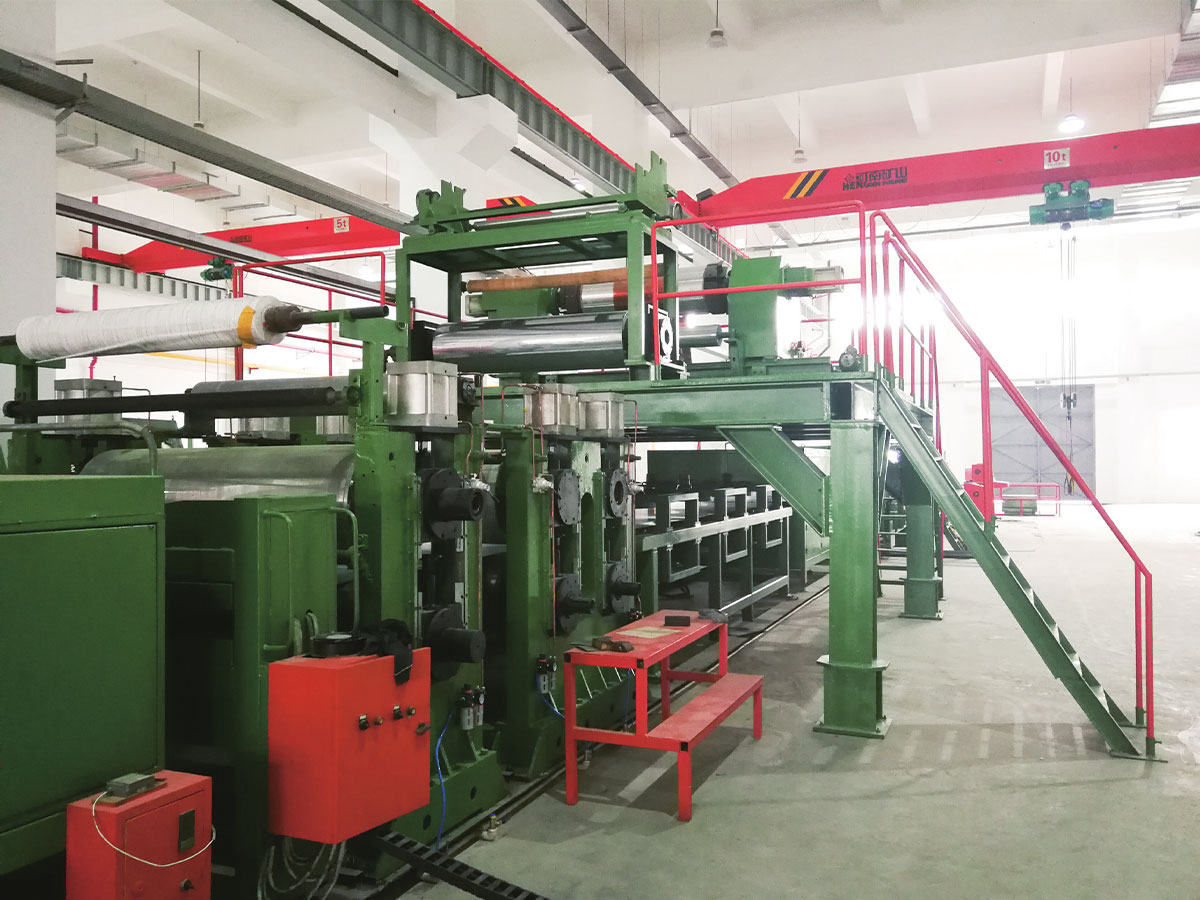
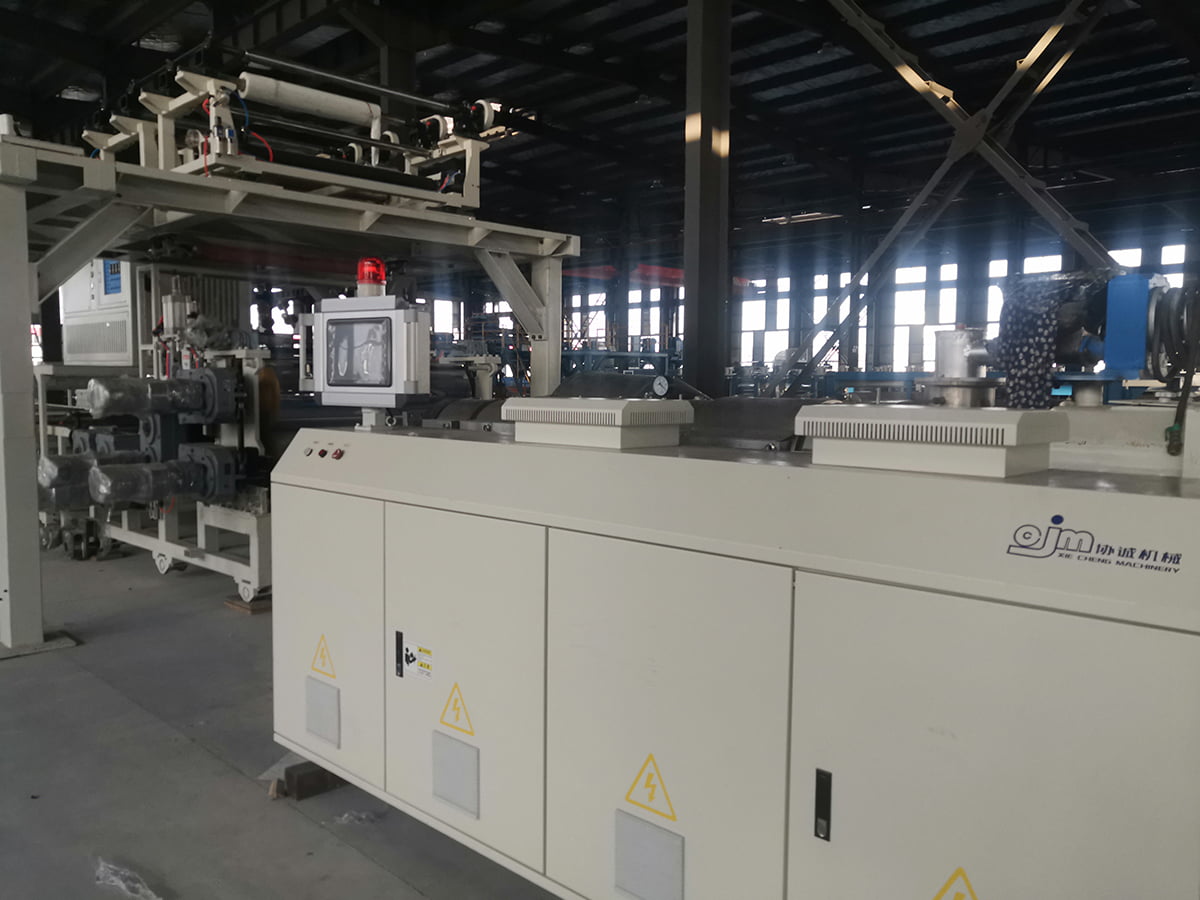 OEM-Produktionslinie für PVC/WPC/SPC-Bodenbeläge Sehen Sie sich diese OEM-SPC-Bodenbelagslinie für integriertes Extrudieren, Kalandrieren, Laminieren und Prägen mit einer Basisdickengenauigkeit von ±0,1 mm und SPS/HMI-Steuerung an. Produkt anzeigen →
Beschichtungslinien für PVC- und PU-Leder
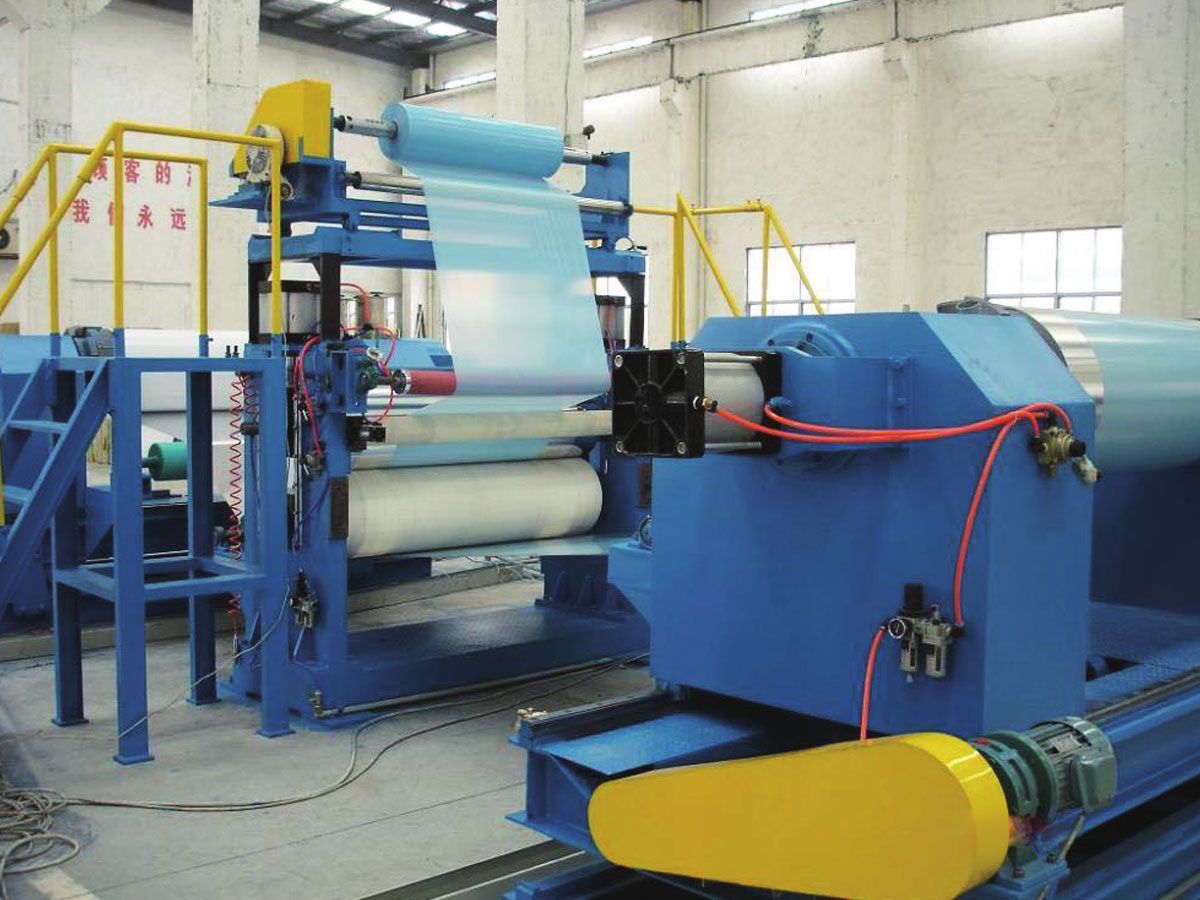
Beschichtungs- und Prägelinien hängen vom Beschichtungsgewicht und der Walzentemperatur ab. Ein Beschichtungskopf, der um einige Gramm pro Quadratmeter schwankt, führt nach dem Prägen zu sichtbaren Farbunterschieden, und das Lösen der Papierspannung, die zu Abweichungen führt, führt zu Registerfehlern. Das Beschichtungsgewicht im geschlossenen Regelkreis, die Temperatur der Prägewalze und die Mehrzonen-Spannungsregelung sind die drei Punkte, auf die es sich zu konzentrieren lohnt.
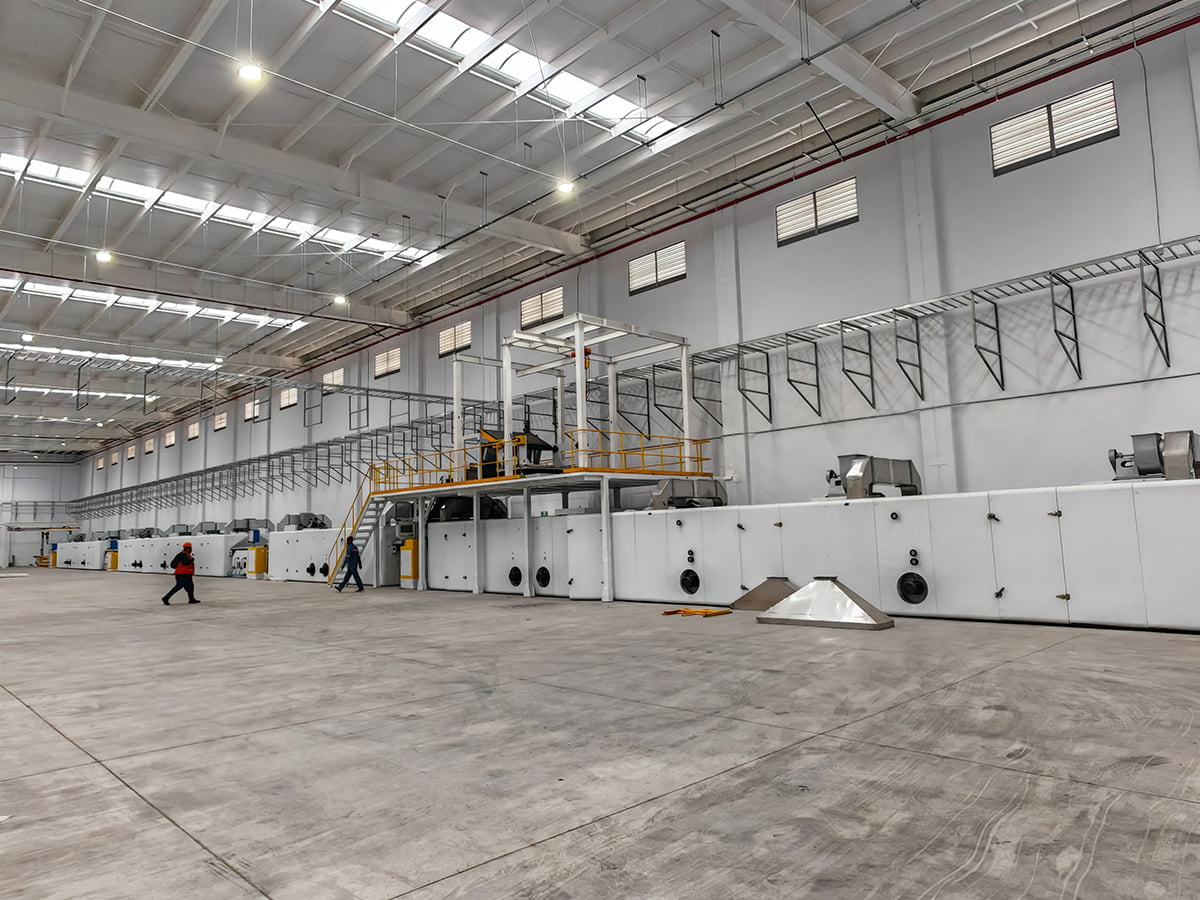 OEM-Präge- und Beschichtungslinie für PVC/PU-Leder Sehen Sie sich diese OEM-PVC/PU-Lederbeschichtungs- und Prägelinie an. Beschichtungsgewicht, Prägewalzentemperatur und Mehrzonen-Spannungsregelung sind der Schlüssel für eine gleichmäßige Ausgabe. Produkt anzeigen →
Metallverbundplatten- und Bandbeschichtungsanlagen
Diese Linien laminieren statt zu extrudieren, aber die Steuerungsarchitektur ist dieselbe: Temperatur der Laminierwalze, Spannung des Klebefilms, Liniengeschwindigkeit und Abzugssynchronisation. Da es sich bei der Ausgabe häufig um eine feuerbeständige Platte handelt, ist die Rückverfolgbarkeit ebenso wichtig wie die Toleranz. Eine protokollierte Aufzeichnung von Temperatur, Geschwindigkeit und Spannung pro Spule entscheidet häufig über das Bestehen oder Nichtbestehen eines Kundenaudits.
Was Sie in einen Kaufvertrag schreiben sollten
Die meisten Streitigkeiten im Bereich der Automatisierung gehen auf eine Spezifikation zurück, in der eine Controller-Marke und nichts anderes genannt wird. Diese Punkte sollten vor der Bestellung schriftlich festgelegt werden:
- Regelgrößen und Sensoren: Welche Regelkreise werden mit welchem Sensortyp, Reichweite und Genauigkeit geschlossen?
- Akzeptanztoleranzen: Die Dicke, das Beschichtungsgewicht oder das Spannband, das die Leine während eines beobachteten Laufs bei einer angegebenen Geschwindigkeit und einem bestimmten Material halten muss.
- Demonstrationsmaterial und Dauer: wie viele Meter, über wie viele Stunden, mit welcher Anfahr- und Umrüstsequenz.
- Rezeptverwaltung: Wie viele Produkte können gespeichert werden, wer darf Parameter bearbeiten und ob Änderungen protokolliert werden.
- Datenausgabe: Das Format der Produktionsaufzeichnungen und ob sie für ein Kundenaudit exportiert werden können.
- Offenheit der Steuerung: ob Programm, HMI-Bilder und Ersatzteilliste übergeben werden und ob die Integration von Drittanbietern zulässig ist.
- Fernzugriffs- und Servicebedingungen, einschließlich Reaktionszeiten und der mit der Linie gelieferten Ersatzteile.
Integrationsfehler, die Monate kosten
- Automatisierung des Extruders, Beibehaltung des manuellen Abzugs, sodass der geschlossene Kreislauf einen unkontrollierten Abschnitt stromabwärts bekämpft.
- Dimensionierung des Messgeräts für den Startbereich statt für den laufenden Bereich, wodurch die Auflösung genau dann begrenzt wird, wenn sie benötigt wird.
- Ignorieren des mechanischen Zustands: Eine verschlissene Schraube oder eine schlaffe Antriebskette können nicht durch bessere Software korrigiert werden.
- Die Wahl eines Controllers, den das örtliche Wartungsteam nicht warten kann, oder die Annahme eines gesperrten Programms ohne Dokumentation.
- Inbetriebnahme nur für eine Produktklasse, dann Feststellung, dass die nächste Sorte einen Regelbereich benötigt, den die Sensoren nicht abdecken können.
Automatisierung endet nicht am Schaltschrank
Unabhängig vom Steuerungspaket bleibt eine Linie nur dann produktiv, wenn die mechanische Seite, die Ersatzteile und das Prozesswissen verfügbar bleiben, wobei die Wahl des Lieferanten genauso wichtig ist wie die Hardware. JiangSu XieCheng Intelligent Equipment baut von seinem Standort in der Wirtschaftsentwicklungszone Jinhu, Huai'an, Jiangsu, Verbund- und Beschichtungslinien. Das Sortiment reicht von A2- und B1-Metallverbundplattenanlagen und Metallbandbeschichtungslinien bis hin zu CFRT-, SPC-Bodenbelags- und PVC/PU-Lederlinien sowie nicht standardmäßiger Ausrüstung für Prozesse, die Standardmaschinen nicht abdecken können. Die dahinter stehende Gruppe betreibt ein provinzielles Forschungszentrum für Ingenieurtechnologie für feuerfeste Aluminium-Verbundplatten der Güteklasse A2 und deren Produktionsanlagen, und ihre Produktionslinie für A2-Aluminium-Verbundplatten wurde als erste große Ausrüstung auf Provinzebene anerkannt. Das Unternehmen liefert auch feuerfeste A2-Kernspulen, beschichtete Aluminiumspulen und Polymerklebefolien. Dies ist wichtig, wenn eine neue Linie passende Rohstoffe anstelle einer Suche nach Versuch und Irrtum benötigt.
Nach der Auslieferung verteilt sich der Support auf Ferndiagnose, Vor-Ort-Service und Ersatzteilversorgung. Bevor eine Linie spezifiziert wird, lohnt es sich, die Produktspezifikation, die Zielgeschwindigkeit und das geforderte Toleranzband an den Ausrüster zu senden und nach einem dazu passenden Kontrollumfang zu fragen, denn das Gespräch verrät meist mehr als jede Broschüre. Sie können es über unsere Kontaktseite starten.