
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

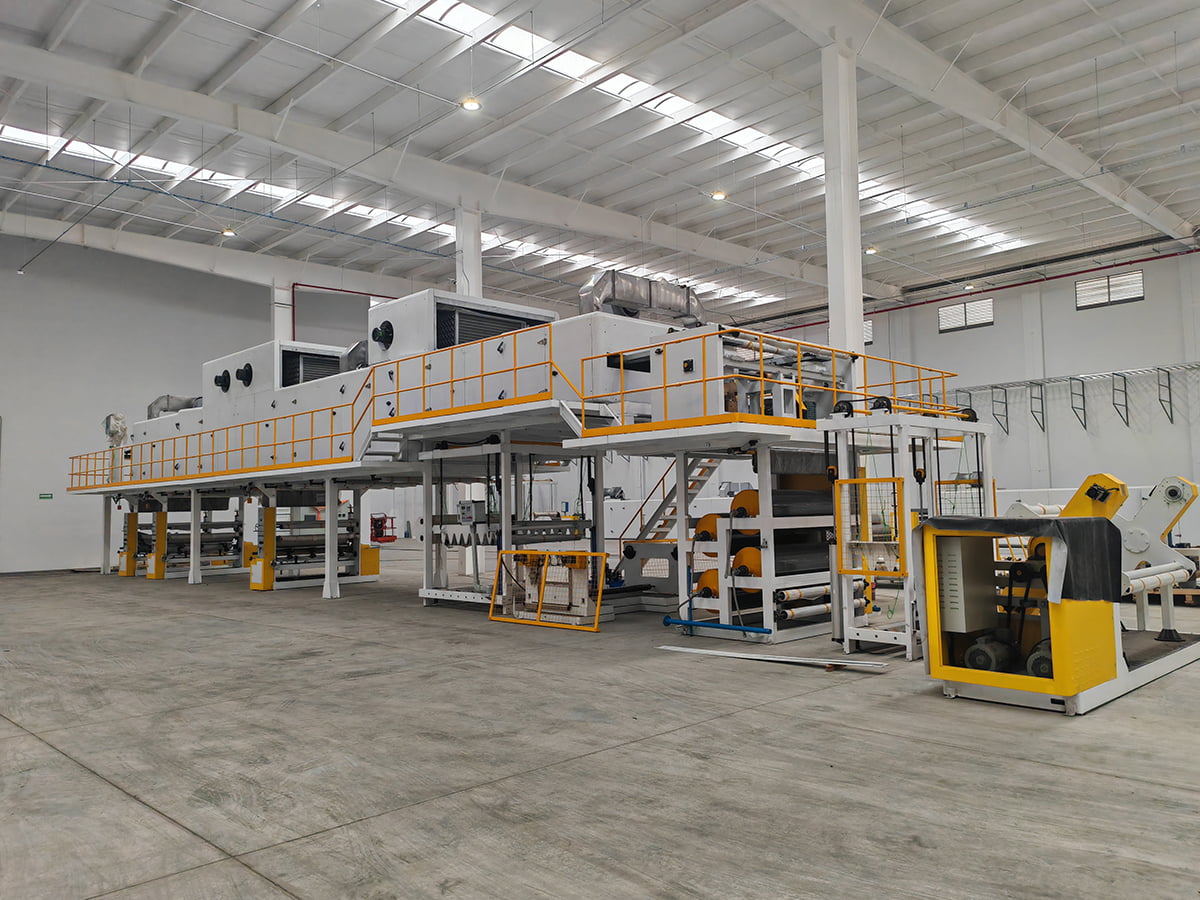
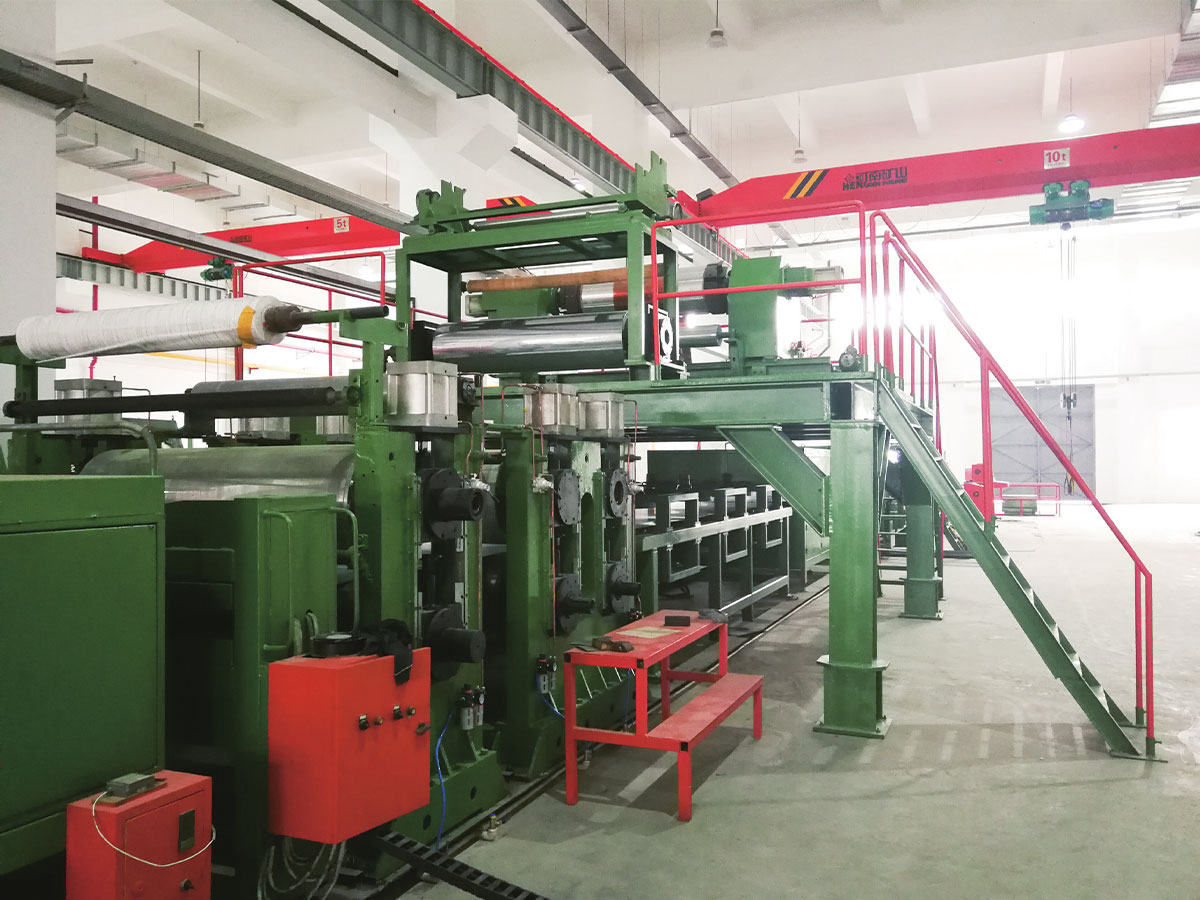
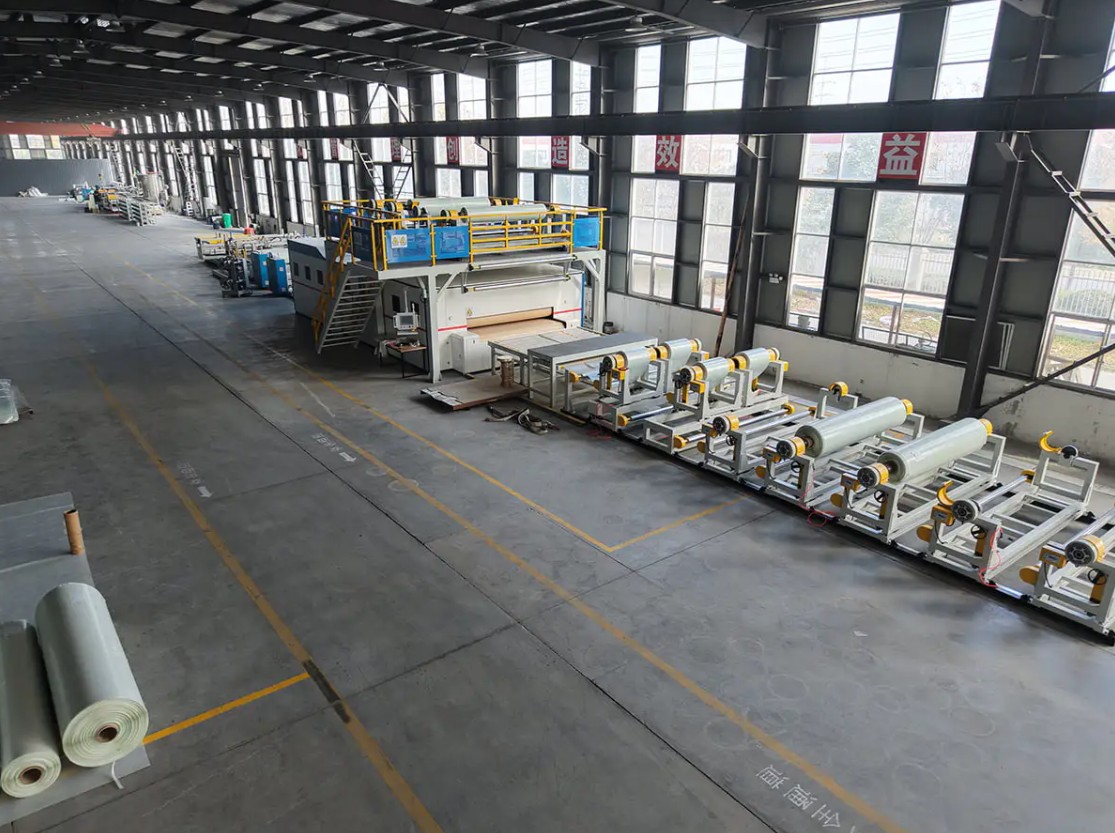
Zwei PVC-Beschichtungsanlagen können in einem Angebot nahezu identisch aussehen und sich in der Produktion völlig unterschiedlich verhalten. Man hält eine 1800 mm breite Bahn mit 20 m/min, während der Aushärteofen auf Teillast läuft. Der andere erreicht die gleiche Leistung, hält den Brenner jedoch in der Nähe seiner Decke, da das Luftstrommuster die Bahn bekämpft und die Abluft Wärme abführt, die in die Beschichtung hätte gelangen sollen. Die beiden Kaufpreise liegen nahe beieinander. Die Fünf-Jahres-Energierechnung ist es nicht.
Deshalb ist die erste Frage, die man jedem Lieferanten stellen sollte, nicht die, was die Leitung kostet. Es geht darum, wie sich die Heizung, der Luftstrom und die Steuerung bei Ihrem Beschichtungsgewicht, Ihrer Liniengeschwindigkeit und Ihren Anlagenbedingungen verhalten. In den folgenden Abschnitten wird beschrieben, was überprüft werden muss, und zwar in der Reihenfolge, die am wichtigsten ist.
Die kurze Antwort vor den Details
Eine energieeffiziente PVC-Beschichtungsmaschine wird selten durch ein einzelnes Merkmal definiert, wie beispielsweise einen Frequenzumrichter am Hauptmotor. Es wird durch das Zusammenspiel von vier Dingen definiert: ein Ofen, der die Wärme in die Bahn und nicht auf den Stapel bringt, ein Beschichtungskopf, der aus Sicherheitsgründen einen gleichmäßigen Film hält, anstatt zu dick zu werden, ein Steuersystem, das die Liniengeschwindigkeit an die Ofentemperatur und das Luftvolumen koppelt, und einen Breiten- und Geschwindigkeitsbereich, der Ihrem tatsächlichen Auftragsmix entspricht.
Wenn Sie diese vier Punkte richtig anwenden, sinkt der Energieverbrauch pro Quadratmeter beschichtetem Material spürbar, ohne Kompromisse bei der Aushärtung, Haftung oder Oberflächenqualität einzugehen. Wenn Sie sie falsch verstehen, wird keine noch so hohe Motoreffizienz die Stromrechnung retten.
Wohin die Energie in einer PVC-Beschichtungsanlage tatsächlich fließt
Bevor Sie die Hardware spezifizieren, ist es hilfreich zu wissen, welche Abschnitte den Verbrauch dominieren. Die unten aufgeführten Bereiche gelten als Richtwerte für eine kontinuierliche PVC-Beschichtungs- und Prägelinie bei normaler Produktion. Sie verschieben sich je nach Rezeptur, Bahnbreite und Anzahl der Beschichtungsdurchgänge.
| Linienabschnitt | Richtwert für den Energiebedarf | Haupttreiber |
|---|---|---|
| Aushärte- und Gelierofen | 45 bis 60 Prozent | Brenner- oder Heizlast, Luftmenge, Isolationsverluste, Abgastemperatur |
| Trocknungs- und Vorheizzonen zwischen den Durchgängen | 10 bis 18 Prozent | Anzahl der Beschichtungsdurchgänge, zu entfernende Wasser- oder Lösungsmittelbelastung |
| Hauptantriebe, Ab- und Aufwickeln | 8 bis 14 Prozent | Liniengeschwindigkeit, Spannungsregelung, Motor- und Getriebeeffizienz |
| Kühler und Kühlwalzen | 6 bis 12 Prozent | Kühllast nach jedem Ofen, Kühlerstufung bei Teillast |
| Abluftventilatoren, Druckluft und Hydraulik | 8 bis 14 Prozent | Druckabfall im Kanal, Luftlecks, Pumpendimensionierung außerhalb der Volllast |
Daraus ergeben sich zwei Schlussfolgerungen. Erstens liegt das meiste Einsparpotenzial im Ofen, seinem Luftstrom und seiner Abluft, nicht in den Antrieben. Zweitens verbringt ein Ofen, der für das tatsächliche Beschichtungsgewicht überdimensioniert ist, seine Lebensdauer bei niedrigen Brennraten, wo die Brennstoffeffizienz schlecht ist und die Temperaturgleichmäßigkeit am schwersten aufrechtzuerhalten ist.
Sechs Fragen, die einen wirklich effizienten Lieferanten erkennen lassen
Antworten auf diese Fragen sagen Ihnen mehr als jede Broschürenzahl:
- Wie ist der Ofen in Zonen aufgeteilt und kann jede Zone ihren Sollwert halten, wenn die Linie mit 30 Prozent der Höchstgeschwindigkeit läuft?
- Für welche Abgastemperatur ist der Ofen ausgelegt und welche Wärmerückgewinnung ist für diesen Strom vorgesehen?
- Wie verknüpft das Steuerungssystem die Liniengeschwindigkeit mit der Ofentemperatur und dem Luftvolumen und was passiert bei einem Stopp und Neustart?
- Welche Foliendickentoleranz wird über die gesamte Bahnbreite garantiert und wie wird sie bei der Werksabnahme gemessen?
- Welche Antriebe sind mit variabler Frequenzregelung ausgestattet und wie werden Kältemaschinen und Kompressoren auf Teillast ausgelegt?
- Kann der Lieferant anstelle eines generischen Datenblatts eine Wärme- und Massenbilanz für Ihr Beschichtungsgewicht, Ihre Bahnbreite und Ihr Aushärtungsfenster bereitstellen?
Ofen, Luftstrom und Wärmerückgewinnung: Der größte Einzelhebel
Das Aushärtefenster steht an erster Stelle
Energiedesign beginnt mit der Heilung, nicht mit dem Brenner. Bei Plastisolformulierungen, die für Fußböden, Leder und Laminatplatten verwendet werden, muss die Bahn typischerweise eine Spitzentemperatur im Bereich von 180 bis 210 Grad Celsius erreichen und dort lange genug bleiben, damit der Weichmacher absorbiert werden kann. Ihr Compound-Lieferant sollte das Fenster bestätigen. Sobald dieses Fenster fixiert ist, hat der Ofen ein klares Ziel: Es gleichmäßig und in kürzester Zeit mit der kleinsten Luftmenge zu erreichen, die noch flüchtige Stoffe entfernt.
Luftstrom und Wärmerückgewinnung
Beim Düsendesign verlieren viele Leitungen Geld. Auf die Bahn gerichtete Schlitzdüsen übertragen die Wärme schneller als herkömmliche Prallplatten, was ein geringeres Luftvolumen und einen kleineren Ventilator ermöglicht. Die Umwälzung in den frühen Zonen verringert die Notwendigkeit, Frischluft zu erhitzen, während ein Platten- oder Rotationswärmetauscher am Abluftstrom einen nützlichen Teil der verbleibenden Wärme zurückgewinnt, vorausgesetzt, der Abgasstrom wird einigermaßen frei von Weichmacherdämpfen gehalten. Auch Ventilatoren mit variabler Drehzahl, die an die Leitungsgeschwindigkeit gebunden sind, spielen eine Rolle, da die Ventilatorleistung stark abnimmt, sobald die Luftmenge reduziert wird.
Die Wahl des Substrats verändert den Beschichtungszug
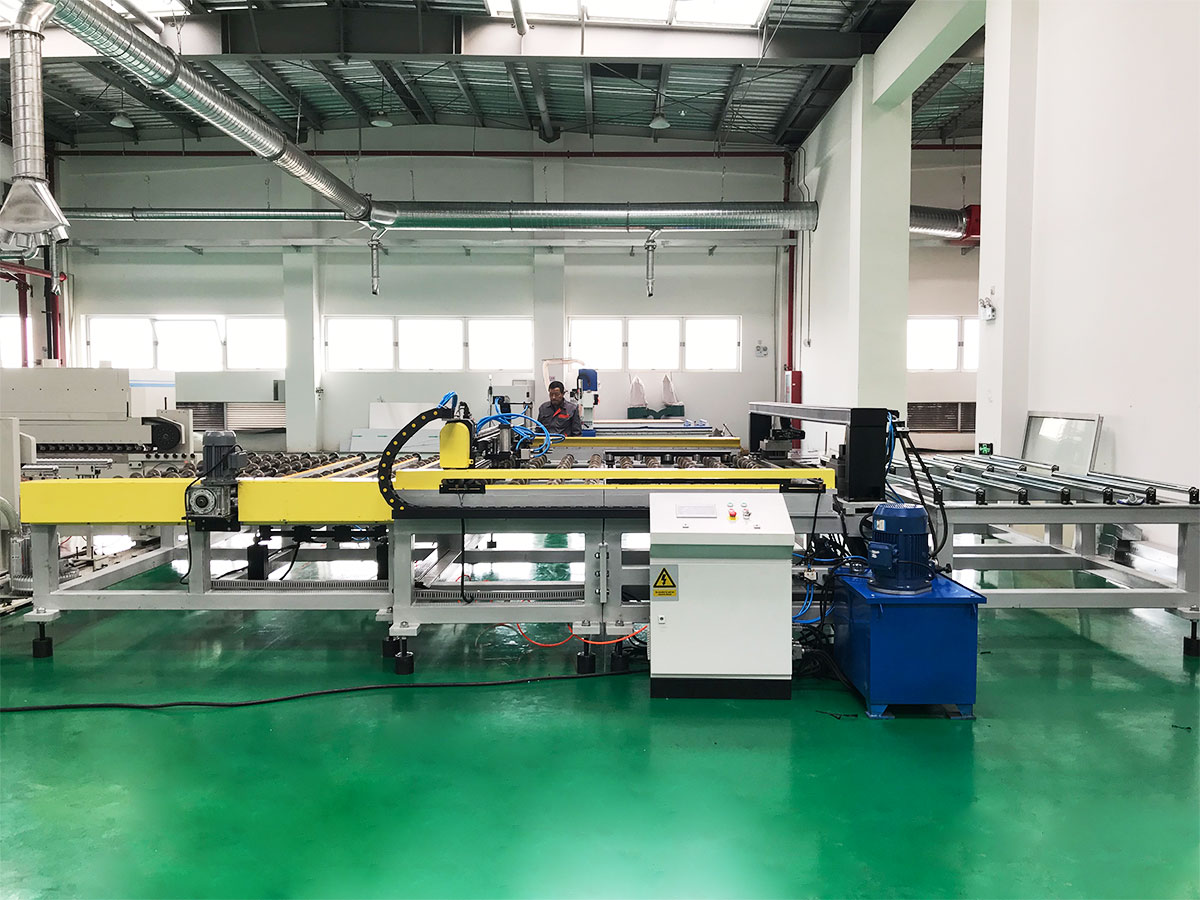
PVC-Beschichtung ist kein einzelner Prozess. Das Beschichten einer starren Laminatplatte für Bodenbeläge ist ein anderes mechanisches Problem als das Beschichten von Trennpapier für Kunstleder und wiederum ein anderes als das Beschichten einer Metallspule. Starre Platten benötigen einen stabilen Halt, einen flachen Transport und eine Kühlung, die ein Verziehen vermeidet, während Trennpapier eine präzise Spannung und ein sauberes Abwickeln erfordert. Ein Anbieter, der ein Standardlayout für alle drei anbietet, wird wahrscheinlich bei allen dreien Kompromisse eingehen.
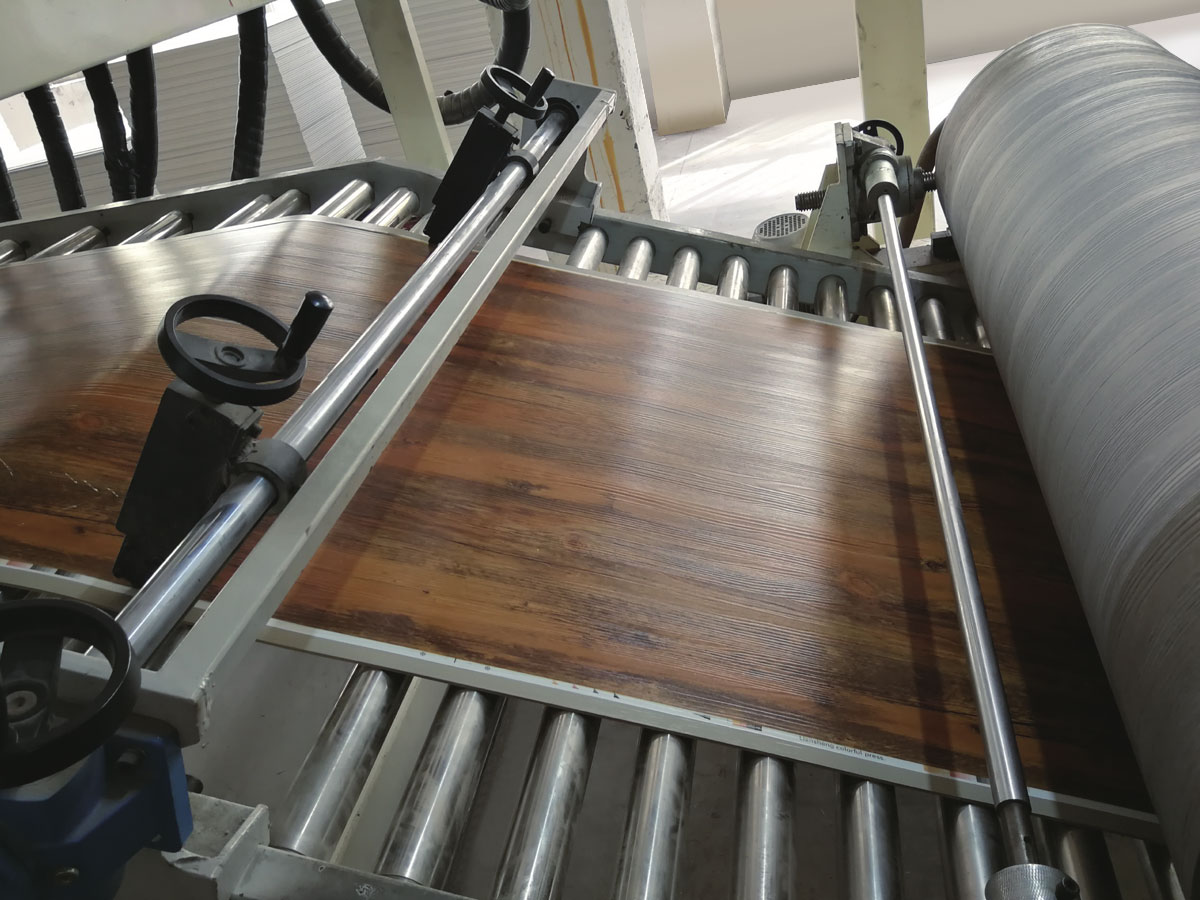
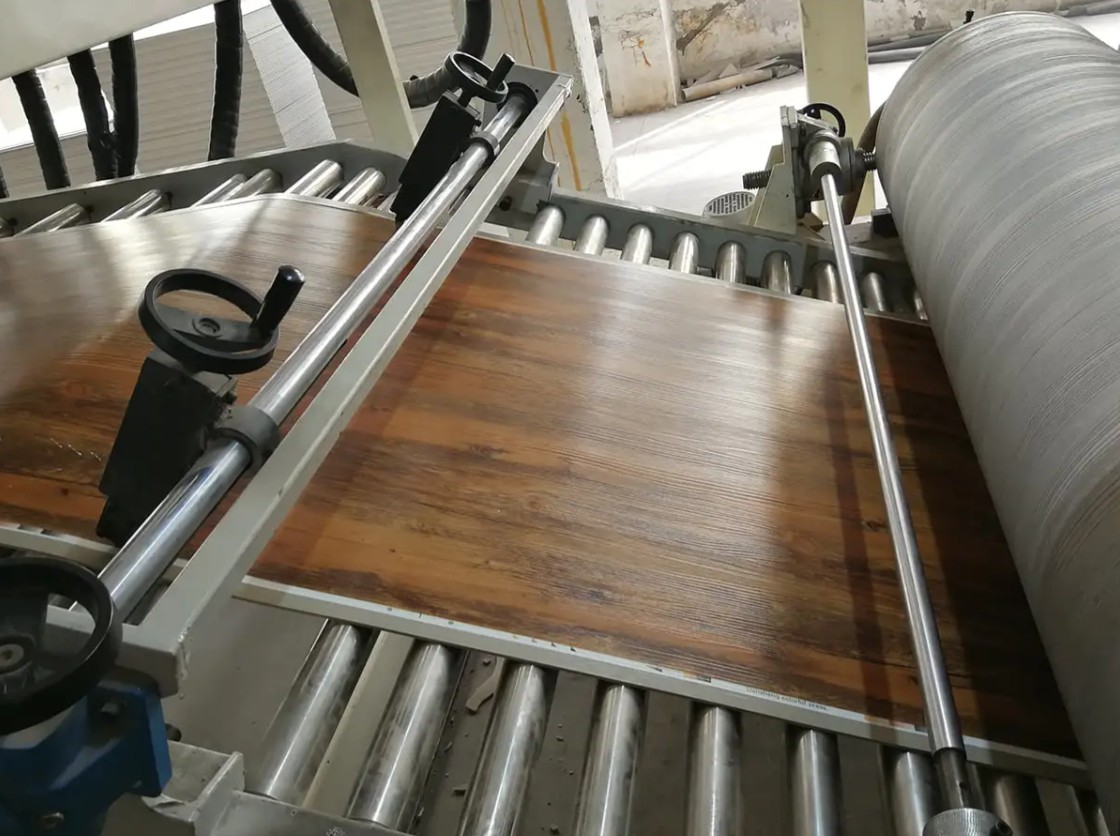
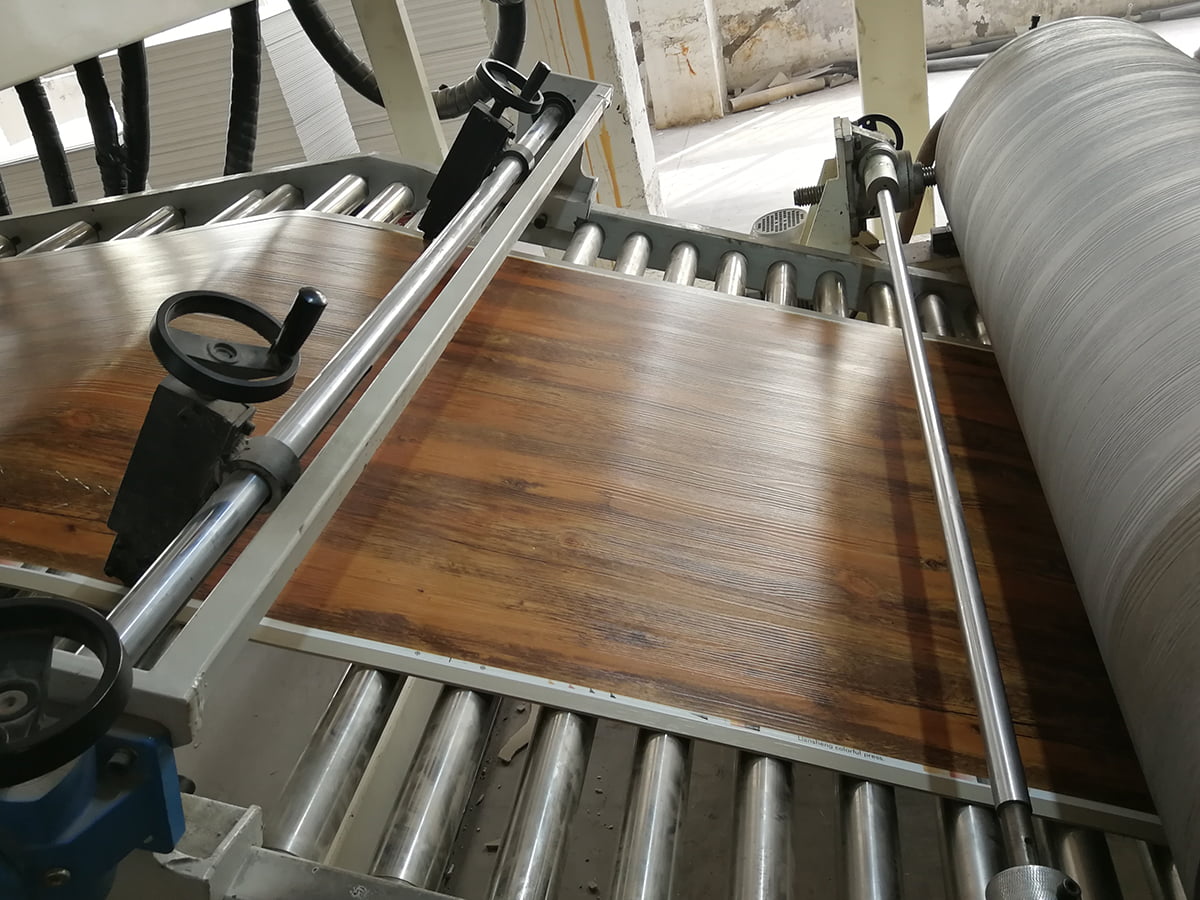 Produktionslinie für PVC/WPC/SPC-Bodenbeläge für die Laminierung starrer Platten Extrudiert und kalandriert starre Bodenplatten, dann Folien, laminiert eine Nutzschicht und prägt; dort positioniert werden, wo es vor der Spezifikation auf stabile Unterstützung und Kühlung ankommt. Produkt anzeigen →
Für Bodenbelagshersteller ist die Beschichtungsphase Teil einer längeren Abfolge von Mischen, Kalandrieren, Laminieren und Profilieren, was es wert ist, verstanden zu werden, bevor die Maschinenspezifikation festgelegt wird. Der allgemeine Aufbau wird in unserem Hinweis zum Aufbau einer Produktionslinie für PVC-Laminatplatten erläutert. Der Beschichtungs- und Prägebereich muss dann das Temperaturprofil jeder Schicht und den Druck der Prägewalze anpassen, da sich eine Nichtübereinstimmung dort eher als Glanzschwankung als als offensichtlicher Defekt zeigt.
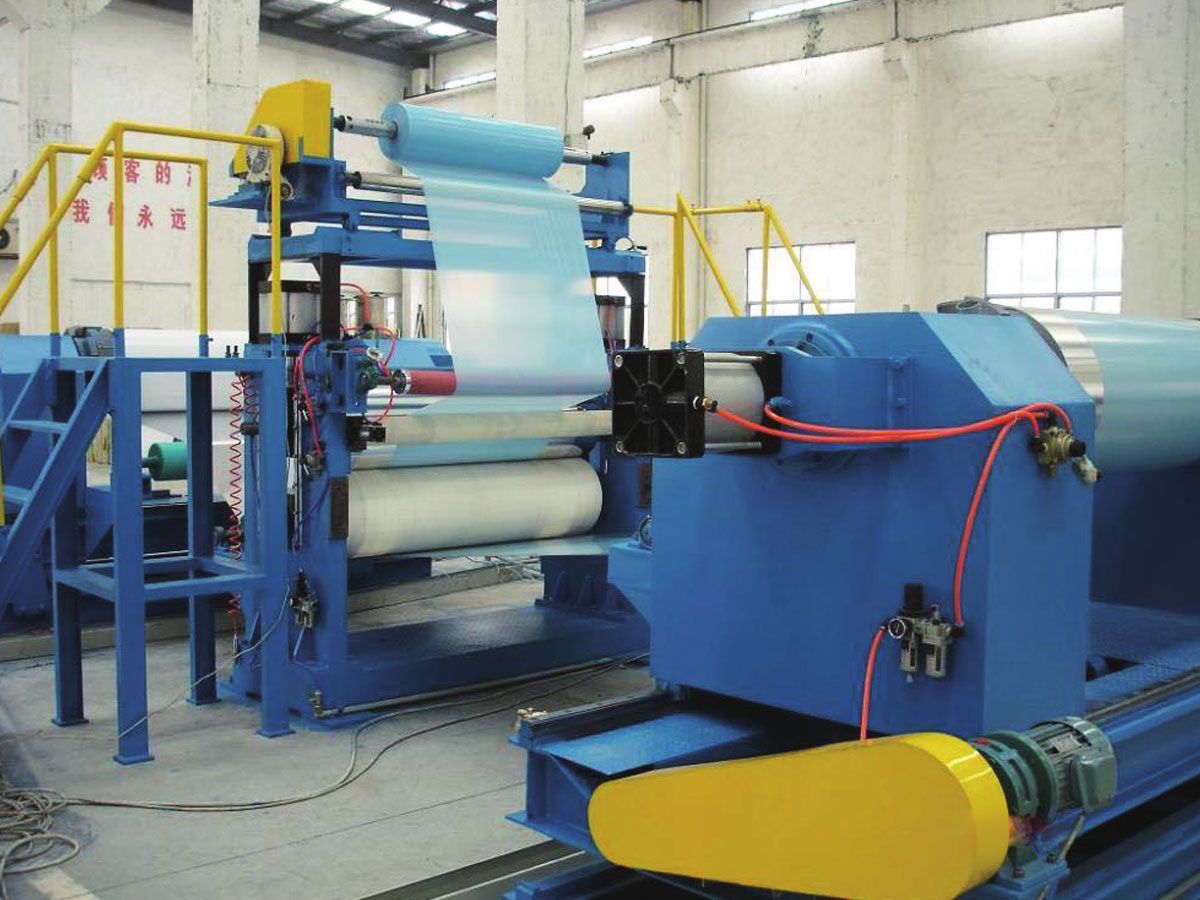
 PVC/PU-Lederverbund-, Präge- und Beschichtungslinie Bewältigt Trennpapier, höhere Schichtstärken und tiefe Prägungen ohne Oberflächenmarkierungen; Die Seite unterstützt Angebotsanfragen und listet Servicekategorien auf. Produkt anzeigen →
Leder und synthetische Oberflächenmaterialien stellen eine weitere Anforderung dar: Die Linie muss Trennpapier, höhere Schichtstärken und tiefe Prägungen bewältigen, ohne die Oberfläche zu markieren. Die Wärmerückgewinnung ist immer noch wertvoll, aber die erste Priorität ist die Gleichmäßigkeit über die gesamte Breite, damit die Korntiefe nicht vom Rand zur Mitte wandert.
Benutzerdefinierte Breiten, Beschichtungsgewichte und Layouts
Die meisten Käufer passen nicht zu einer Katalogmaschine. Bahnbreiten zwischen 1200 und 1600 mm, ungewöhnliche Strichgewichte, ein Gebäude mit begrenzter Höhe, eine vorhandene Abrollung, die wiederverwendet werden muss, oder ein Zweidurchlaufprozess, der in einer Linie ablaufen muss, sind normale Bedingungen. Der Praxistest besteht darin, ob der Lieferant ein vom Standard abweichendes Layout anbieten kann, ohne jede Abweichung später in einen technischen Änderungsauftrag umzuwandeln. Fordern Sie im Angebotsstadium eine Übersichtszeichnung an, in der die Ofenlänge, die Lüfterpositionen, die Serviceplattformen und der für den Walzenwechsel erforderliche Platz aufgeführt sind.
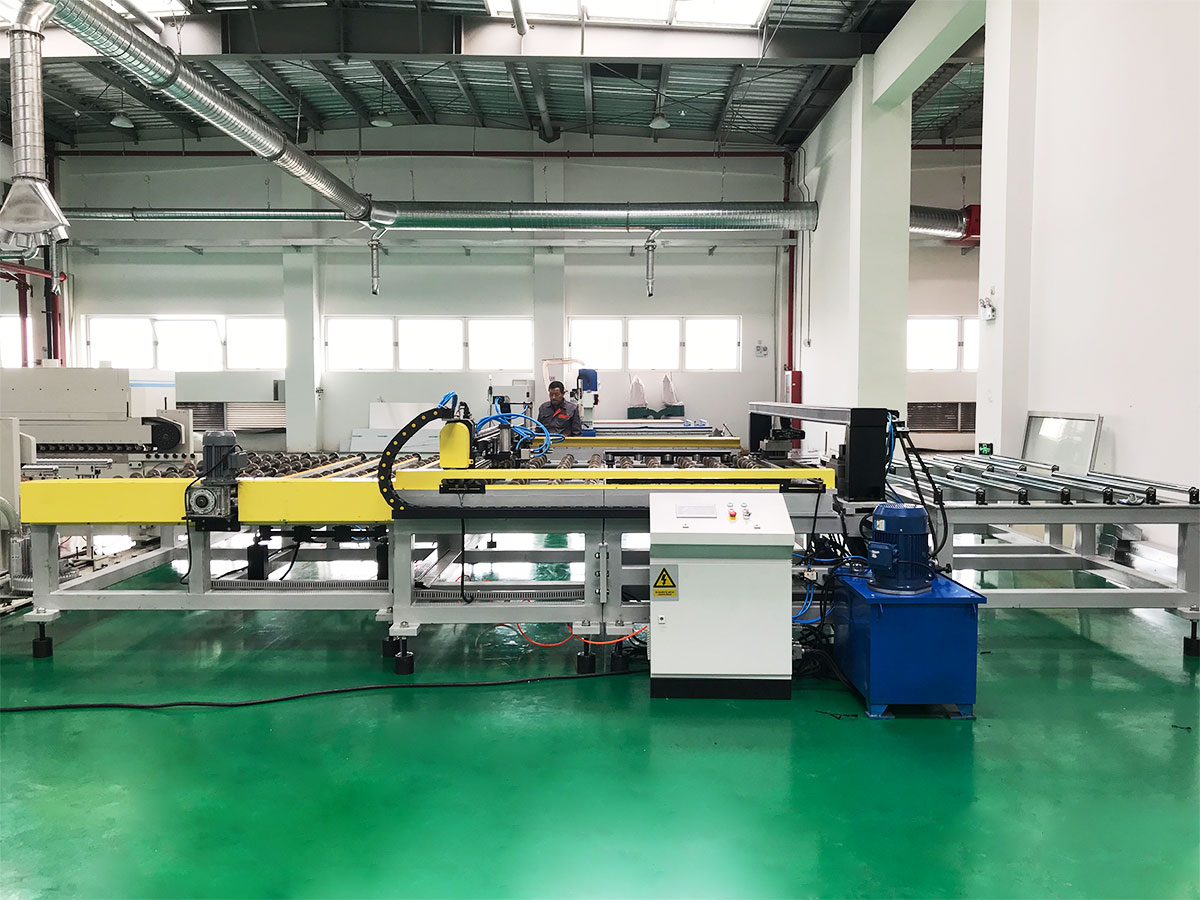 Maßgeschneiderte Ausrüstung und nicht standardmäßige Produktionslinien Für Käufer, die nicht standardmäßige Layouts, ungewöhnliche Bahnbreiten oder Installationen mit begrenzter Höhe benötigen; Auf dieser Seite finden Sie Angebotsanfragen für kundenspezifische Geräte und Produktionslinien. Produkt anzeigen →
So vergleichen Sie zwei Zitate, ohne in die Irre geführt zu werden
Wenn sich zwei Angebote um 15 oder 20 Prozent unterscheiden, liegt die Lücke meist nicht in der Gewinnspanne, sondern im Umfang. Setzen Sie beide auf dieselbe Liste.
| Vergleichspunkt | Günstigstes Angebot | Effizienzorientiertes Angebot |
|---|---|---|
| Zoneneinteilung des Ofens | Zwei Zonen an einem Sollwert | Vier bis sechs Zonen mit unabhängiger Steuerung |
| Luftstromkontrolle | Feste Lüftergeschwindigkeit, manuelle Dämpfer | Ventilatoren mit variabler Geschwindigkeit, gekoppelt an die Liniengeschwindigkeit |
| Abwärme | Entladung in die Atmosphäre | Luft-Luft-Rückgewinnung oder selektive Umwälzung |
| Beschichtungsdicke | Bedienereinstellung nach Gefühl | Closed-Loop-Messung mit automatischer Korrektur |
| Inbetriebnahmedaten | Nur mechanischer Betrieb | Wärme- und Massenbilanz anhand garantierter Werte überprüft |
Wenn ein Lieferant keine gemessenen Zahlen aus einer vergleichbaren Linie liefern kann, betrachten Sie die Effizienzaussage als ungeprüft und bepreisen Sie das Risiko entsprechend.
Verifizierung, Installation und Langzeitunterstützung
Der Nachweis der Effizienz erfolgt bei der Inbetriebnahme, nicht beim Verkaufsgespräch. In einem seriösen Abnahmeprotokoll werden der Gas- oder Stromverbrauch pro Tonne, die Bahntemperatur am Ende jeder Zone, die Filmdicke über die Breite und ein 72-Stunden-Lauf bei Nenngeschwindigkeit aufgezeichnet. Fragen Sie auch nach der Ferndiagnose, der Ersatzteilliste für Heizungen, Lüfter, Antriebe und Walzen und wie schnell ein Techniker Ihre Anlage erreichen kann. Wenn Sie möchten, dass diese Punkte anhand Ihres eigenen Produkts und Gebäudes überprüft werden, wenden Sie sich an das Technikteam.
Bei der Wahl eines Anbieters energieeffizienter PVC-Beschichtungsmaschinen kommt es eher auf Fakten als auf Adjektive an. Vergleichen Sie Öfen nach Zoneneinteilung und Luftstrom, vergleichen Sie Beschichtungsköpfe nach gemessener Dickentoleranz, vergleichen Sie Steuerungen nach ihrem Verhalten bei Teillast und vergleichen Sie die beiden Angebote Zeile für Zeile. Ein Lieferant, der die Wärmebilanz Ihres Produkts durchgehen, Toleranzen in Zahlen angeben und das gleiche Design anderswo laufen lassen kann, ist derjenige, dessen Maschine auch im fünften Jahr noch wirtschaftlich ist.