
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

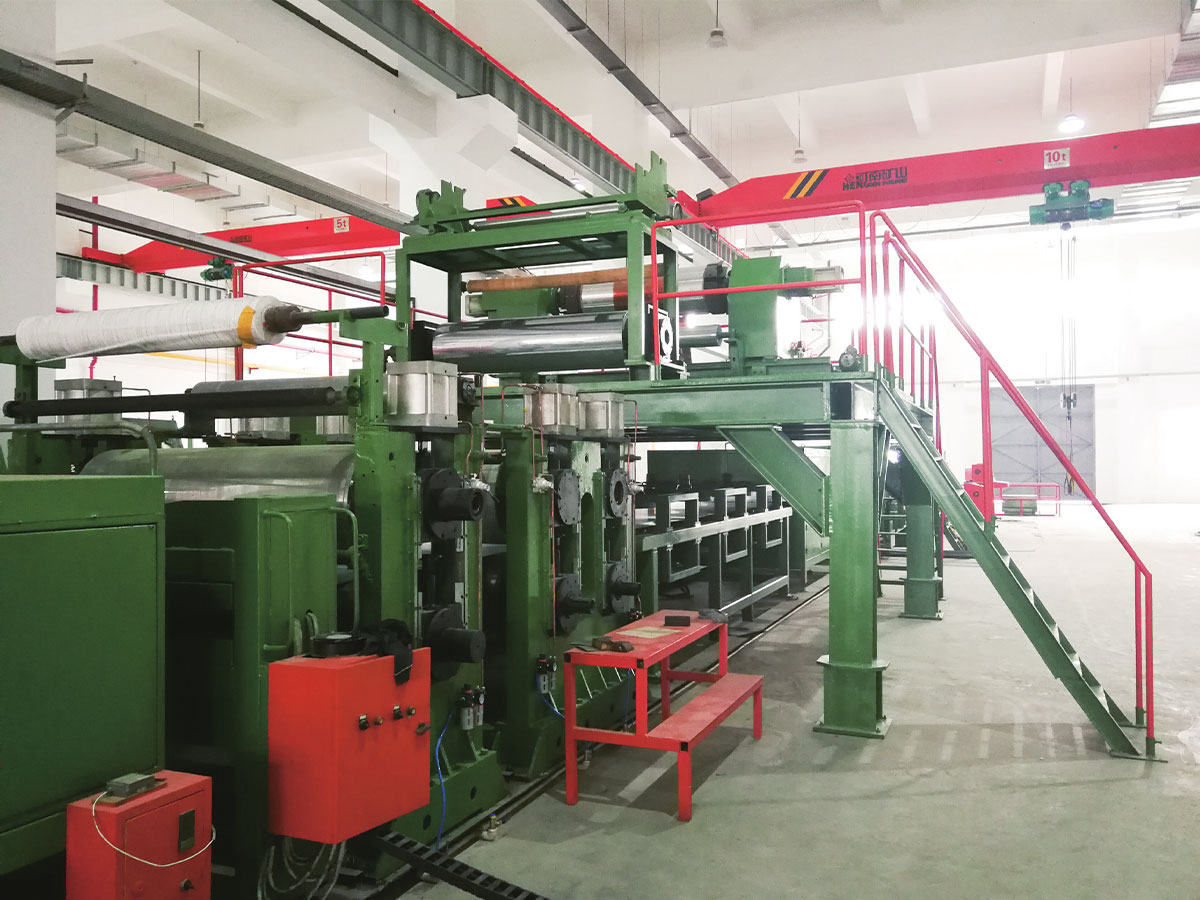
Eine ACP-Linie ist in der Baustoffindustrie eine kontinuierliche Produktionslinie für Aluminium-Verbundplatten (ACP). Wenn eine Suche Sie hierher geführt hat, während Sie nach dem Affordable Connectivity Program gesucht haben, beachten Sie bitte, dass dieser Artikel die Fertigungsbedeutung von ACP behandelt. ACP-Anlagen verarbeiten Aluminiumspulen, Kernmaterial, Klebefolie und Schutzfolie zu fertigen Platten für Gebäudefassaden, Wandverkleidungen, Schilder, Decken und Innenverkleidungen. Die Entscheidung für den Kauf einer ACP-Linie wirkt sich über viele Jahre auf Ihre Produktqualität, Betriebskosten und Marktflexibilität aus. Aus diesem Grund verdient die Geräteauswahl mehr Aufmerksamkeit als ein einfacher Preisvergleich.
Was eine ACP-Leitung bewirkt
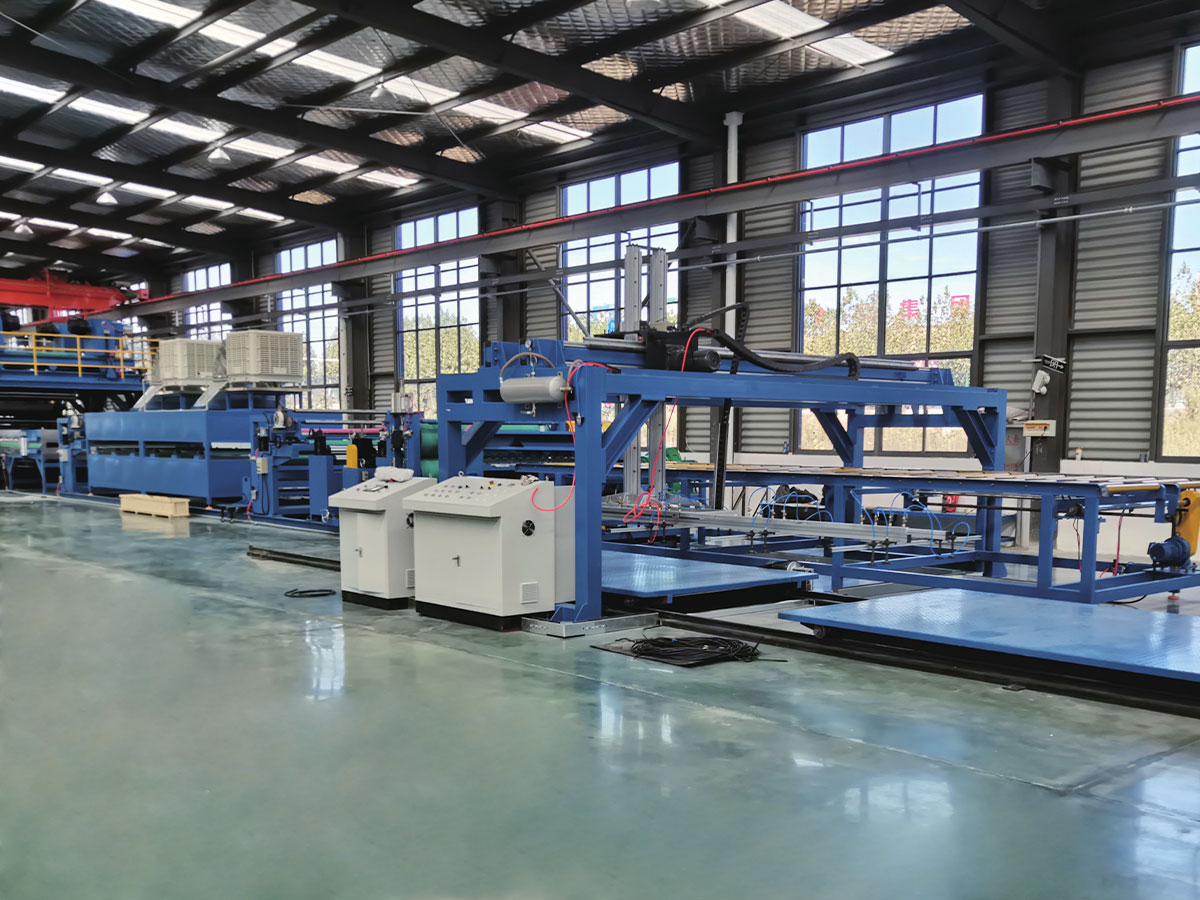
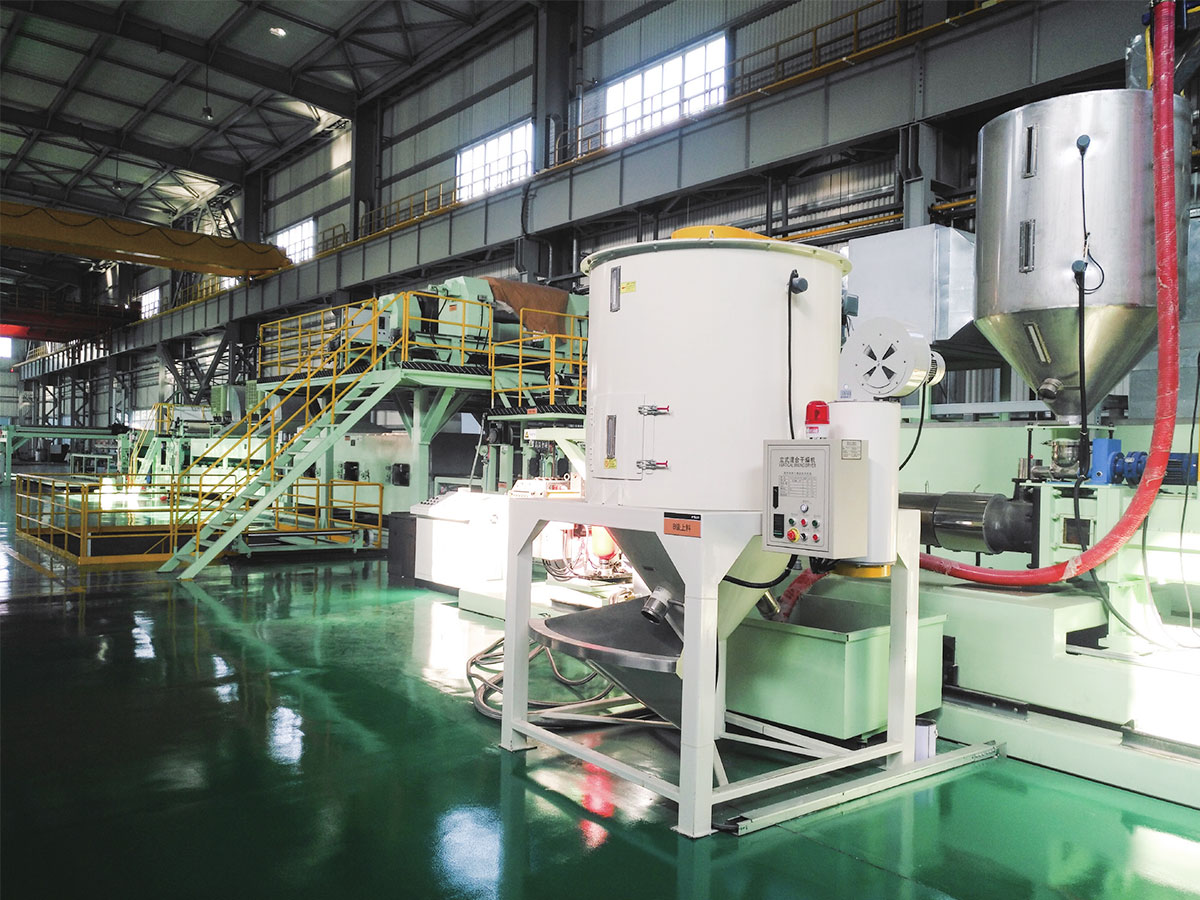
Eine ACP-Linie vereint mehrere Prozessschritte in einem kontrollierten Ablauf. Eine typische Linie wickelt Aluminiumspulen ab, reinigt und vorbehandelt die Oberfläche, trägt Klebstoff oder Folie auf, laminiert das Kernmaterial zwischen zwei Aluminiumhäuten, kühlt das Sandwich ab, beschneidet die Kanten und schneidet es in Platten. Einige ACP-Linien umfassen auch Zuführstationen für Schutzfolie, abziehbare Folie oder feuerfeste Kernrollen. Die Linie kann als Blech-zu-Blech-Einheit, als Coil-zu-Blech-Einheit oder als Coil-zu-Coil-Einheit aufgebaut sein. Jede Anordnung verändert die Grundfläche der Linie, den Arbeitsaufwand und die Panelleistung.
Das horizontale Balkendiagramm oben vergleicht typische Betriebsgeschwindigkeiten verschiedener ACP-Leitungskonfigurationen. Dabei handelt es sich nicht um eine maximale Spezifikation, sondern um einen Durchschnitt dessen, was Bediener erwarten können, wenn die Linie mit einer stabilen Charge produziert. Die PE-ACP-Linie läuft normalerweise schneller, da der Polyethylenkern leicht zuzuführen ist und bei niedrigerer Temperatur laminiert. A2-Linien sind langsamer, da feuerfeste Kerne auf Mineralbasis eine sorgfältigere Erwärmung, einen sorgfältigeren Druck und eine sorgfältigere Handhabung erfordern. Coil-to-Coil-A2-Linien halten immer noch eine gute Geschwindigkeit, da sie das wiederholte Ausrichten und Einfädeln der Bleche bei jedem Zyklus vermeiden. Dickere Bleche, schwerere Aluminiumspulen und zusätzliche Prüfstationen reduzieren die Durchschnittsgeschwindigkeit.
Kernmodule und Prozessablauf
Die Leistung einer ACP-Leitung hängt davon ab, wie gut jedes Modul mit dem nächsten zusammenarbeitet. Ein häufiger Fehler besteht darin, nur die Laminiereinheit zu vergleichen und dabei die Reinigungseinheit, die Klebstoffauftragsstation und den Schneidbereich zu ignorieren. Diese Modul haben direkten Einfluss auf die Schälfestigkeit, die optische Oberflächenqualität und die Maßhaltigkeit. Die folgende Tabelle gibt einen vereinfachten Überblick über die wichtigsten Prozessschritte und deren Auswirkungen auf die Qualität.
| Module | Funktion | Qualitätswirkung |
|---|---|---|
| Abwickler | Führt Aluminiumspulen unter kontrollierter Spannung zu | Stabile Spannung verhindert Kratzer und Verformungen |
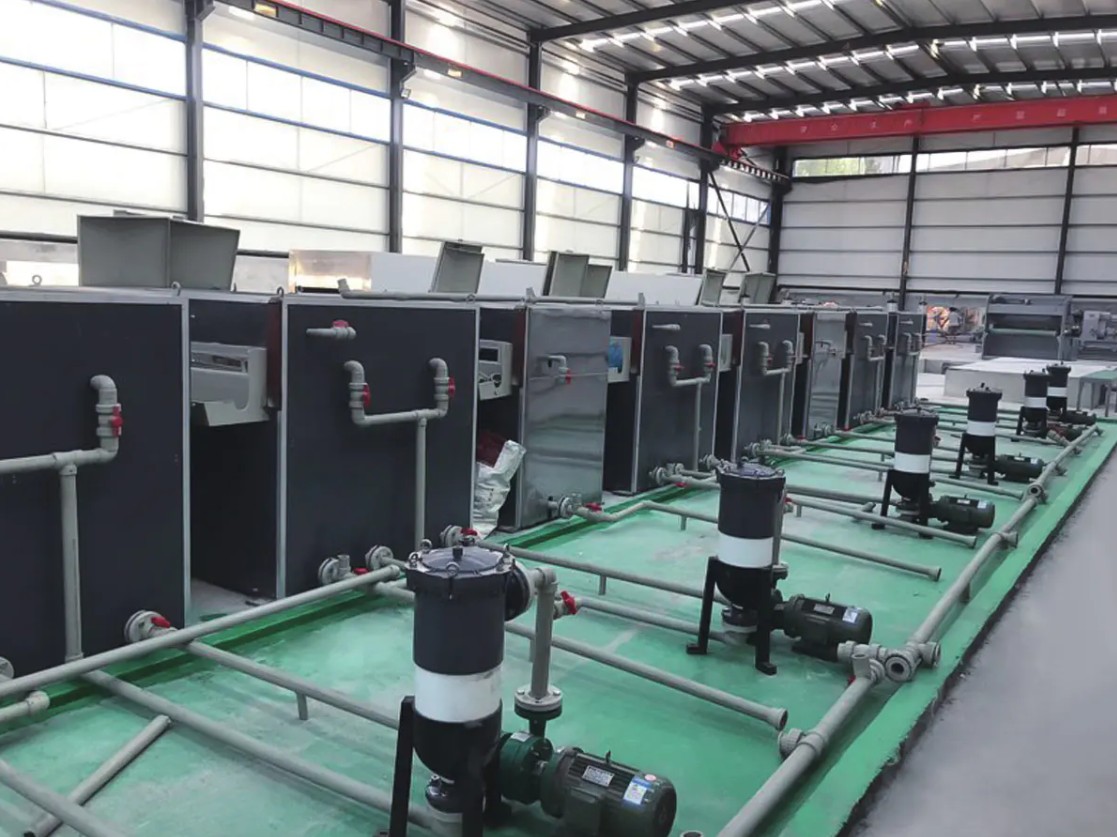
| Vorbehandlung und Reinigung | Bereitet die Aluminiumoberfläche für die Verklebung vor | Eine gute Haftung hängt von einer sauberen und chemisch behandelten Oberfläche ab |
| Walzenbeschichtung oder Folienkaschierung | Bringt Klebstoff oder Polymerfilm auf der Aluminiumoberfläche an | Eine gleichmäßige Beschichtungsdicke reduziert Lufteinschlüsse und Schälfehler |
| Laminiereinheit | Verbindet Kern und Aluminiumhaut unter Hitze und Druck | Druck und Walzenspalt steuern die endgültige Bindungsfestigkeit |
| Kühlförderer | Festigt die Bindung und reduziert thermische Spannungen | Ungleichmäßige Abkühlung führt zu Durchbiegungen und Eigenspannungen |
| Trimmen und Schneiden | Schneidet Kanten ab und schneidet Platten auf Länge | Präzises Schneiden bestimmt Maßtoleranz und Rechtwinkligkeit |
Die Botschaft in dieser Tabelle ist einfach: Eine starke Linie ist kein einziges starkes Drücken; es ist ein ausgewogenes System. Eine gute Vorbehandlungsstrecke entfernt beispielsweise Öl- und Oxidrückstände, sodass der Klebstoff eine stabile Verbindung eingehen kann. Bei ungleichmäßiger Kleberbeschichtung kann es auch beim teuersten Kernmaterial zu Blasen oder Kantenablösungen kommen. Wenn die Kühlstrecke nicht lang genug ist, können die Platten beim Stapeln warm austreten und sich verformen. Erkundigen Sie sich bei einem Werksbesuch, wie die Linie bei jedem Schritt Spannung, Walzenspalt, Heizung, Kühlung und Schneiden steuert.
Hersteller, die feuerfeste A2-Kernrollen verarbeiten, bevorzugen häufig eine Coil-to-Coil-ACP-Linie, da das Kernmaterial als Rolle geliefert wird und die beiden Aluminiumflächen kontinuierlich laminiert sind.
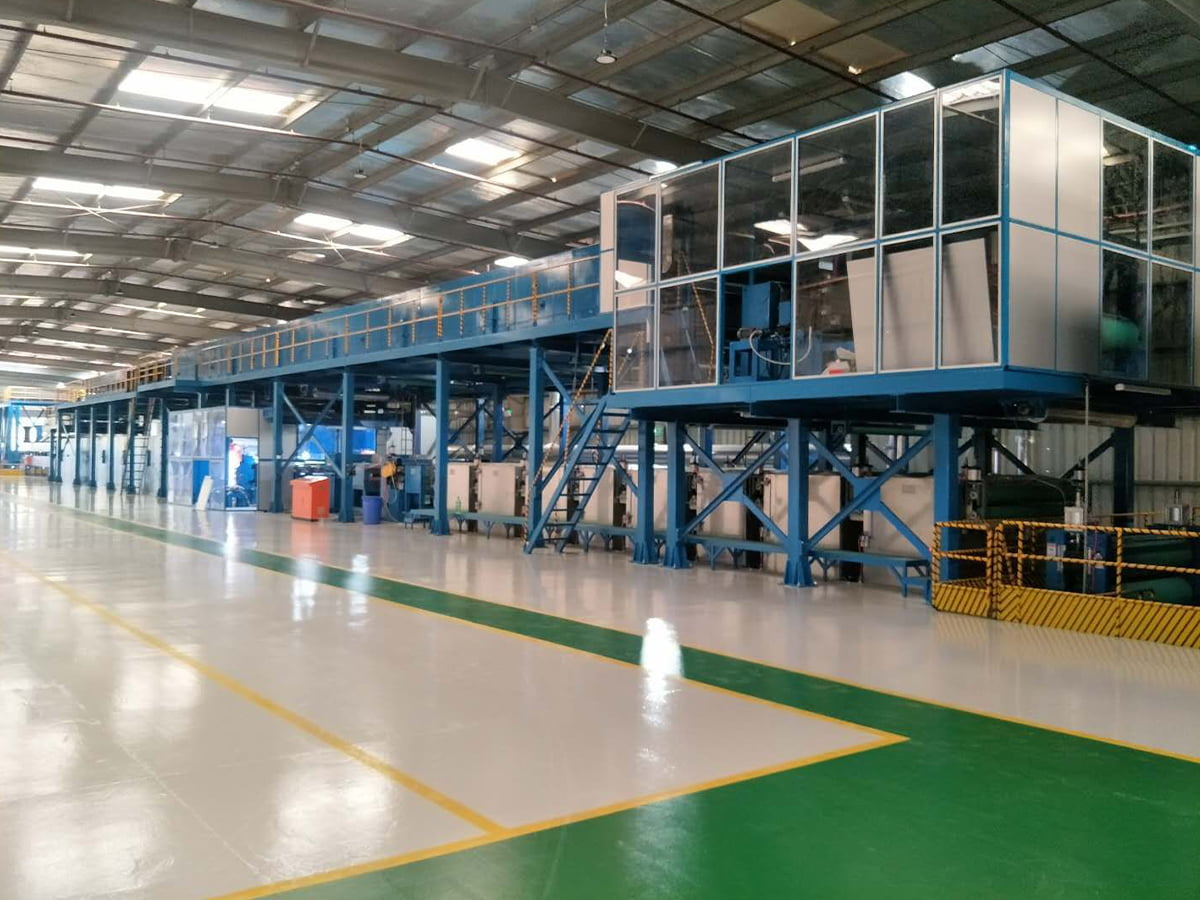
 A2 Coil-to-Coil-Produktionslinie für Metallverbundplatten Diese Linie verarbeitet feuerfeste A2-Mineralkernrollen in einem kontinuierlichen Coil-to-Coil-Laminierprozess und ist damit eine praktische Wahl für Hersteller, die sich auf feuersichere Fassadenplatten konzentrieren. Produkt anzeigen →
A2-, B1- und PE-ACP-Linien: Wie sie sich unterscheiden
Die Brandschutzleistung ist der erste Faktor, den die meisten AKP-Käufer berücksichtigen. A2 ist eine begrenzte Brennbarkeitsklasse in der europäischen Klassifizierung EN 13501-1 und wird häufig für Außenfassaden von Gebäuden verwendet, bei denen die Brandschutzvorschriften die Verwendung brennbarer Materialien einschränken. B1 ist eine flammhemmende Sorte; Es enthält immer noch Polyethylen, jedoch mit Zusätzen, die die Flammenausbreitung verlangsamen. PE-Kernplatten haben keinen besonderen Brandschutzanspruch und werden normalerweise für Schilder, Innendekoration und kurzlebige Projekte verwendet. Das Kernmaterial verändert nicht nur die Brandleistung, sondern auch die Leitungskonfiguration, die Druckeinstellungen, das Heizprofil und die Geschwindigkeit.
Da A2- und B1-Kerne unterschiedliche Dichte und Oberflächenverhalten aufweisen, muss eine Produktionslinie so konzipiert sein, dass sie beide ohne übermäßige Umrüstzeiten verarbeiten kann. Eine gängige Lösung ist eine Zwei-Wege-Metallverbundplattenlinie, da sie dem Bediener den Wechsel zwischen feuerbeständigem Mineralkern und flammhemmendem Polyethylenkern ermöglicht. Diese Konfiguration sendet auch ein klares Signal an die Kunden: Das Werk kann auf sich ändernde Bauvorschriften reagieren, ohne in eine zweite komplette Linie zu investieren.
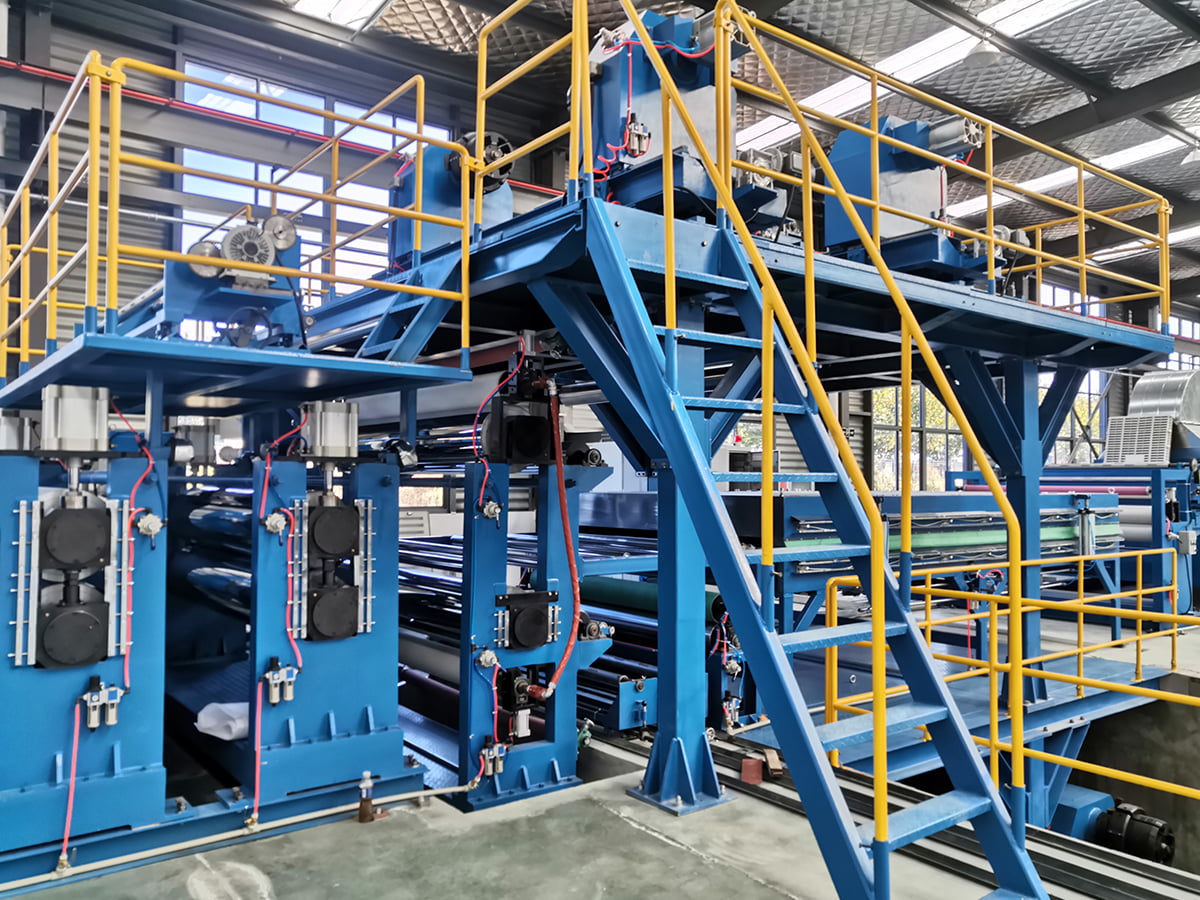
 A2/B1 Mehrzweck-Metallverbundplatten-Produktionslinie Diese Zwei-Wege-Linie wechselt zwischen A2-Mineralkern und extrudiertem PE/B1-Kern auf einer Plattform und bietet so eine flexible Produktion und eine bessere Geräteauslastung für wechselnde Brandschutzanforderungen. Produkt anzeigen →
Das obige Radardiagramm ist kein Ersatz für Labortestdaten, hilft aber dabei, die Ausgewogenheit zu ermitteln, die jede Produktfamilie bietet. A2 gewinnt eindeutig die Punkte Brandschutz und Fassadeneignung, weshalb es in vielen Märkten für Hochhäuser und öffentliche Gebäude spezifiziert wird. B1 ist eine ausgewogene Option für Innenwandpaneele, Werbetafeln und Einzelhandelsausbauarbeiten. PE ist am formbarsten und hinsichtlich der Materialkosten am günstigsten; Es sollte jedoch nur verwendet werden, wenn die Brandschutzbestimmungen brennbare Kerne zulassen. Nutzen Sie diesen Vergleich als Ausgangspunkt und lassen Sie sich dann die tatsächliche Zertifizierung von Ihrem Materiallieferanten bestätigen.
Hersteller, die mit preisgünstigen Platten auf den Markt kommen, entscheiden sich häufig für eine PE- und B1-FR-Verbundlinie, da sie sowohl Standard-Polyethylen als auch flammhemmende Kerne bis zu einer bestimmten Dicke verarbeiten kann.
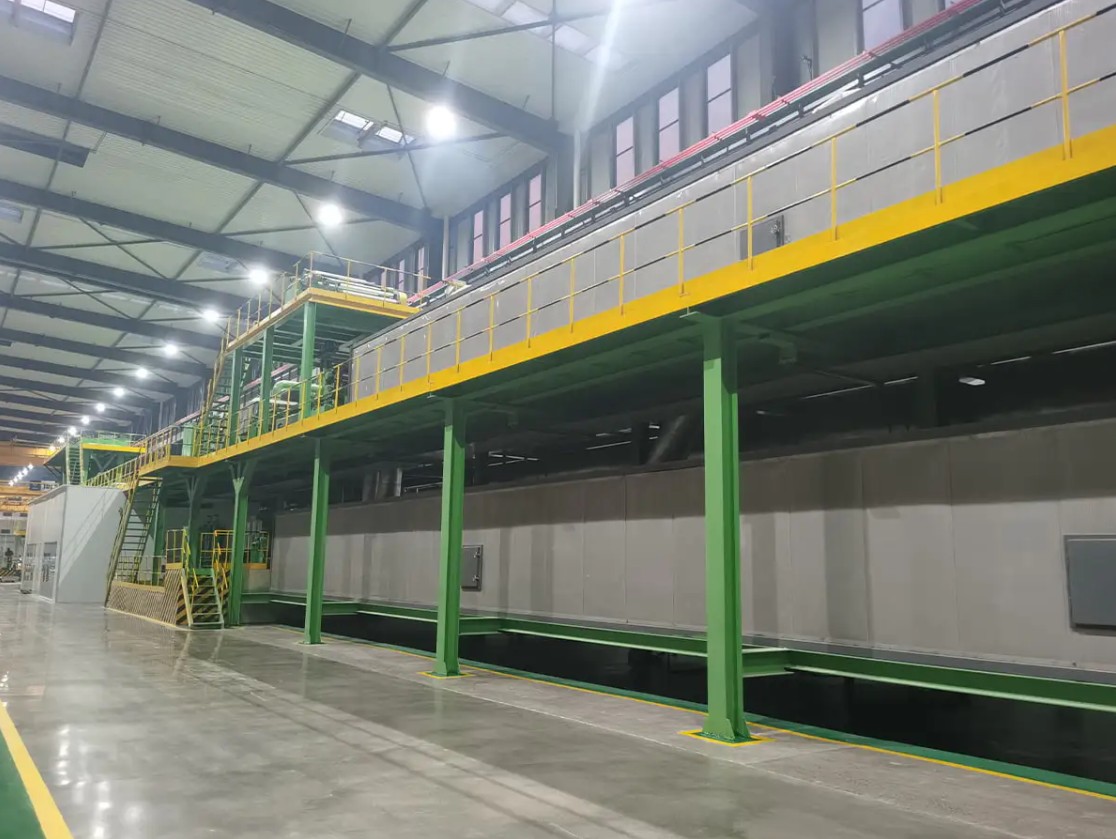
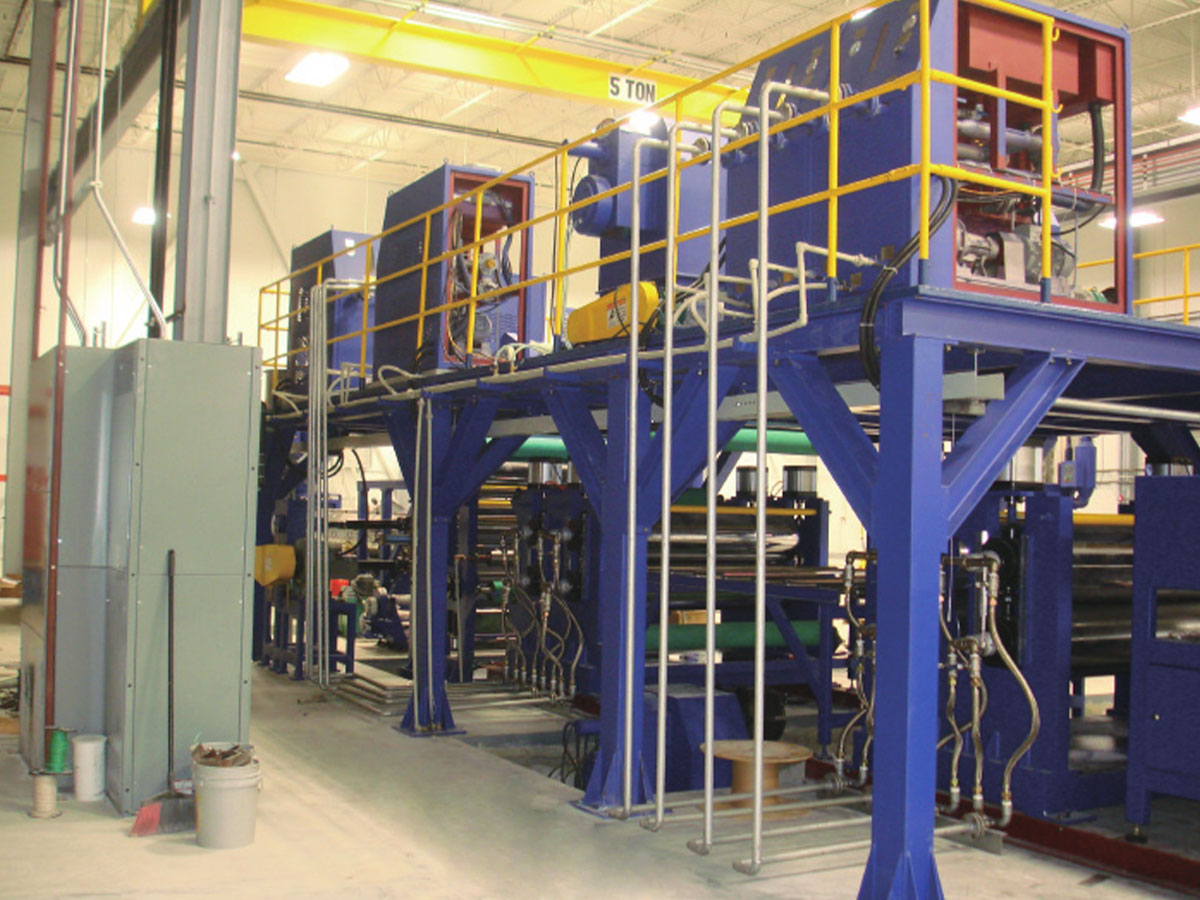 Produktionslinie für flammhemmende PE/B1-ACP-Verbundwerkstoffe Diese thermische Laminierlinie verarbeitet sowohl Standard-PE- als auch flammhemmende B1-Kerne mit SPS-Steuerung und mehreren Walzenoptionen, um Ebenheit, Effizienz und Produktionskosten in Einklang zu bringen. Produkt anzeigen →
Leistungsdaten, die zählen
Der beste Weg, ACP-Linien zu vergleichen, besteht darin, neben der Prozessbeschreibung eine Reihe von Zahlen anzugeben. Bei jedem Kauf spielen drei Zahlen eine Rolle: Liniengeschwindigkeit, Energieverbrauch und Ausschussrate. Geschwindigkeit bestimmt, wie viele Quadratmeter Sie pro Schicht produzieren können, aber Geschwindigkeit allein sagt Ihnen nicht, ob die Platten flach und gut verklebt bleiben. Der Energieverbrauch erscheint in jeder monatlichen Stromrechnung, und eine effiziente Maschine hält diese Kosten unter Kontrolle. Die Ausschussrate ist der versteckte Kostenfaktor, der eine gut gebaute Linie oft von einer billigen unterscheidet, da sie sich direkt auf Ihren Materialverbrauch auswirkt.
Das obige Säulendiagramm zeigt die ungefähre Anschlussleistung einer mittelgroßen ACP-Linie pro Modul. Die Vorbehandlung, zu der Reinigen, Spülen, Trocknen und manchmal auch chemische Behandlung gehören, hat oft die höchste Anschlussleistung, da sie viele Pumpen und Trocknungsventilatoren betreibt. Ein weiterer Großverbraucher ist die Laminiereinheit, die Heizelemente und schwere Walzen antreibt. Das Abwickelmodul verbraucht weniger Strom, sollte jedoch nicht außer Acht gelassen werden, da es eine genaue Spannung liefern muss. Schneid- und Auslasshandhabungsgeräte tragen zu einer kleineren, aber immer noch messbaren Belastung bei. Wenn Sie Leitungen vergleichen, bitten Sie den Lieferanten um eine vollständige Liste der angeschlossenen Leistung nach Modul und schätzen Sie den Verbrauch nach Produkttyp.
So wählen Sie eine ACP-Leitung aus
Beginnen Sie mit Ihrem Produktplan, nicht mit der Maschinenbroschüre. Definieren Sie die Plattenbreite, den Dickenbereich, den Kerntyp, die Farboberfläche und die wöchentliche Leistung, die Sie benötigen. Passen Sie dann die Linie an diese Parameter an. Fragen Sie außerdem, wie lange es dauert, von einer Panelgröße auf eine andere zu wechseln, da viele ACP-Bestellungen klein und häufig sind. Eine Linie, die ein breites Größenspektrum verarbeitet, kann den Lagerbestand reduzieren, selbst wenn die Höchstgeschwindigkeit geringer ist.
- Plattenbreite: typisch 1000 bis 1600 Millimeter
- Kerndicke: typisch 2 bis 6 Millimeter
- Toleranz der Plattendicke: ca. plus/minus 0,2 Millimeter
- Oberflächenbeschaffenheit: PVDF, Polyester und ähnliche Coil-Coating-Optionen
- Automatisierungsgrad: manuell, halbautomatisch oder vollautomatisch mit SPS-Steuerung
Die Losgröße beeinflusst die Stückkosten stärker, als viele Käufer erwarten.
Das obige Liniendiagramm zeigt eine anschauliche Beziehung zwischen Losgröße und Produktionsstückkosten. Bei kleinen Chargen nehmen Rüstzeit, Farbwechsel, Reinigung und Testplatten einen großen Teil der Produktionszeit in Anspruch. Mit zunehmender Losgröße verteilen sich diese Fixkosten auf mehr Quadratmeter, sodass die Durchschnittskosten schnell sinken. Die Form der Kurve variiert je nach Liniendesign, der Abwärtstrend ist jedoch ein verlässlicher Ausgangspunkt für die Kostenplanung. Wenn Ihre Aufträge klein sind, wählen Sie eine Linie mit schnellem Farbwechsel und kurzen Reinigungszyklen, auch wenn dies im Vorfeld höhere Kosten verursacht. Wenn Ihre Aufträge lang sind und sich wiederholen, konzentrieren Sie sich mehr auf die Liniengeschwindigkeit und den kontinuierlichen Betrieb.
Eine detailliertere Vergleichsmethode finden Sie in unserem parallelen Leitfaden zu So wählen Sie eine leistungsstarke Produktionslinie für Metallverbundplatten aus . Der Leitfaden behandelt Spezifikationsblätter, Werksaudits und Abnahmetests in praktischer Sprache.
Lieferantenerfahrung, die sich auf Ihre Linie auswirkt
Die Erfahrung im Gerätebau zeigt sich in Details wie Rollenausrichtung, Rahmensteifigkeit, Spannungskontrolle und Sicherheitsverriegelungen. Unsere Maschinenabteilung in Jiangsu beschäftigt sich seit 2004 mit Aluminium-Verbundplatten und Coil-Coating-Anlagen. Die von unserem Unternehmen hergestellte A2-Aluminium-Verbundplatten-Produktionslinie wurde von der Provinz Jiangsu als erste Großausrüstung und Schlüsselkomponente anerkannt. Diese Details sind wichtig, da eine ACP-Linie über lange Schichten ununterbrochen laufen muss und kleine Konstruktionsfehler normalerweise nach dem ersten Produktionsjahr auftauchen. Als Ausrüstungstochtergesellschaft von Jiangsu Aludeco New Materials verstehen wir auch das Verhalten von A2-Kernrollen, Aluminiumspulen und Klebefolien.
Eine ACP-Leitung ist ein langfristiger Vermögenswert. Die richtige Wahl hängt von Ihrem Markt, Ihren Brandschutzanforderungen, Ihrem Produktionsvolumen und Ihren Erwartungen an den Kundendienst ab. Besuchen Sie eine reale Produktionsanlage, inspizieren Sie Linienmodule, fragen Sie nach Prozessdaten und überprüfen Sie Liefer- und Installationspläne. Wenn wir Ihnen helfen können, eine ACP-Linie für Ihre Panelgröße und Ihr Budget zu vergleichen, Kontaktieren Sie unser Engineering-Team . Wir können Ihre Produktionsziele in einen praktischen Linienvorschlag umsetzen.