
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Der Begriff „3A-Verbundwerkstoffe“ taucht in vielen Zusammenhängen auf. Für Architekten und Bauherren erinnert es an das Unternehmen, das hinter einigen der weltweit am häufigsten verwendeten Marken für Aluminiumverbundplatten steht. Für einen Hersteller wirft der Name jedoch eine eher praktische Frage auf: Was ist erforderlich, um Verbundplatten herzustellen, die die gleichen Brandschutzklassen, Ebenheitstoleranzen und Oberflächenqualitäten erfüllen, die 3A-Verbundwerkstoffe zu einem Bezugspunkt im Fassadenbau gemacht haben? Die Antwort liegt weniger in der Materialwissenschaft allein als vielmehr in der kontinuierlichen Produktionstechnologie, die Aluminiumspulen und feuerbeständige Kernmaterialien in eine fertige Verbundplatte umwandelt. Auswahl der richtigen Produktionslinie für Verbundplatten Hier wird diese Frage in der Praxis beantwortet.
Die Bedeutung von 3A-Verbundwerkstoffen in der Plattenproduktion
Bevor wir über die Produktion sprechen, ist es hilfreich, den Maßstab zu definieren. Zu den 3A-Verbundwerkstoffen als Produktfamilie gehören Aluminium-Verbundplatten mit Polyethylen-, flammhemmenden und mineralgefüllten A2-Kernen; Hartschaum- und Balsakernmaterialien für den Sandwichbau; und druckbare Blätter für Beschilderungen und grafische Darstellungen. Für jeden, der gewerblich Platten herstellt, ist die feuerbeständige Aluminium-Verbundplatte die wichtigste davon. Die Leistung einer solchen Platte wird durch drei Variablen bestimmt: den Mineralgehalt des Kerns, die Haftfestigkeit zwischen den Aluminiumhäuten und dem Kern und die Dickentoleranz über die Länge der Platte. Alle drei Variablen werden von der Produktionslinie bestimmt, nicht nur von den Rohstoffen.
Diese Grafik vergleicht den Mineralfüllstoffanteil in drei gängigen Kerntypen. Ein Standard-Polyethylenkern enthält etwa 30 Prozent mineralischen Füllstoff, was ihm ein geringes Gewicht und eine gute Formbarkeit, aber ein schlechtes Brandverhalten verleiht. Ein flammhemmender B1-Kern erhöht den Mineralstoffanteil durch den Einsatz von Aluminiumhydroxid und anderen nicht brennbaren Füllstoffen auf etwa 65 Prozent. Ein A2-Kern muss einen Mineralgehalt von mindestens 90 Prozent aufweisen, um den in den europäischen Brandschutzklassen festgelegten Nichtbrennbarkeitstest zu bestehen. In der Praxis ist ein Kern mit 92 Prozent Mineralstoffgehalt, wie hier gezeigt, das Ziel vieler Panelhersteller. Der Sprung von 65 auf 92 Prozent verändert nicht nur die Chemie, sondern auch die Art und Weise, wie das Kernmaterial in einer kontinuierlichen Produktionslinie fließt, komprimiert und verbindet. Deshalb kann eine A2-fähige Linie nicht einfach dieselbe B1-Linie mit unterschiedlichem Material sein; Maschinendesign, Heizprofil und Walzendruck müssen angepasst werden.
Brandschutzklasse A2: Die neue Grundlinie
Die A2-Klassifizierung ist wichtig, da Hochhausfassaden und öffentliche Gebäude in ganz Europa, im Nahen Osten und zunehmend auch in Asien mittlerweile mit A2-zertifizierten Paneelen ausgestattet sind. Der Kern muss mindestens 90 Prozent mineralisches Material und begrenzte organische Bestandteile enthalten, damit die Platte nicht zum Brand beiträgt. Dieser Trend hat praktische Konsequenzen für den Gerätekauf. Ein Hersteller, der eine Linie kauft, die nur PE- oder B1-Kerne produzieren kann, wird vom am schnellsten wachsenden Segment des Verbundplattenmarktes ausgeschlossen. Bei jedem größeren Fassadenprojekt wird das Paneel vorab durch die Anforderung eines Brandtestzertifikats qualifiziert. Wenn Ihre Produktionslinie kein A2-Material mit einem gleichbleibenden Mineralstoffgehalt liefern kann, hilft kein Zertifikat.
Was die Produktionslinie tatsächlich entscheidet
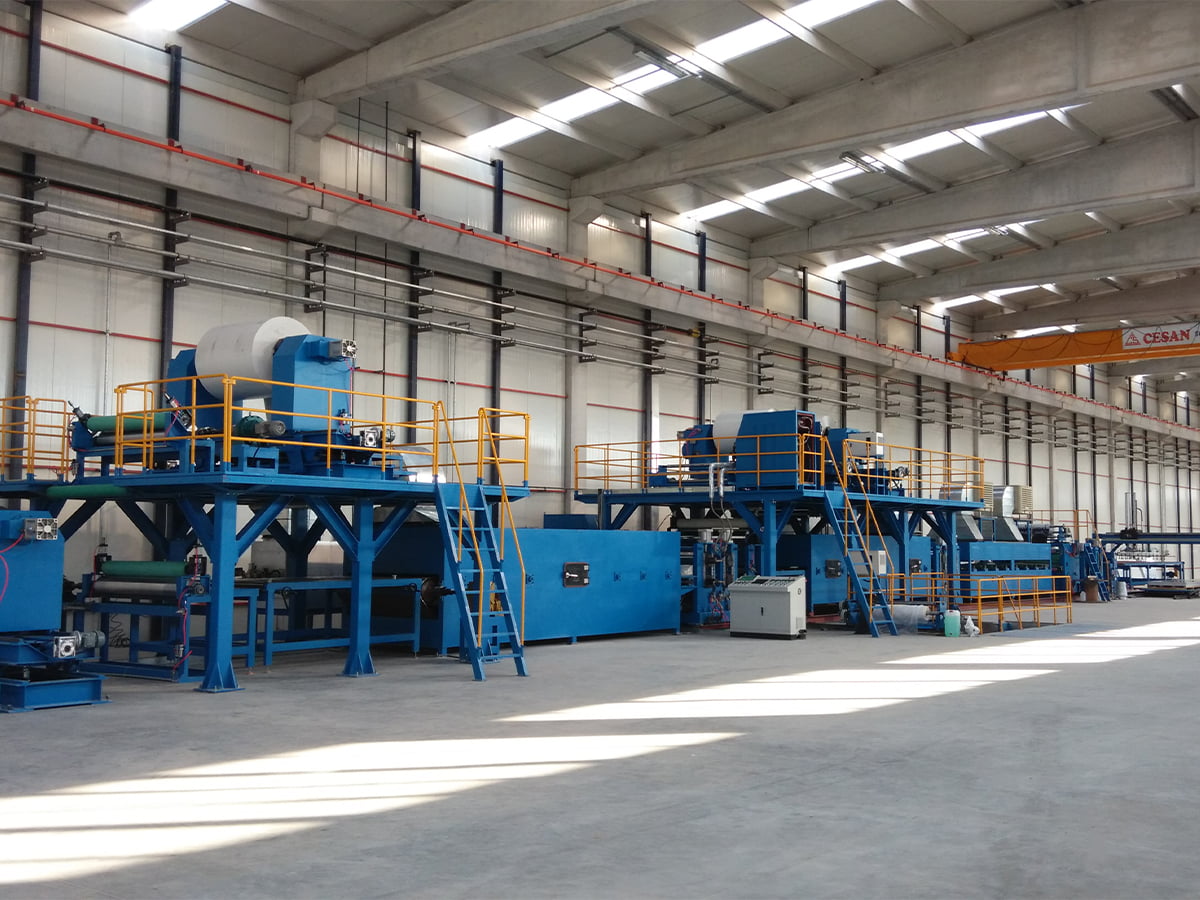
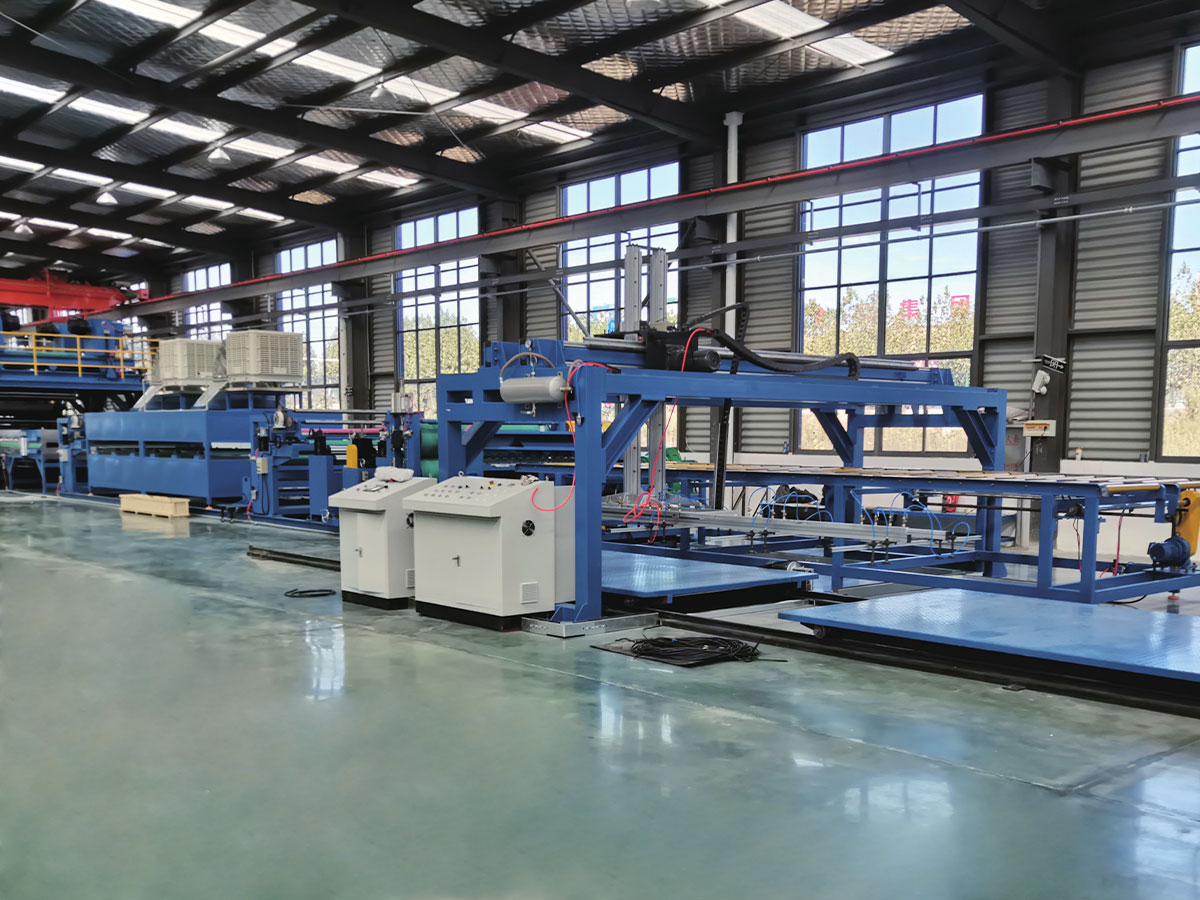
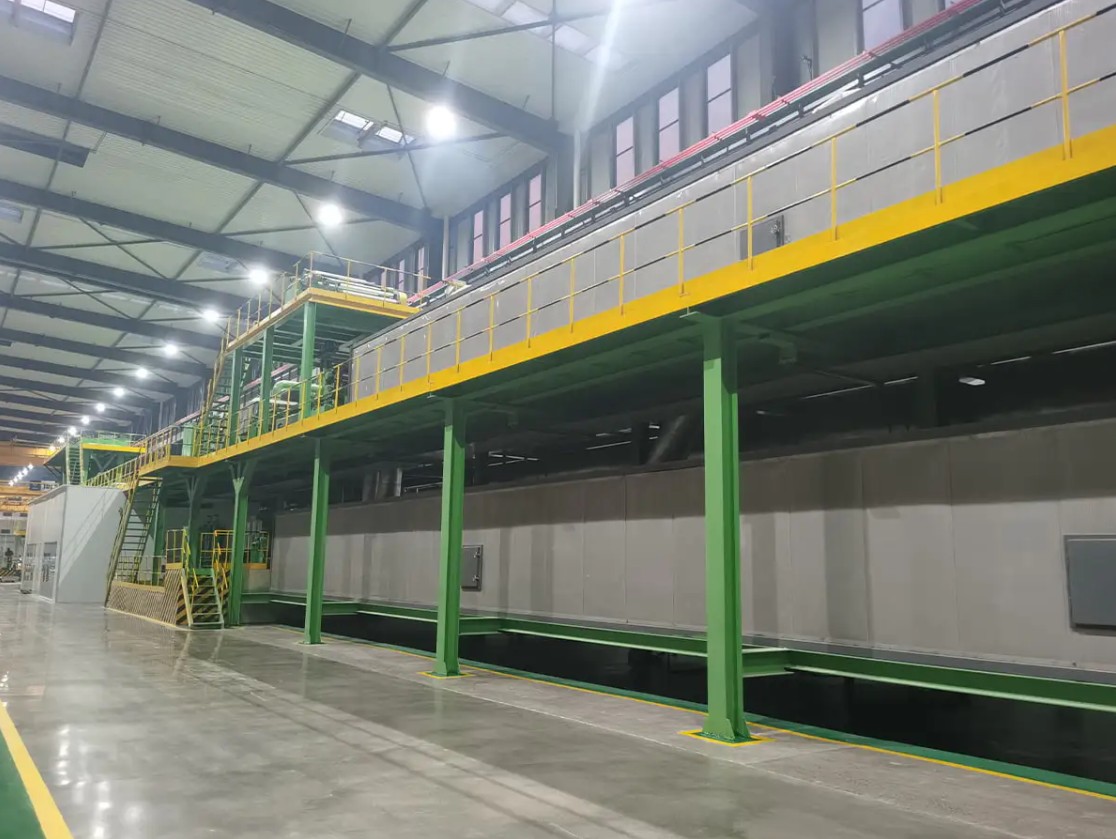
Eine kontinuierliche Produktionslinie für Metallverbundplatten besteht aus einer Abfolge von Akkumulatoren, Heiztunneln, Rollenlaminierstationen, Bandpressen, Kühlabschnitten und Scher- oder Aufwickelstationen. Jede Station trägt zur endgültigen Panelqualität bei. Die Kernplatte wird zunächst aus Harz, Füllstoffen und Additiven zusammengesetzt und in einer kontrollierten Dicke extrudiert. Die Aluminiumspule wird gereinigt und vorbehandelt, damit sich der Klebstoff chemisch mit der Oxidschicht verbinden kann. Dann gelangt die Baugruppe in die Bandpresse, wo der Klebstoff durch Hitze aktiviert wird und die Schichten durch Druck miteinander verbunden werden, ohne dass Luft eingeschlossen wird. Wenn der Druck über die gesamte Breite nicht gleichmäßig ist, entwickelt die Platte eine Randwelligkeit oder einen Kisseneffekt, der die Ebenheitstoleranz auf der Baustelle nicht einhält. Wenn Lufteinschlüsse eingeschlossen sind, sieht das Paneel im Werk möglicherweise flach aus, kann jedoch Blasen bilden, wenn es in einer Fassade Hitze ausgesetzt wird. Alle diese Risiken werden in der Phase der Geräteauswahl berücksichtigt, nicht vom Panelbetreiber.
Das Liniendiagramm zeigt den Anteil von A2-Aluminiumverbundplatten am globalen ACP-Markt von 2020 bis 2026. Die Trendlinie beginnt bei 28 Prozent im Jahr 2020 und steigt jedes Jahr an, bis sie im Jahr 2026 geschätzte 67 Prozent erreicht. Dieses Wachstum wird durch strengere Bauvorschriften in feuerempfindlichen Sektoren vorangetrieben. Im Jahr 2022 haben mehrere europäische Städte die Mindestbrandklasse für Fassadenmaterialien an Gebäuden ab einer bestimmten Höhe angehoben. Im Jahr 2024 folgten Länder der Golfregion mit ähnlichen Anforderungen. Das Ergebnis ist ein klares Signal für die Panelhersteller: Kapazitäten für die A2-Produktion sind nicht länger optional. Anbieter, die vor 2024 auf A2-fähige Leitungen umgestiegen sind, haben bereits einen Teil ihrer Investition zurückerhalten, während diejenigen, die warten, mit einem überfüllten Markt und geringeren Margen konfrontiert werden.
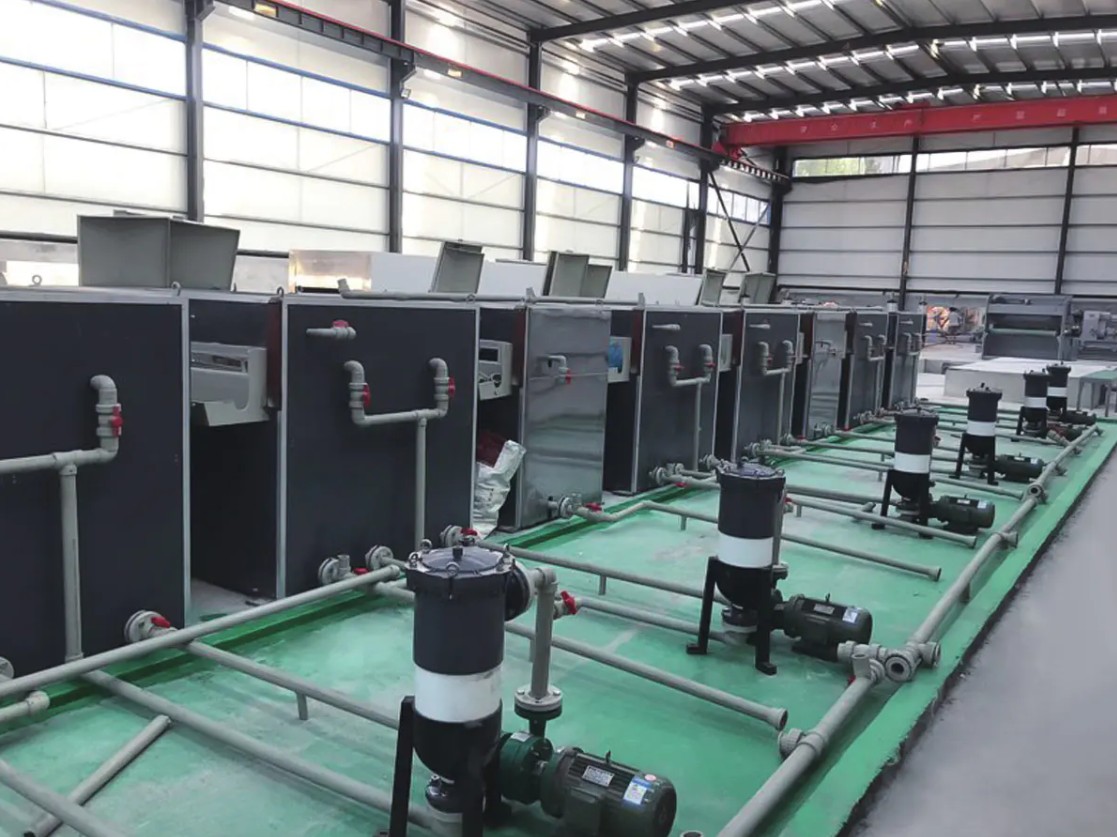
Ein weiterer Faktor, der die Oberflächenqualität des Panels beeinflusst, ist die Herkunft des vorlackierten Aluminiumbandes. Plattenhersteller, die die Bandbeschichtung im eigenen Haus durchführen, können Farben präzise anpassen, Durchlaufzeiten verkürzen und zusätzliche Gewinne aus dem Verkauf vorlackierter Bänder erzielen.
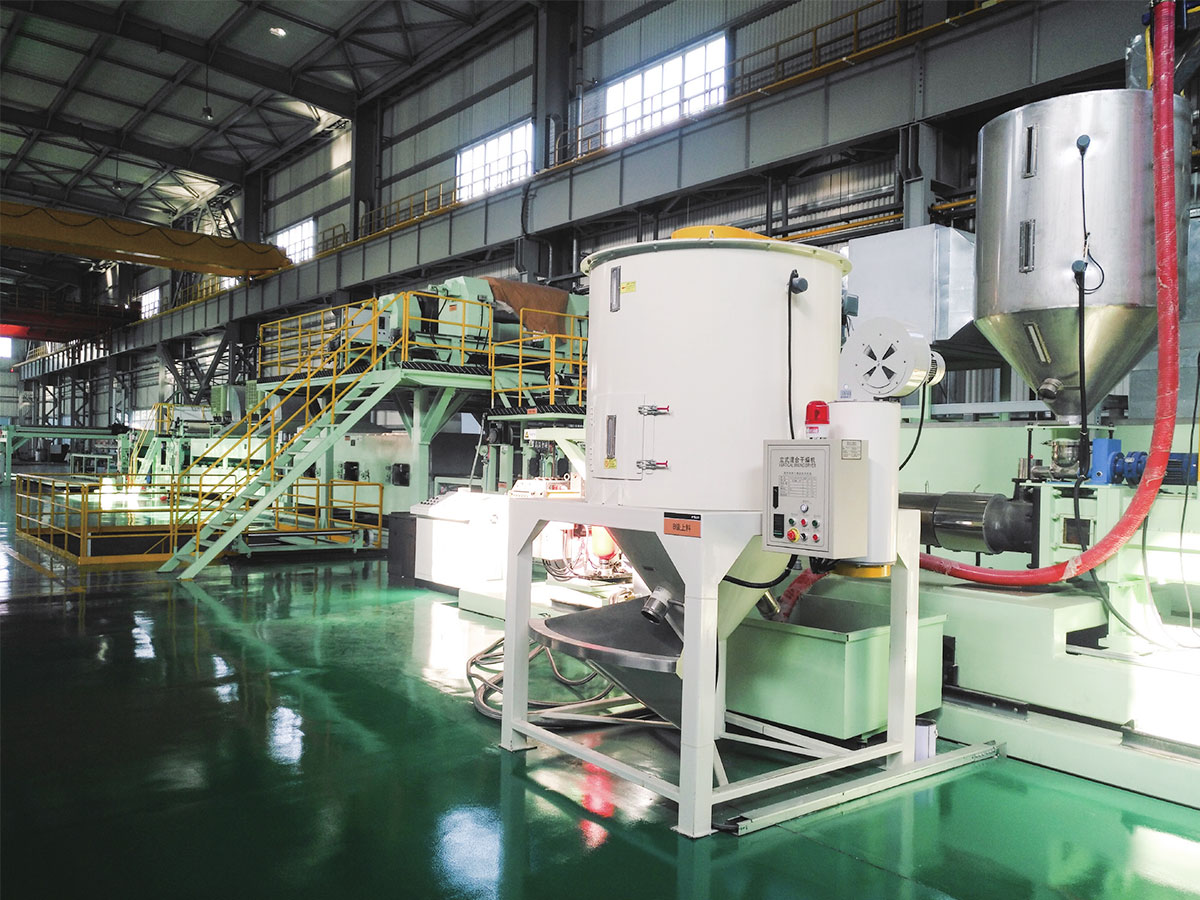
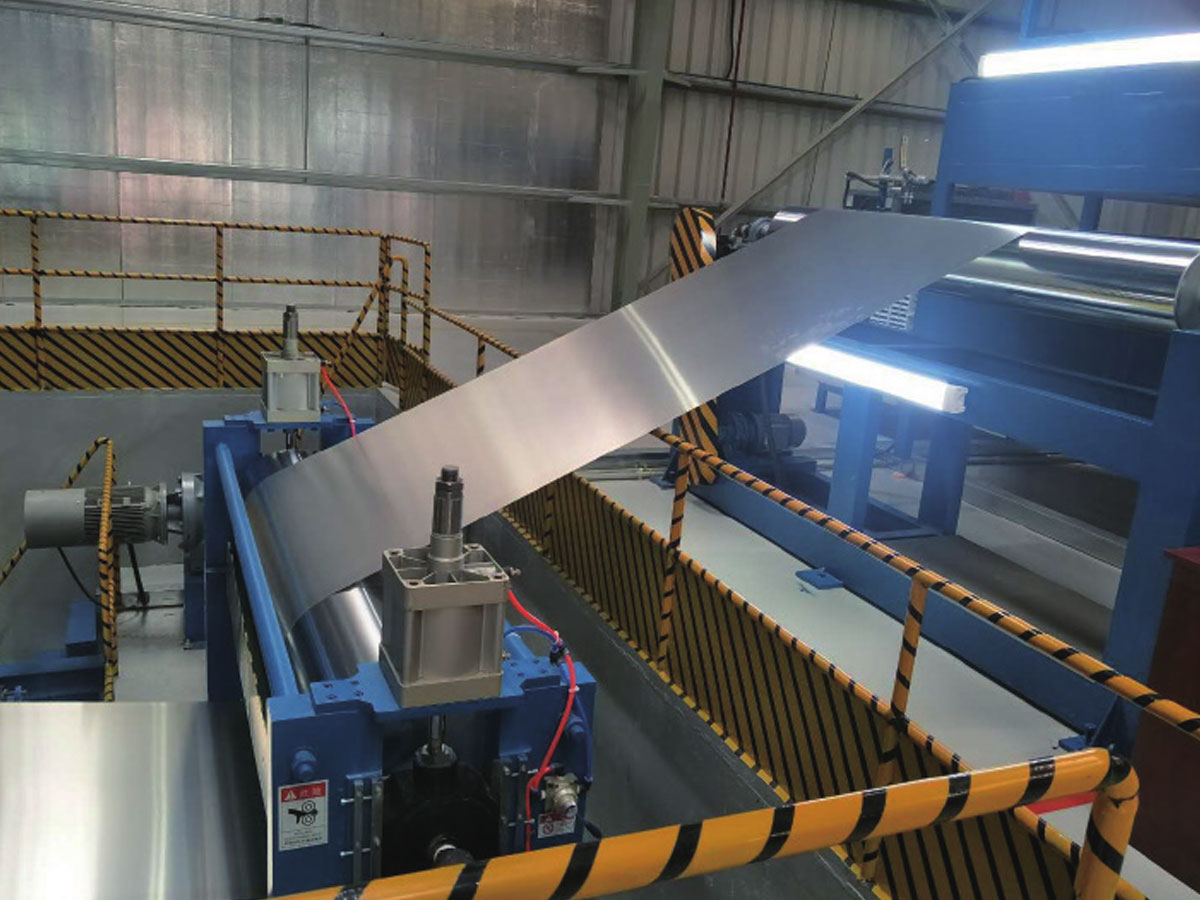 Farbbeschichtungslinie für vorlackierte Aluminiumspulen Diese Linie integriert Vorbehandlung, automatisches Sprühen und Aushärten, um dauerhaft beschichtete Spulen herzustellen. Es unterstützt die hausinterne Coil-Beschichtung und ermöglicht so eine präzise Farbabstimmung und kürzere Vorlaufzeiten für Panelhersteller. Produkt anzeigen →
Drei Leitungskonfigurationen im Vergleich
Drei gängige Konfigurationen dominieren den Markt. Die Wahl hängt von der Brandschutzstrategie, der angestrebten Produktionsmenge und der Produktpalette ab, die ein Hersteller anbieten möchte.
| Leitungskonfiguration | Maximale Feuerklasse | Tägliche Ausgabe | Kernwechselzeit | Relative Investition |
|---|---|---|---|---|
| A2/B1 Zwei-Wege-Linie | A2 | 3.000 Tafeln | 40 Min | Hoch |
| A2-Spulenlinie | A2 | 4.800 Paneele | 90 Min | Sehr hoch |
| PE/B1 FR-Linie | B1 | 3.600 Tafeln | 10 Min | Mittel |
Die erste ist die Produktionslinie für Zweiwege-Metallverbundplatten A2/B1. Es ermöglicht einem Hersteller, zwischen A2- und B1-Produkten zu wechseln, indem er die Kernzufuhr umschaltet und die Prozesstemperaturen anpasst. Dies ist die bevorzugte Konfiguration für Hersteller, die sowohl den Fassadenmarkt als auch den Innendekorationsmarkt bedienen, da sie die Ausrüstung auch bei geringer A2-Nachfrage beschäftigt hält.
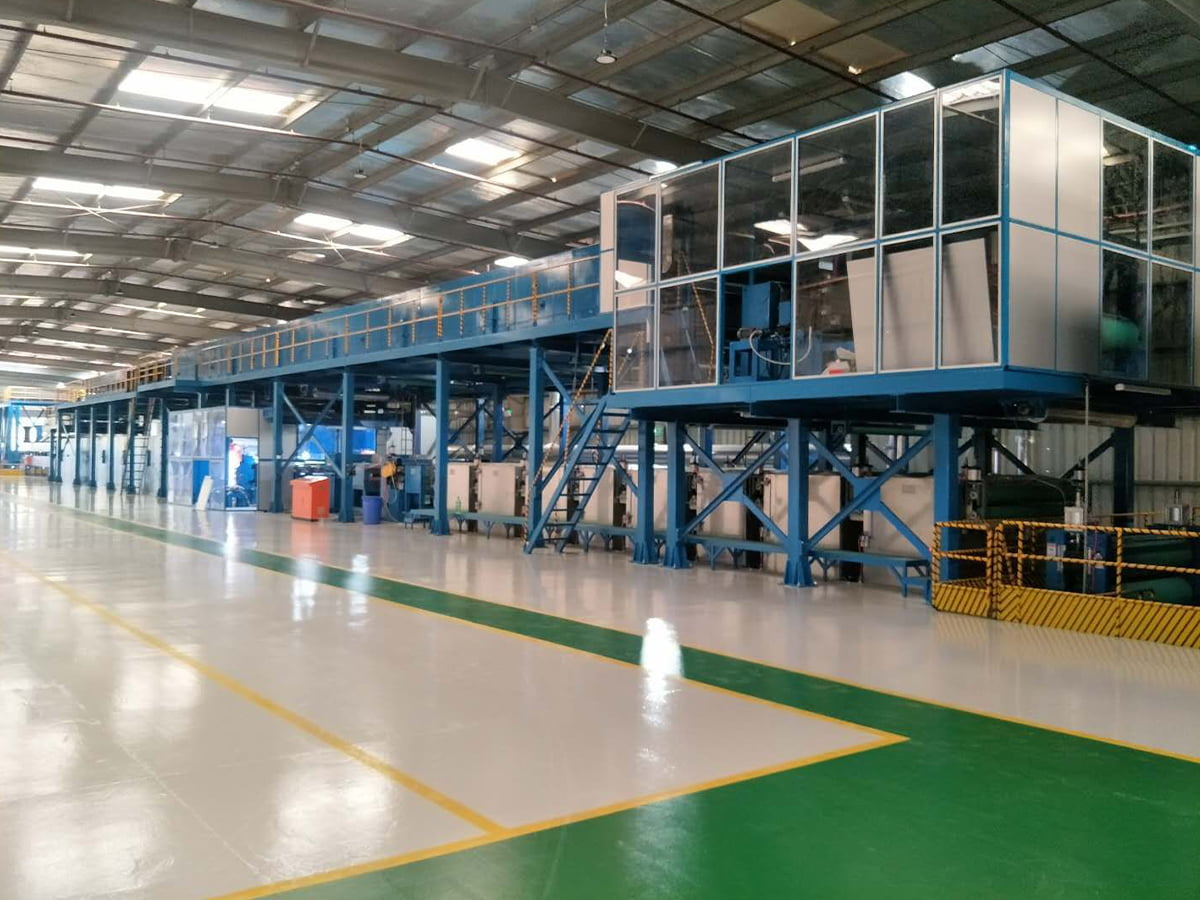
 A2/B1 Mehrzweck-Metallverbundplatten-Produktionslinie Diese Linie wechselt zwischen feuerfesten A2- und PE/B1-Kernen auf einer Plattform und bedient sowohl den Fassaden- als auch den Innenbereich. Es verbessert die Geräteauslastung und den Return on Investment für Produzenten, die Flexibilität benötigen. Produkt anzeigen →
Die zweite ist die A2-Spulenproduktionslinie, die A2-Verbundmaterial in kontinuierlicher Spulenform produziert. Diese Architektur läuft typischerweise mit höherer Geschwindigkeit und geringeren Arbeitskosten pro Quadratmeter, da das Kleben und Kühlen in einem einzigen kontinuierlichen Durchgang erfolgt. Das Spulenformat ermöglicht auch den Ablauf nachgelagerter Prozesse wie Schlitzen und Stanzen ohne Plattenhandhabung, sodass die Gesamtproduktionskosten pro fertiger Platte oft die niedrigsten unter den drei sind.
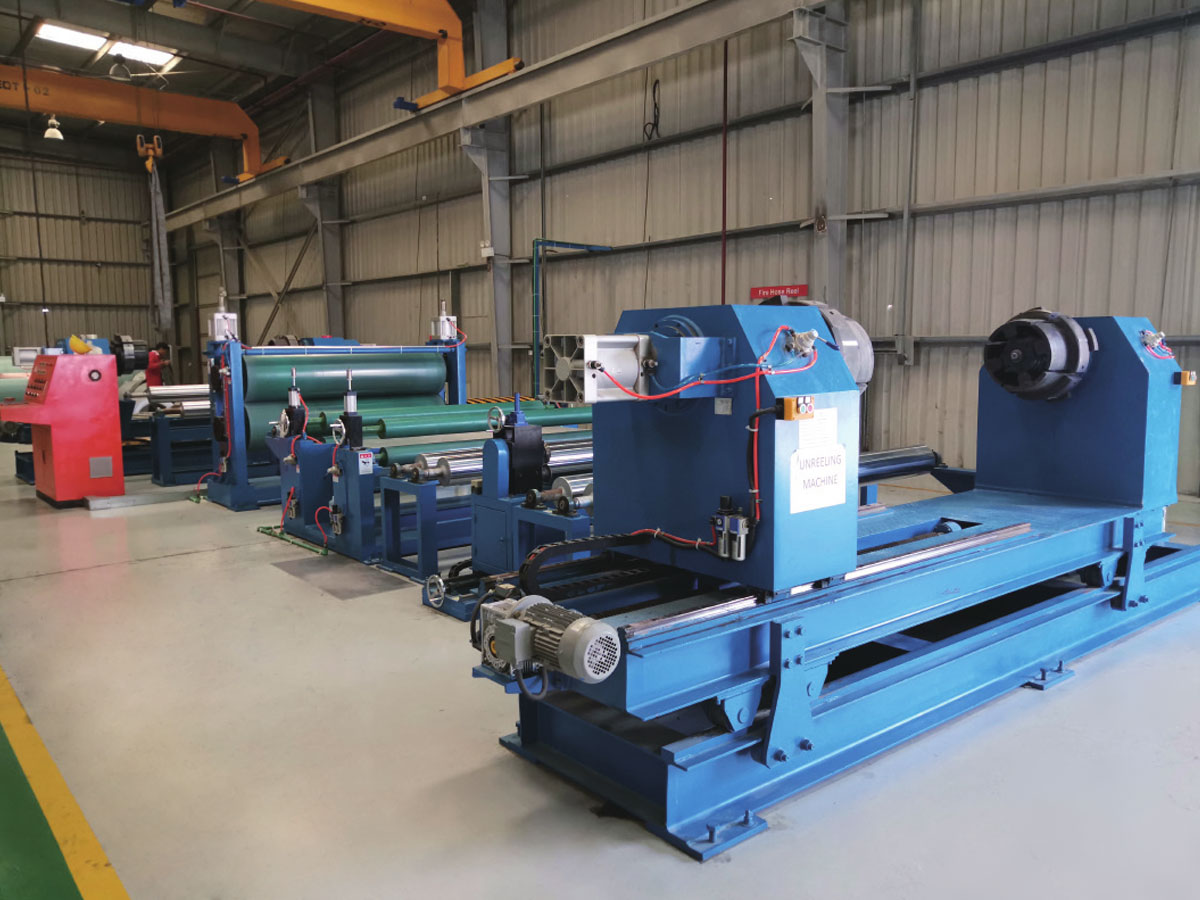
 A2-Spulenproduktionslinie für die kontinuierliche ACP-Herstellung Diese kontinuierliche Coil-Linie produziert A2-Verbundmaterial mit höherer Geschwindigkeit und geringeren Arbeitskosten pro Quadratmeter. Es ermöglicht nachgelagertes Schlitzen und Zuschneiden ohne Plattenhandhabung, was häufig zu den niedrigsten Gesamtproduktionskosten führt. Produkt anzeigen →
Die dritte ist eine PE- oder B1 FR ACP-Verbundleitung. Es verarbeitet Standard-PE-Kerne und flammhemmende Kerne, kann jedoch kein A2-Material produzieren. Seine Rolle auf dem Markt schrumpft mit zunehmender Verschärfung der Bauvorschriften allmählich, dennoch bleibt es ein nützlicher Einstiegspunkt für Hersteller, die sich auf Innenverkleidungen, Beschilderungen und dekorative Verkleidungen konzentrieren, bei denen die Brandschutzanforderungen weniger streng sind.
Das Balkendiagramm vergleicht die tägliche Panelleistung für drei Linienkonfigurationen. Die A2/B1-Zweiwegelinie produziert im A2-Modus etwa 3.000 Standardplatten pro Tag, während die A2-Coil-Linie aufgrund des kontinuierlichen Rolle-zu-Rolle-Betriebs etwa 4.800 Platten pro Tag erreicht. Die PE/B1 FR-Linie liegt mit 3.600 Platten pro Tag dazwischen, da ihr einfacherer Prozess einen schnelleren Rollenwechsel ermöglicht, aber eine geringere thermische Belastung verursacht. Diese Zahlen stellen Größenordnungswerte für eine typische 300 Meter lange Panellinie dar; Die tatsächliche Leistung hängt von der Plattendicke, der Kerndichte und dem Automatisierungsgrad ab. Was für einen Investor wichtig ist, ist, dass die A2-Coil-Linie zwar teurer ist, aber rund 60 Prozent mehr Leistung pro Tag liefert als die Einstiegslinie. Daher sind die Kapitalkosten pro Panel für die Spulenlinie tendenziell niedriger, obwohl der Kaufpreis höher ist.
So bewerten Sie einen Produktionslinienlieferanten
Beim Anbietervergleich sollten Sie über den Grundpreis hinaus blicken und auf vier Bereiche achten. Diese Bereiche bestimmen, ob die Ausrüstung mit der angekündigten Kapazität läuft und ob die Panels die erforderlichen Brandtests bestehen.
- Kerndosierung und Mischgenauigkeit. Ein A2-Kern benötigt einen mineralischen Füllstoffanteil von über 90 Prozent. Fragen Sie, welche Art von Dosierwaagen und kontinuierlichen Mischern die Linie verwendet und wie oft sie kalibriert werden.
- Temperaturregelung beim Laminieren. Der Klebstoff zwischen Aluminium und Kern aktiviert sich innerhalb eines engen Temperaturfensters. Wenn die Linie nur eine Ein-Aus-Heizung verwendet, variiert die Klebefestigkeit über die Länge der Platte.
- System zur Bahnspannung und -verfolgung. Wenn zwei Aluminiumspulen gleichzeitig abgewickelt werden, muss die Spannung der Schnur auf 1 Prozent kontrolliert werden, um Falten und Verrutschen zu vermeiden.
- After-Sales-Struktur. Eine kontinuierliche Produktionslinie ist ein hochwertiges Gut, das im Dreischichtbetrieb läuft. Der Lieferant sollte über ein dokumentiertes Servicenetzwerk, einen Ersatzteilbestand und Ferndiagnosemöglichkeiten verfügen.
Das Radardiagramm vergleicht drei Linienkonfigurationen in fünf Dimensionen: Brandschutzfähigkeit, Produktionsleistung, Materialflexibilität, Kapitalkosten und Betriebskosten. Die A2-Coil-Linie erreicht die höchste Leistung und Feuerwiderstandsklasse, weist jedoch die höchsten Investitionskosten und die geringste Flexibilität für schnelle Umstellungen zwischen Produkttypen auf. Die A2/B1-Zweiwege-Linie bietet ein ausgewogenes Verhältnis von Feuerfestigkeit und Flexibilität, obwohl die Leistung etwas geringer ist als bei einer speziellen Spulenlinie. Die PE/B1 FR-Reihe bleibt hinsichtlich der Investitions- und Betriebskosten attraktiv, aber ihre geringe Brandschutzfähigkeit macht sie für Bauprojekte mit strengen Brandschutzanforderungen ungeeignet. Für die meisten Hersteller, die neue Kapazitäten planen, ist die bidirektionale Linie A2/B1 der rationalste Ausgangspunkt, da sie A2-Fähigkeit bietet, ohne den B1-Markt auszuschließen. Für Hersteller, die bereits über einen ausgereiften B1-Kundenstamm verfügen und diesen vergrößern möchten, ist die A2-Spulenlinie möglicherweise der bessere Upgrade-Pfad.
Das Fazit
„3A-Verbundwerkstoffe“ ist nicht nur ein Markenname; Es ist eine Abkürzung für die Qualität und den Brandschutz, die der Markt von Aluminium-Verbundplatten erwartet. Durch die Wahl der richtigen Produktionslinie setzt ein Hersteller diese Erwartung in ein kommerzielles Produkt um. Beginnen Sie mit der Brandschutzstrategie und lassen Sie dann den Leistungsbedarf, die Rohstoffverfügbarkeit und die Grundfläche über die Architektur entscheiden. Sprechen Sie mit einem Anlagenbauer, der bereits A2-fähige Anlagen geliefert hat, und fragen Sie nach Referenzen in Ihrem Anwendungsbereich. Da die A2-Nachfrage im Jahr 2026 immer noch wächst, bedeutet eine Verzögerung der Entscheidung, dass Panels produziert werden, die genau bei den Projekten abgelehnt werden, die die besten Margen erzielen. Wenn Sie Ihre Optionen mit einer bestimmten Produktpalette vergleichen möchten, wenden Sie sich direkt an den Hersteller und besprechen Sie Ihre geplanten Kernmaterialien und die jährliche Produktion.