
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

A Die Metallbandbeschichtungslinie verbessert die Produktion, indem sie das langsame, Stück-für-Stück-Lackieren durch einen kontinuierlichen automatisierten Prozess ersetzt Das reinigt, beschichtet und härtet Metallbänder in einem ununterbrochenen Durchgang. Dies reduziert die Arbeitsstunden pro Einheit, reduziert den Farbabfall, verkürzt die Aushärtungszeit und beseitigt die Engpässe, die mit der Serienfertigung einhergehen. Betriebe, die von der Lackierung nach der Fertigung auf die Bandbeschichtung umsteigen, berichten häufig von erheblichen Steigerungen der Tagesproduktion und einem Rückgang der beschichtungsbezogenen Nacharbeiten. A Metallbandbeschichtungsanlage wurde speziell für die Bereitstellung eines solchen kontinuierlichen Durchsatzes entwickelt. In den folgenden Abschnitten wird genau erläutert, wie jede Phase des Prozesses zu einer schnelleren und zuverlässigeren Produktion beiträgt.
Kontinuierliche Verarbeitung beseitigt Batch-Verzögerungen
Beim herkömmlichen Serienlackieren müssen Teile geladen, beschichtet, auf die Aushärtung gewartet und dann entladen werden, bevor mit der nächsten Charge begonnen werden kann. Eine Bandbeschichtungslinie eliminiert dieses Stopp-Start-Muster, indem das Metallband in einem kontinuierlichen Durchgang durch die Reinigungs-, Beschichtungs- und Aushärtezonen geführt wird. Den von der National Coil Coating Association veröffentlichten Prozessdaten zufolge laufen Coillinien typischerweise mit Geschwindigkeiten zwischen 30 und 200 Meter pro Minute , je nach Beschichtungsart und -dicke, sodass eine einzelne Linie die Verarbeitung durchführen kann, die in einer herkömmlichen Lackiererei mehrere separate Chargenzyklen erfordern würde.
Was dies für die tägliche Leistung bedeutet
- Eine Coilanlage kann in einer Schicht mehrere tausend Quadratmeter Stahl oder Aluminium beschichten
- Das Streifenspleißen am Einlaufende sorgt dafür, dass die Linie ohne vollständige Unterbrechungen läuft
- Die Härtungsöfen sind auf die Liniengeschwindigkeit abgestimmt, sodass die Trocknungszeit den Prozess nicht verlangsamt
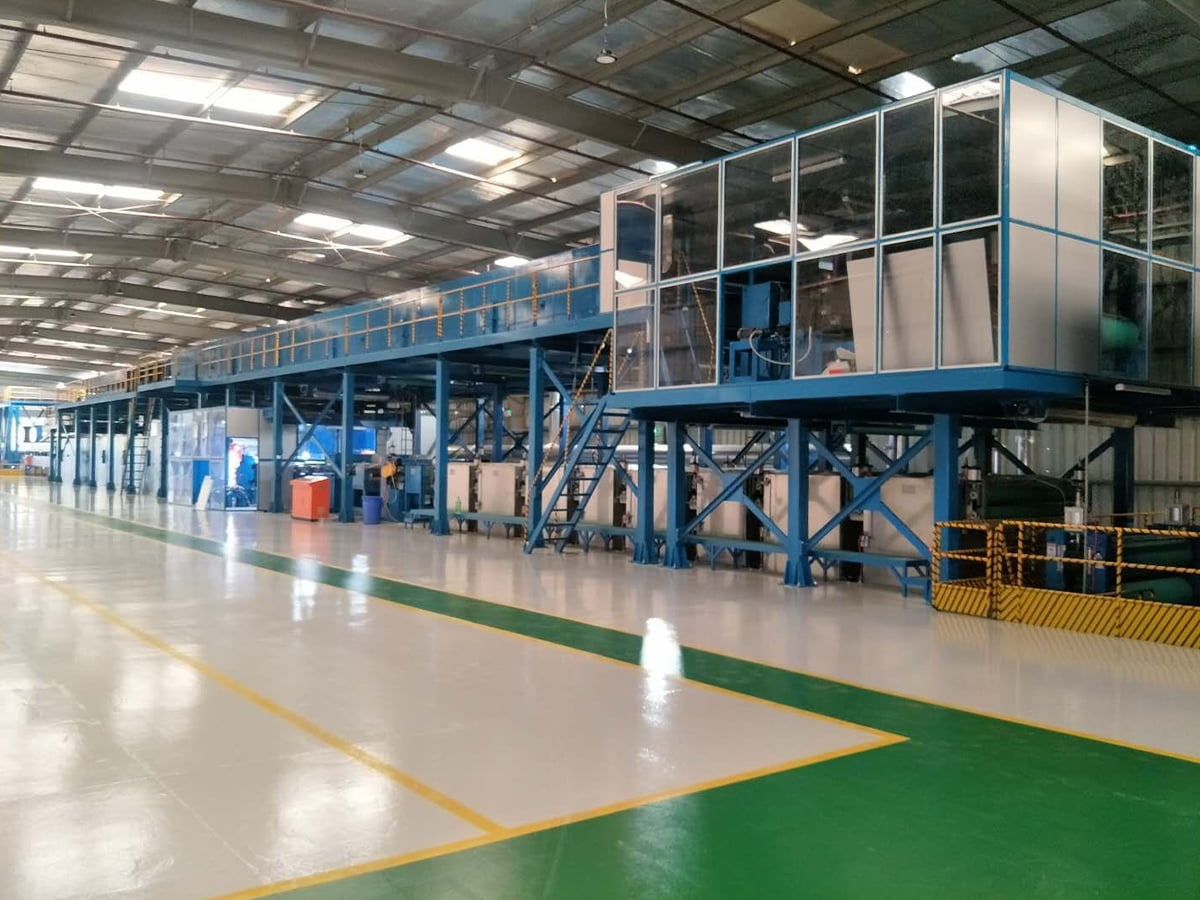
Der automatisierte Beschichtungsauftrag reduziert die Arbeitszeit
In einer Coil-Linie tragen Beschichtungswalzen Farbe automatisch in einer festen Dicke über die gesamte Bandbreite auf, sodass Bediener nicht mehr manuell einzelne Teile aufsprühen oder ausbessern müssen. Dadurch werden die direkten Arbeitsstunden pro fertiger Produkteinheit reduziert und das Risiko menschlicher Fehler, die zu dünnen Stellen oder fehlender Abdeckung führen, verringert.
Arbeitsvergleich nach Prozesstyp
| Prozess | Typische Arbeitsbeteiligung | Konsistenz der Beschichtung |
| Bandbeschichtungsanlage | Niedrig, hauptsächlich Überwachung und Einrichtung | Hohe, walzengesteuerte Dicke |
| Manuelles Spritzlackieren | Hoch, betreiberabhängig | Variabel, abhängig vom Können |
| Batch-Pulverbeschichtung | Mäßig, Teilladung erforderlich | Mäßig, formabhängig |
Schnellere Aushärtungszyklen erhöhen den Durchsatz
Härtungsöfen auf einer Coil-Linie sind so kalibriert, dass das beschichtete Band innerhalb von Sekunden vollständig aushärtet, da der dünne, gleichmäßige Film, der von Beschichtungswalzen aufgetragen wird, viel schneller vernetzt als die dickeren, ungleichmäßigen Filme, die manchmal durch manuelles Aufsprühen entstehen. Dieses enge Aushärtungsfenster bedeutet, dass die Linie eine hohe Geschwindigkeit aufrechterhalten kann, ohne Einbußen bei der Härte oder Haftung der Beschichtung hinnehmen zu müssen. Beides wird typischerweise durch einen Bleistifthärtetest gemäß ASTM D3363 bestätigt.
Wie die Ofenzoneneinteilung die Geschwindigkeit unterstützt
Die meisten Härtungsöfen sind in mehrere Temperaturzonen unterteilt, sodass das Band nach und nach auf die maximale Metalltemperatur gebracht und dann gerade lange genug gehalten werden kann, um die Vernetzung vor dem Abkühlen abzuschließen. Dieser Zonenansatz verhindert ein Anbrennen bei hoher Geschwindigkeit und erreicht gleichzeitig eine vollständige Aushärtung, was in einem statischen Chargenofen nur schwer konsistent zu reproduzieren ist.
Reduzierte Nacharbeit und Materialverschwendung
Weil die Beschichtungsdicke auf einer Coil-Linie innerhalb einer engen Toleranz kontrolliert wird, oft innerhalb plus oder minus 2 Mikrometer Wie von Anbietern von Beschichtungsanlagen häufig angeführt wird, gibt es weitaus weniger dickebedingte Mängel, die eine Nacharbeit erfordern. Auch die Farbverschwendung ist deutlich geringer, da beim Walzenauftrag fast die gesamte in das System eingesaugte Farbmenge verbraucht wird, im Gegensatz zu Spritzkabinen, wo die Overspray-Verluste 20 bis 30 Prozent erreichen können.
Gemeinsame Abfallquellen eliminiert
- Overspray-Verlust durch manuelle Spritzpistolen
- Ungleichmäßige Beschichtung, die einen zweiten Beschichtungsdurchgang erfordert
- Teile werden aufgrund von Farb- oder Glanzunterschieden zwischen den Chargen abgelehnt
Die Inline-Qualitätskontrolle verhindert Verzögerungen bei der Weiterverarbeitung
Moderne Bandbeschichtungslinien verwenden Inline-Sensoren, um die Dicke, Farbe und den Glanz der Beschichtung zu überwachen, während sich das Band durch die Linie bewegt, und Abweichungen sofort zu erkennen, anstatt erst nachdem eine ganze Charge beschichtet wurde. Durch dieses Echtzeit-Feedback können Bediener kleine Anpassungen des Walzenspalts oder der Farbviskosität vornehmen, bevor eine große Menge an Material außerhalb der Spezifikation produziert wird, was sowohl die Produktionsgeschwindigkeit als auch die Materialausbeute schützt.
Typische Inline-Prüfungen
- Messung der Trockenfilmdicke nach der Aushärtung
- Farb- und Glanzscannen anhand eines Zielstandards
- Erkennung von Oberflächenfehlern mithilfe optischer Scansysteme
Die Konsistenz der Vorbehandlung reduziert nachgelagerte Ausfälle
Produktionsverlangsamungen sind häufig auf Beschichtungsfehler zurückzuführen, die auf eine schlechte Oberflächenvorbereitung zurückzuführen sind, beispielsweise auf Öl- oder Oxidrückständen auf dem Metall vor dem Lackieren. Eine Coil-Linie integriert chemische Reinigungs- und Konversionsbeschichtungsschritte direkt in den Prozess und stellt sicher, dass jeder Meter Band die gleiche Vorbehandlung erhält, bevor er den Beschichter erreicht. Diese Konsistenz verringert die Wahrscheinlichkeit von Haftungsfehlern, die andernfalls ein Anhalten der Anlage zur Untersuchung und Behebung erfordern würden.
Linienkonfigurationsoptionen, die eine höhere Leistung unterstützen
Bandbeschichtungsanlagen können je nach hergestelltem Produkt mit einseitiger, doppelseitiger oder umgekehrter Walzenbeschichtungsstation konfiguriert werden, und die Wahl der Konfiguration wirkt sich direkt auf die erreichbare Liniengeschwindigkeit und Oberflächenqualität aus.
Konfigurationsvergleich
| Konfiguration | Am besten geeignet für | Typische Auswirkung auf die Liniengeschwindigkeit |
| Einseitige Beschichtung | Paneele mit einer freiliegenden Seite | Höhere erreichbare Geschwindigkeit |
| Doppelseitige Beschichtung | Produkte, die eine fertige Rückseite erfordern | Mäßige Geschwindigkeit, zusätzliche Prozesszeit |
| Umkehrwalzenbeschichtung | Hochpräzise dekorative Oberflächen | Leicht reduzierte Geschwindigkeit, höhere Finishqualität |
Energieeffizienz unterstützt einen dauerhaften Hochgeschwindigkeitsbetrieb
Der Betrieb eines Härtungsofens mit hohem, konstantem Durchsatz ist pro Einheit der beschichteten Fläche im Allgemeinen energieeffizienter als das wiederholte Erhitzen und Abkühlen eines Chargenofens zwischen den Zyklen. Viele Spulenlinien gewinnen auch Wärme aus regenerativen thermischen Oxidationsanlagen zurück, die zur Zerstörung flüchtiger organischer Verbindungen, die während der Aushärtung freigesetzt werden, verwendet werden, und leiten die zurückgewonnene Wärme zurück in das Ofensystem, um den Kraftstoffverbrauch zu senken und gleichzeitig die Produktionsgeschwindigkeit aufrechtzuerhalten.
Kernausrüstung, die Produktionssteigerungen vorantreibt
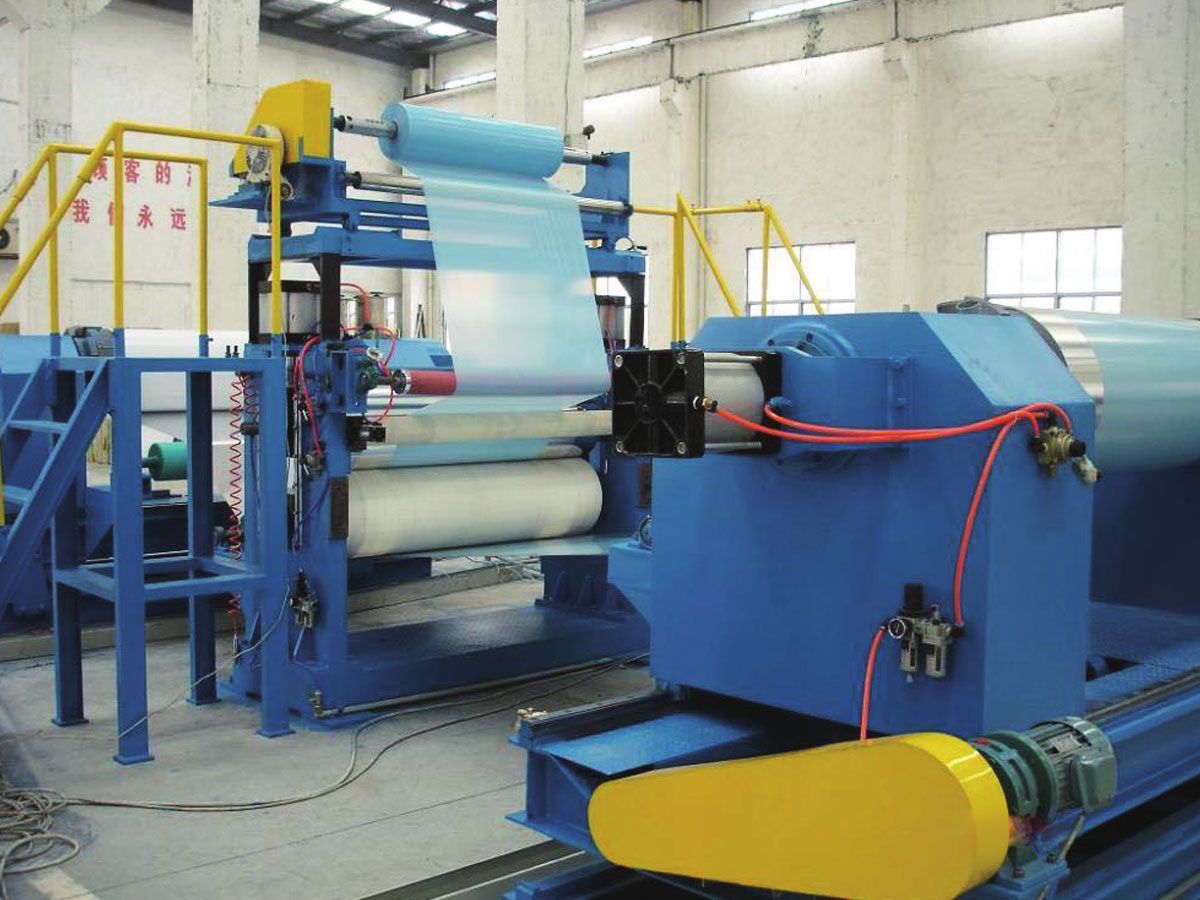
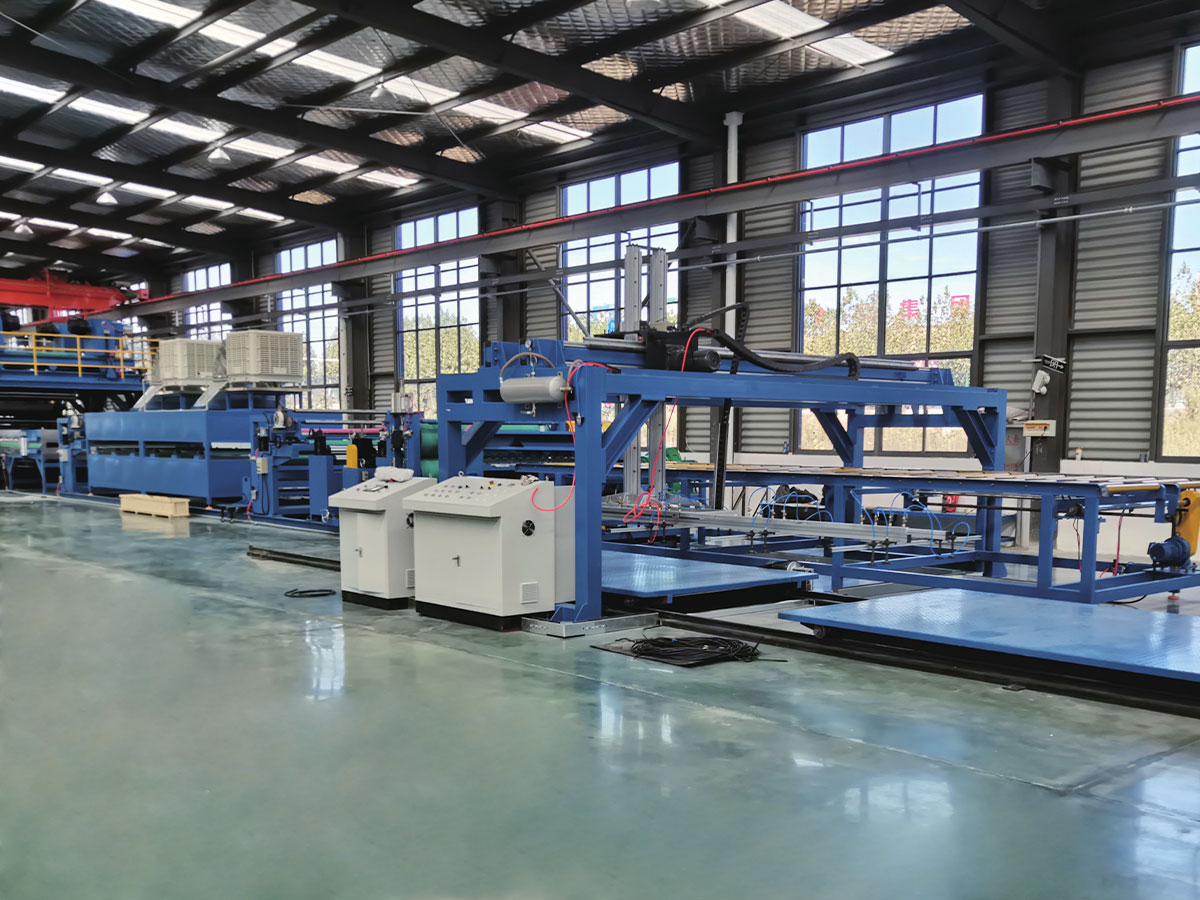
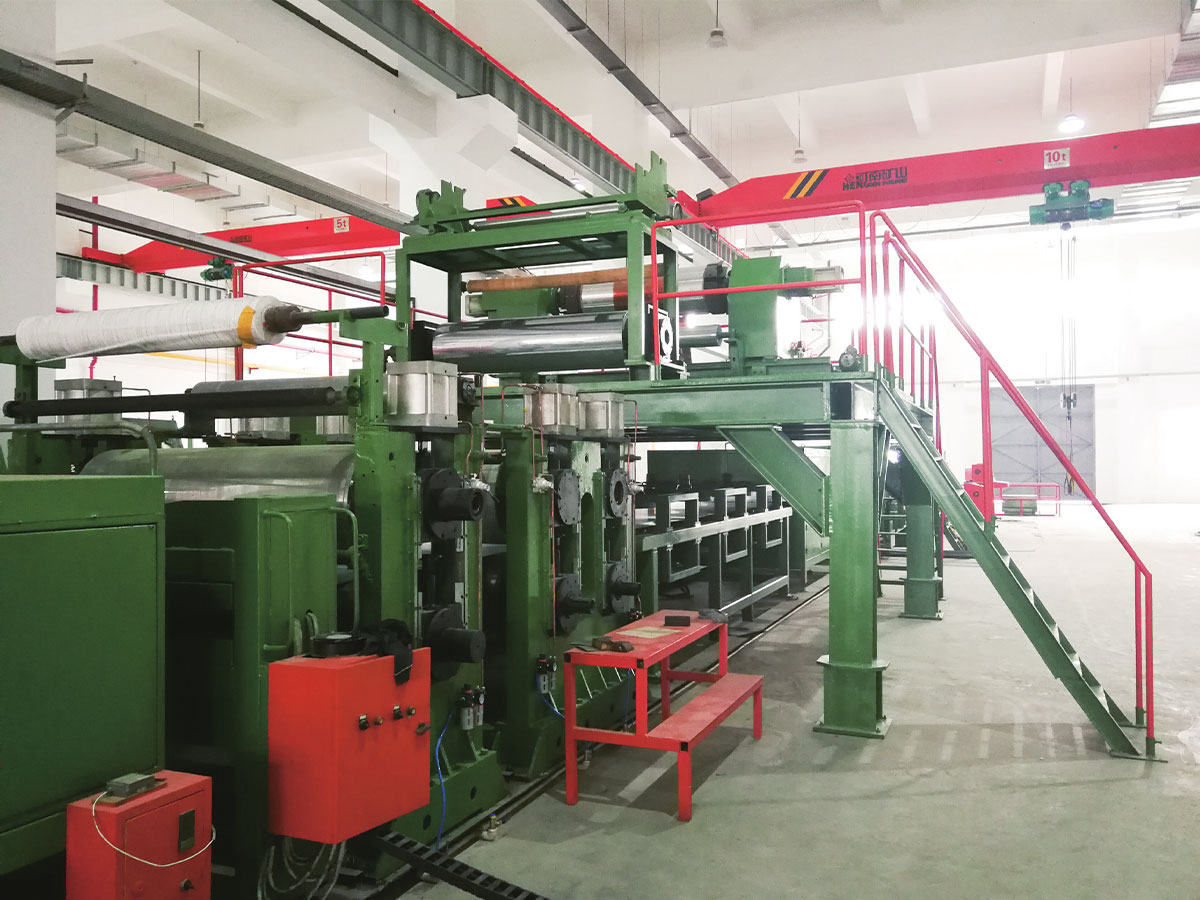
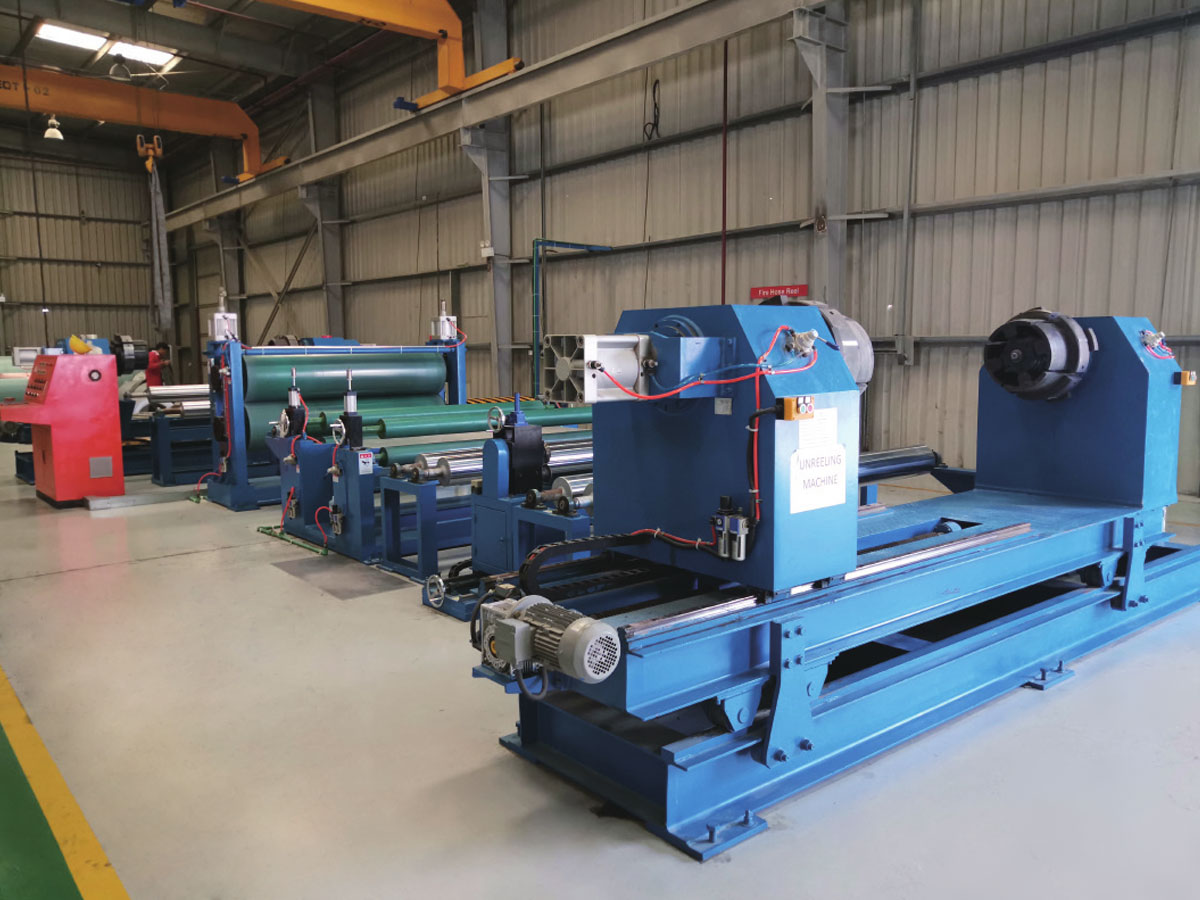
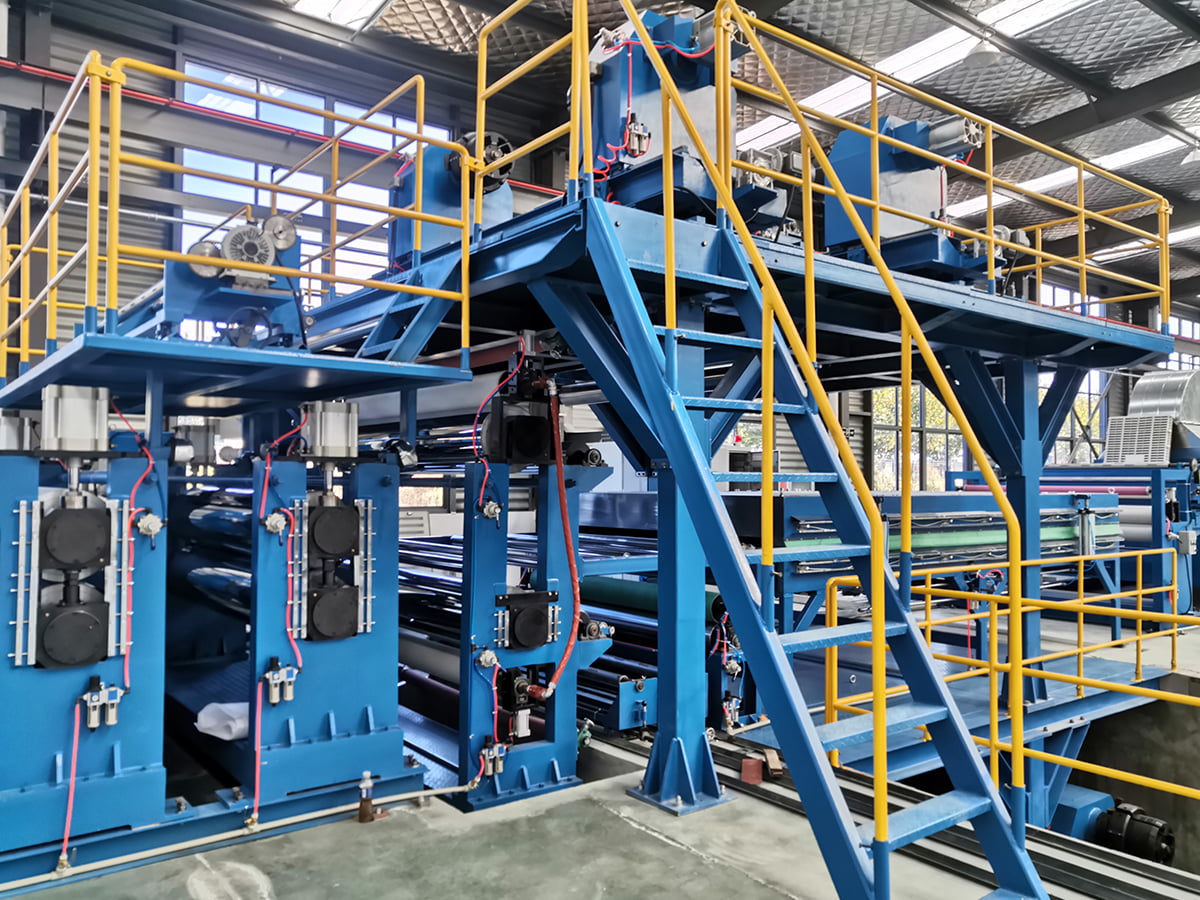
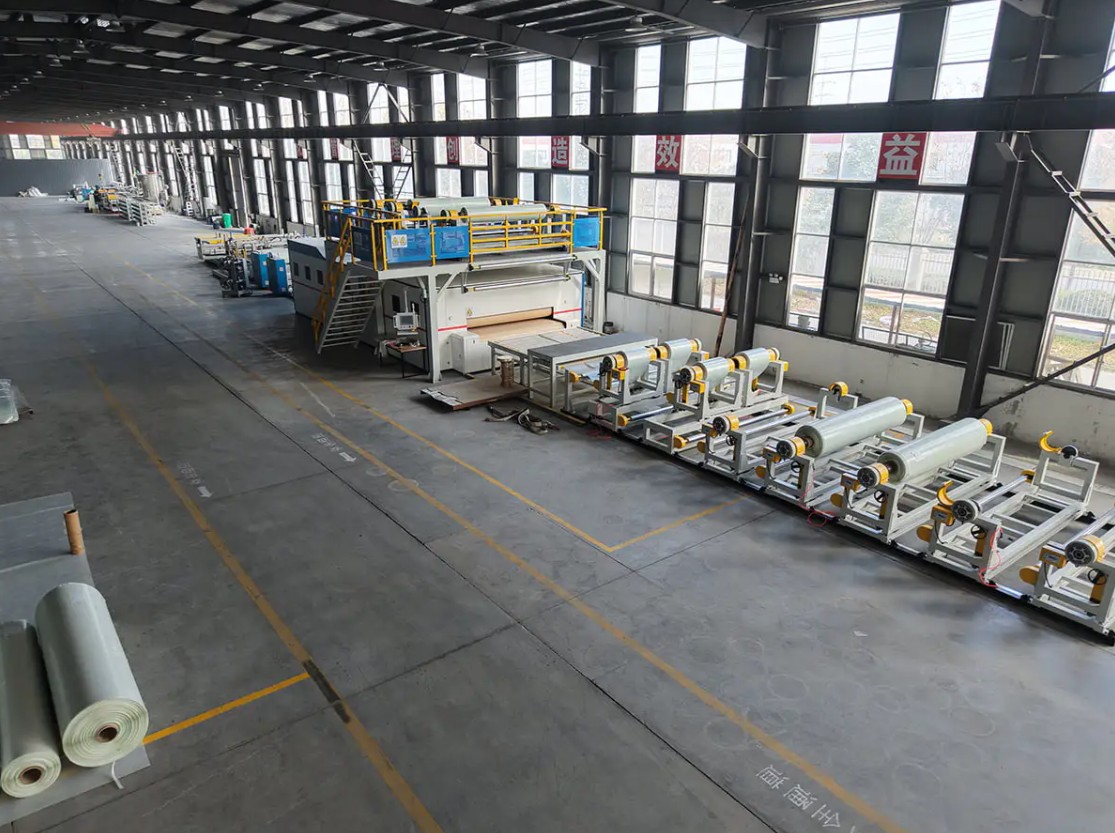
Eine komplette Bandbeschichtungslinie umfasst typischerweise eine Abwickelhaspel, einen Speicher, einen Vorbehandlungsbereich, eine Beschichtungsstation, einen Aushärtungsofen, einen Kühlbereich und eine Aufwickel- oder Ablängeinheit, die alle synchronisiert sind, um mit einer angepassten Geschwindigkeit zu laufen. Insbesondere der Speicher spielt eine Schlüsselrolle für eine nachhaltige Produktion, da er einen Bandpuffer speichert, der es der Linie ermöglicht, mit voller Geschwindigkeit weiterzulaufen, während am Einlaufende ein neues Coil eingefügt wird.
Warum Synchronisierung wichtig ist
Wenn eine einzelne Stufe langsamer läuft als der Rest der Linie, wird sie zum limitierenden Faktor für die Gesamtleistung. Aus diesem Grund sind Bandbeschichtungsanlagen als integriertes System und nicht als Ansammlung separater Maschinen konzipiert, um sicherzustellen, dass die Reinigungs-, Beschichtungs- und Aushärtungskapazitäten von Anfang an aufeinander abgestimmt sind.
Hersteller, die ihre Produktion steigern möchten, ohne zusätzliche Schichten oder Platz zu schaffen, müssen oft auf eine dedizierte Maschine umsteigen Metallbandbeschichtungsanlage Behebt die Engpässe, die durch manuelle oder Batch-Endbearbeitungsprozesse entstehen, da jede Stufe der Linie so konstruiert ist, dass sie mit der gleichen angepassten Geschwindigkeit läuft.
Messung der Produktionsverbesserung nach der Installation
Betriebe, die eine Bandbeschichtungslinie installieren, erfassen die Leistung in der Regel anhand der beschichteten Quadratmeter pro Schicht, der Ausbeute beim ersten Durchgang und der Ausfallstunden pro Woche. Der Vergleich dieser Zahlen vor und nach der Installation ergibt ein klares Bild der Produktionssteigerung, und die meisten Betriebe verzeichnen die größte Verbesserung beim First-Pass-Ertrag, da Inline-Qualitätsprüfungen Probleme erkennen, bevor große Materialmengen betroffen sind.
Wichtige Kennzahlen zum Verfolgen
- Pro Schicht werden Quadratmeter beschichtetes Coil produziert
- Prozentsatz der Ausbeute beim ersten Durchgang vor der Nacharbeit
- Ungeplante Ausfallstunden pro Woche
- Farbverbrauch pro Quadratmeter fertiges Produkt
Planen Sie ein Linien-Upgrade für maximalen Produktionsgewinn
Vor der Investition in eine Bandbeschichtungslinie sollten Anlagenplaner aktuelle Engpässe, die erwartete Bandbreite und den Dickenbereich sowie die Zielleistung pro Schicht überprüfen und diese Anforderungen dann an die Ofenlänge, die Beschichtungskonfiguration und die Speicherkapazität anpassen. Die enge Zusammenarbeit mit einem erfahrenen Ausrüstungslieferanten während dieser Planungsphase trägt dazu bei, dass die fertige Linie richtig dimensioniert ist, um die von der Anlage angestrebten Produktionssteigerungen zu erzielen, anstatt den Engpass einfach in eine andere Phase des Prozesses zu verlagern.